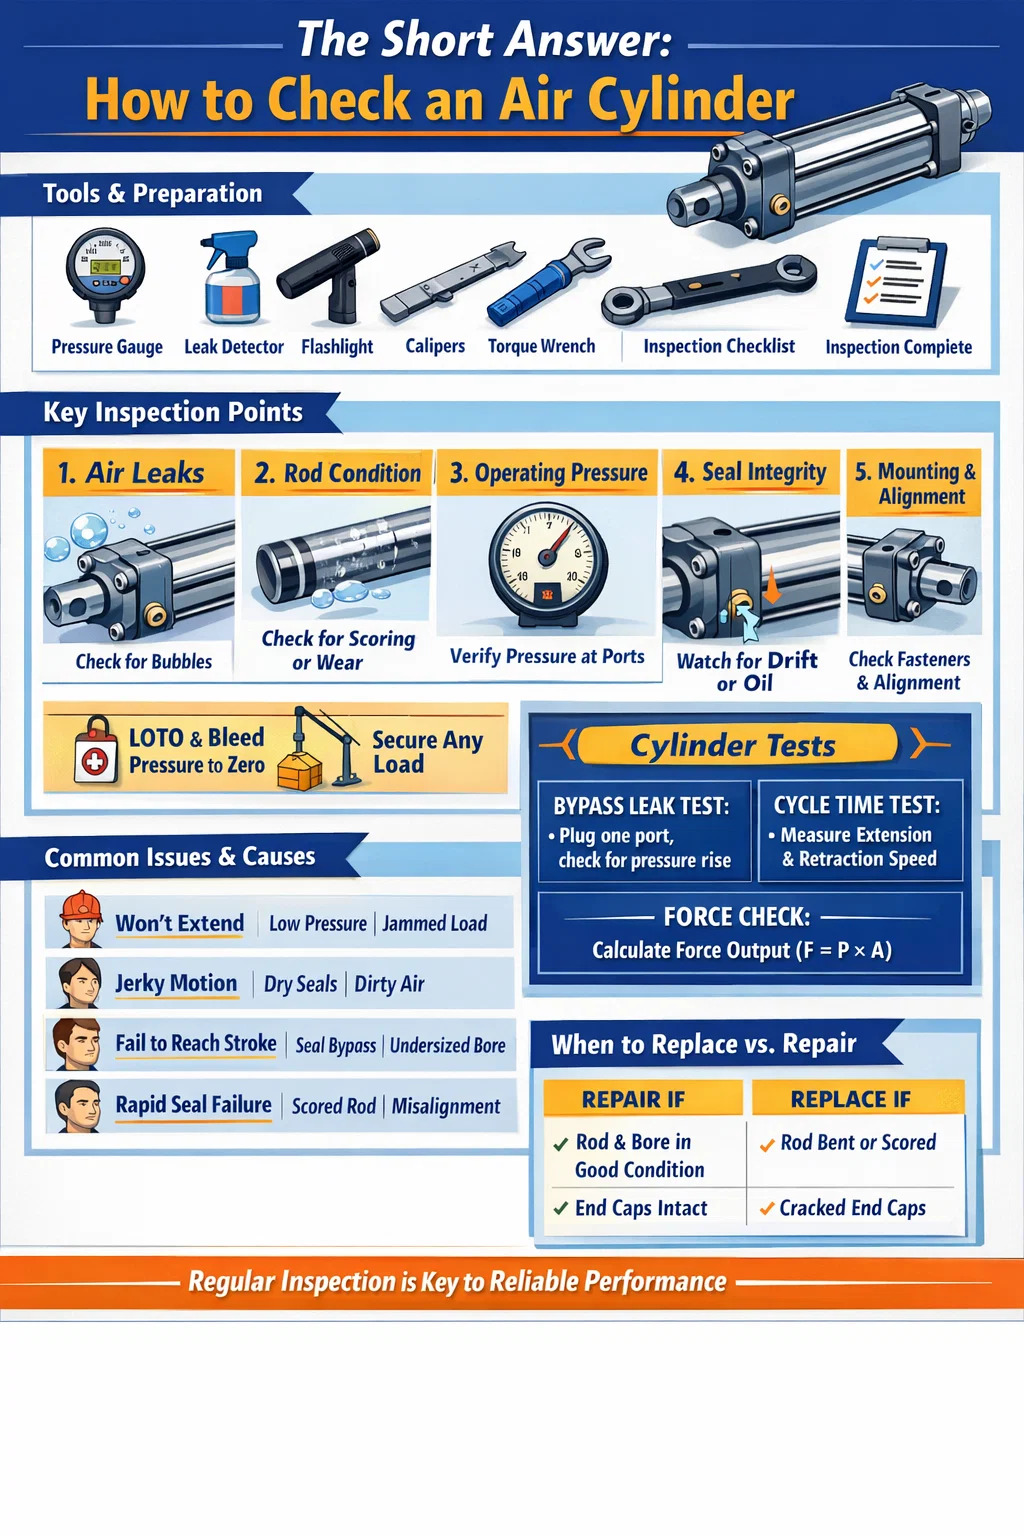


Krátká odpověď: Jak zkontrolovat vzduchový válec
Pro kontrolu an vzduchový válec , musíte jej zkontrolovat v pěti hlavních oblastech: únik vzduchu, provozní tlak, stav pístnice, integrita těsnění a stabilita montáže. Zdravý pneumatický válec by se měl plynule vysouvat a zatahovat bez váhání, udržovat tlak bez slyšitelných úniků a nevykazovat žádné viditelné prosakování oleje nebo rýhy na tyči. Pokud některá z těchto podmínek selže, tlaková láhev vyžaduje okamžitou pozornost, než ji vrátíte do provozu.
Většina poruch vzduchového válce nenastane náhle. Vyvíjejí se postupně opotřebením, znečištěním nebo nesprávným mazáním. Když budete vědět, co a kdy hledat, můžete zachytit problémy v rané fázi – dříve, než způsobí prostoje stroje, závady produktu nebo bezpečnostní incidenty. Níže popsaný proces kontroly se týká standardních dvojčinných pneumatických válců, jednočinných válců a nejkompaktnějších nebo řízených variant válců používaných v průmyslové automatizaci.
Nástroje a příprava Než začnete
Než se dotknete vzduchového válce, shromážděte správné nástroje a zajistěte pracovní prostor. Vynechání přípravy je jedním z nejčastějších důvodů, proč jsou výsledky kontroly vynechány nebo špatně přečteny.
Co budete potřebovat
- Digitální nebo analogový manometr (odpovídající provoznímu rozsahu vašeho systému)
- Mýdlový roztok nebo komerční sprej pro detekci netěsností
- Čistěte hadřík, který nepouští vlákna
- Svítilna nebo inspekční svítilna
- Momentový klíč pro kontrolu utažení upevňovacích prvků
- Posuvná měřítka nebo mikrometr pro měření průměru tyče (pro podrobné kontroly)
- Formulář deníku údržby nebo kontrolního seznamu kontrol
Bezpečnostní kroky před kontrolou
Vždy izolujte přívod stlačeného vzduchu do okruhu obsahujícího válec. Použijte postup uzamčení/označení (LOTO) na ventilu přívodu vzduchu. Odvzdušněte výstupní tlak na nulu pomocí ručního výfuku systému nebo odvzdušňovacího ventilu. Než se dotknete jakékoli armatury, portu nebo upevňovacího prvku, zkontrolujte nulový tlak na manometru. Stlačený vzduch i při mírném tlaku v dílně – obvykle 80 až 120 PSI (5,5 až 8,3 baru) — může způsobit vážné zranění, pokud se armatury uvolní pod tlakem.
Pokud je válec součástí svislé nosné aplikace (drží lisovací hlavu, svorku nebo zvedací zařízení), mechanicky podepřete zátěž před odtlakováním. Nikdy se při kontrole nespoléhejte na tlak vzduchu.
Kontrola úniku vzduchu: nejkritičtější krok
Únik vzduchu je nejběžnějším způsobem poruchy pneumatických válců. I malá netěsnost neustále plýtvá stlačeným vzduchem, což zvyšuje náklady na energii a snižuje sílu pohonu. Netěsnost tak malá, jako je otvor o průměru 1 mm při tlaku 7 bar, může vyplýtvat více než 3 600 litrů volného vzduchu za hodinu , stojí stovky dolarů ročně jen v elektřině – na válec.
Vnější netěsnosti
Znovu natlakujte válec za kontrolovaných podmínek pod dohledem. Aplikujte mýdlovou vodu nebo sprej pro detekci netěsností na všechny vnější povrchy: armatury portů, matice spojovacích tyčí, spoje koncových krytů, oblast těsnění pístnice (kde pístnice vystupuje z předního krytu) a všechny šrouby jehlového ventilu polštáře. Sledujte, zda se bubliny tvoří a rostou. Pomalý únik může trvat 10–15 sekund, než se projeví viditelné bublání, takže tento krok neuspěchejte.
Zvláštní pozornost věnujte zóně těsnění tyče. Bubliny, které se neustále tvoří kolem tyče při jejím pohybu, znamenají opotřebované těsnění tyče nebo poškozené těsnění stírače. To je zvláště běžné u válců, které se nahromadily více než 5 milionů cyklů nebo byly provozovány ve znečištěném prostředí, kde částice urychlují opotřebení břitového těsnění.
Vnitřní netěsnosti (obtokové netěsnosti)
Vnitřní netěsnost – kde vzduch obtéká těsnění pístu a prochází z jedné komory do druhé – je obtížněji zjistitelný vizuálně, ale způsobuje stejně mnoho problémů. Příznakem je obvykle pomalý nebo driftující pohyb: válec se plazí, když by měl držet polohu, nebo se pod zatížením úplně nevysune nebo nezasune, i když je správný přívodní tlak.
Chcete-li otestovat netěsnosti bypassu bez demontáže: s válcem na konci zdvihu v obou směrech natlakujte jeden port a ucpejte protější výfukový port. Pokud se tlak v ucpané komoře časem zvýší, vzduch prochází pístem, což potvrzuje opotřebované těsnění pístu. Měl by se projevit zdravý válec nulový nárůst tlaku v utěsněné komoře po dobu 60 sekund .
Kontrola opotřebení a poškození pístnice
Pístní tyč je jednou z nejexponovanějších součástí pneumatického válce. Stotisíckrát se zacyklí dovnitř a ven a je vystaveno okolnímu prostředí při každém vysouvacím zdvihu. Dokonce i malá povrchová vada na tyči urychlí opotřebení těsnění tyče – to, co by byla jednoduchá výměna těsnění, na opakované cykly údržby.
Vizuální kontrola tyče
Tyč otřete hadříkem nepouštějícím vlákna a prohlédněte si její celou odkrytou délku při dobrém osvětlení. Hledejte:
- Bodování nebo škrábance — podélné škrábance probíhající podél osy tyče umožňují unikání vzduchu kolem těsnění tyče a jsou důvodem k okamžité výměně tyče nebo přeleštění.
- Koroze nebo důlková koroze — rezavé skvrny nebo důlky na chromovaných tyčích narušují kontaktní plochu těsnění. Varovným signálem je i lehká povrchová rez, která se nesetře.
- Promáčkliny nebo ploché skvrny — tyto naznačují vnější dopad. Ohnutá nebo promáčknutá tyč vytváří nerovnoměrné boční zatížení těsnění tyče a pouzdra.
- Olejový film na povrchu tyče — lehký, čistý film maziva je u mazaných systémů normální. Silné stékání oleje nebo tvorba kapiček signalizují prasklé těsnění tyče.
Rozměrová kontrola
U válců v přesných aplikacích nebo u válců podezřelých z bočního zatížení změřte průměr tyče v několika bodech podél její délky pomocí posuvného měřítka. Porovnejte s jmenovitým průměrem tyče a tolerancí výrobce. Většina standardních vzduchových válců ISO 15552 používá tvrzené a chromované ocelové tyče s tolerancí h8 nebo h9 – pro Nominální tyč 25 mm, přijatelný rozsah průměru je přibližně 24,967 mm až 24,987 mm . Jakákoli měřitelná hodnota kuželovitosti, ovality nebo podrozměru indikuje opotřebení, které ohrozí těsnění.
Kontrola přímosti tyče
Položte vyjmutou tyč na rovnou desku nebo V-bloky a pomalu ji rolujte. Jakékoli viditelné kolísání nebo vysoké body indikují ohýbání. Případně namontujte úchylkoměr na magnetickou základnu a otáčejte po délce tyče. Maximální úbytek 0,05 mm na 100 mm délky tyče je běžným kritériem přijetí. Ohnuté tyče musí být vyměněny — rovnání tyčí pneumatických válců není přijatelné.
Kontrola provozního tlaku a výkonu válce
I když vzduchový válec nevykazuje žádné vnější netěsnosti a čistou tyč, může stále fungovat pod specifikací. Testování chování při tlaku a cyklech vám poskytne funkční obraz, který čistě vizuální kontroly nemohou poskytnout.
Ověření přívodního tlaku
Připojte kalibrované měřidlo co nejblíže k otvoru válce – pokud možno přímo na vstupní armatuře. Při normálním cyklování válce zaznamenejte tlak v obou portech pro vysouvání a zatahování. Porovnejte tyto hodnoty se specifikovaným provozním tlakem pro danou aplikaci.
Pokles tlaku o více než 10–15 % mezi nastavenou hodnotou regulátoru a vstupem do láhve během pohybu naznačuje nadměrné omezení průtoku v okruhu — částečně ucpaný regulační ventil průtoku, poddimenzované přívodní potrubí nebo znečištěný tlumič/tlumič na straně výfuku. Tento druh tlakového hladovění způsobuje pomalý pohyb i u mechanicky zdravého válce.
Měření rychlosti a doby cyklu
Načasujte zdvih plného vysunutí a zasunutí pomocí stopek nebo počítadla cyklů PLC stroje. Porovnejte s původními údaji pro uvedení do provozu nebo s předpokládanou dobou cyklu výrobce při vašem provozním tlaku. Válec, který dříve dokončil zdvih 200 mm za 0,4 sekundy, ale nyní to trvá 0,7 sekundy – beze změny tlaku nebo zatížení – vykazuje vnitřní opotřebení, lepení těsnění nebo selhání mazání.
Vynutit kontrolu výstupu
Teoretická výstupní síla pneumatického válce se vypočítá jako:
F = P × A , kde F je síla (Newtony), P je tlak (Pa) a A je plocha pístu (m²).
Pro válec s vrtáním 63 mm při 6 barech (600 000 Pa) je teoretická vytahovací síla přibližně 1870 N (190 kgf) . V praxi je skutečná síla redukována třením těsnění tyče, protitlakem na straně výfuku a případnými problémy s mechanickým vyrovnáním. Pokud se vaší lahvi nedaří bez problémů přemístit zátěž, kterou dříve zvládala, tento výpočet vám pomůže určit, zda je problémem nedostatečný přívodní tlak nebo mechanické poškození.
| Velikost otvoru (mm) | Plocha pístu (cm²) | Prodloužit sílu při 6 barech (N) | Prodloužit sílu při 6 barech (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1,178 | 120 |
| 63 | 31.17 | 1,870 | 191 |
| 80 | 50.27 | 3 016 | 308 |
| 100 | 78.54 | 4,712 | 480 |
Kontrola těsnění: Kdy vyměnit bez demontáže
Těsnění jsou součásti, které jsou nejvíce náchylné k opotřebení uvnitř každého pneumatického válce. Těsnění pístu, těsnění pístnice a těsnění stírače časem degradují v důsledku cyklování tepla, znečištění a fyzického namáhání kompresí a roztahováním. Mnoho techniků čeká s výměnou těsnění, až se jim nepodaří vyměnit – ale v tom okamžiku netěsné těsnění často poškodilo sousední součásti.
Známky opotřebení těsnění pístnice (viditelné bez demontáže)
- Mastné zbytky nebo mokrý vzhled na povrchu tyče těsně mimo přední kryt
- Vzduch proudící kolem tyče na prodloužení (slyšitelné nebo detekovatelné rukou v blízkosti oblasti těsnění tyče)
- Nahromadění nečistot a špíny na tyči, které nejsou přítomny jinde na stroji – to znamená, že těsnění stěrače již neškrábe tyč při zatažení
Známky opotřebení těsnění pístu (odvozené z chování)
- Válec se pod zatížením pomalu driftuje bez jakéhokoli přikázaného pohybu
- Válec nedokáže udržet sevřenou polohu, což vyžaduje nepřetržitý tlak vzduchu k jejímu udržení
- Snížený výstupní tlak i přes správný přívodní tlak – vzduch píst spíše obchází než tlačí
- Nevyrovnaný nebo trhavý pohyb – někdy nazývaný „stick-slip“ – způsobený nerovnoměrným třením těsnění, když se těsnění pístu nerovnoměrně opotřebovává
Úvahy o materiálu těsnění a teplotě
Standardní těsnění pneumatického válce jsou vyrobena z NBR (nitrilkaučuku), dimenzované na přibližně -20 °C až 80 °C . V prostředí s vyšší teplotou – v blízkosti pecí, autoklávů nebo lisů pro tváření za tepla – tato těsnění předčasně selhávají. Pokud váš válec opakovaně propaluje těsnění za méně než rok v horkém prostředí, opravou je upgrade na těsnění PTFE nebo Viton, nikoli častější výměna. Vitonová těsnění obvykle zvládnou trvalé teploty až do 200 °C .
Kontrola montáže a vyrovnání válce
Špatná montáž je zodpovědná za velké procento předčasných poruch vzduchového válce. Když je válec vychýlen se svou dráhou zatížení, každý zdvih vytváří boční zatížení tyče a pouzdra tyče. To urychluje opotřebení těsnění pístnice, může časem prohnout pístnici a nakonec poškodit vývrt hlavně.
Co zkontrolovat při montáži
- Utahovací moment montáže — pomocí momentového klíče zkontrolujte všechny matice spojovací tyče, přírubové šrouby a upevňovací šrouby. V průběhu času vibrace uvolňují upevňovací prvky. Uvolněný koncový uzávěr může způsobit únik vzduchu na spoji uzávěru; uvolněné uchycení patky může způsobit kývání válce během zdvihu, což vytváří dynamické vychýlení.
- Připojení konce tyče — zkontrolujte spojení čepu vidlice, oka tyče nebo závitu na konci tyče/samice. Opotřebení otvoru pro čep vidlice je známkou úhlového vychýlení. Vidlice nebo konec tyče by se měly volně otáčet, ale bez znatelné radiální vůle.
- Rovnost těla válce — podívejte se podél těla válce a porovnejte jej se směrem pohybu hnaného nákladu. Jakýkoli viditelný úhel mezi osou válce a dráhou zatížení indikuje nesouosost. dokonce vychýlení o 1° na válci se zdvihem 200 mm generuje přibližně 3,5 mm bočního posunutí na konci tyče – více než dostatečné k vytvoření měřitelného bočního zatížení.
- Zařízení proti rotaci — u vedených nebo neotočných válců zkontrolujte, zda je drážka pro pero nebo vnější vodicí tyč neporušená a neopotřebovaná. Selhání funkce ochrany proti rotaci umožňuje, aby se pístnice při zatížení protáčela, kroutila a poškozovala hadice a k ní připojené senzory.
Montážní konzola a nosná konstrukce
Zkontrolujte držák nebo rám, ke kterému je válec připevněn. Praskliny ve svařených konzolách, prodloužené otvory pro šrouby nebo deformované montážní podložky naznačují, že válec absorboval rázová zatížení, pro která nebyl navržen. Tyto strukturální problémy musí být opraveny – nejen samotný válec. Instalace nového válce do prasklého nebo zdeformovaného držáku způsobí stejnou poruchu za zlomek běžné životnosti.
Kontrola polštářků, portů a chování na konci zdvihu
Mnoho pneumatických válců je vybaveno vnitřními polštáři – nastavitelnými jehlovými ventily na každém koncovém uzávěru, které omezují průtok výfukových plynů na konci zdvihu a plynule zpomalují píst, aby se zabránilo nárazu. Když tlumiče selžou nebo jsou nesprávně nastaveny, píst při každém cyklu silně narazí na koncovku. Postupem času to způsobí únavu kovu v koncovce, uvolní spojovací tyče a může prasknout hlaveň.
Kontrola nastavení polštáře
Při normálním cyklování válce poslouchejte a sledujte zpomalení na konci zdvihu. Správně odpružený válec by měl znatelně zpomalit a dorazit na konec zdvihu s jemným zastavením – nikoli silným třeskem. Pokud na konci zdvihu uslyšíte náraz kov na kov, jehla tlumiče je příliš otevřená (neposkytuje dostatečné omezení) nebo je těsnění tlumiče uvnitř koncového uzávěru opotřebené a vyžaduje demontáž a výměnu.
Nastavte jehlový ventil polštáře vždy o čtvrt otáčky a pozorujte účinek. Cílem je co nejměkčí zastavení bez vytvoření efektu "odskoku zpět" — kde nadměrné omezení způsobí, že se válec zastaví těsně před koncem zdvihu. Většina výrobců doporučuje nastavení tlumiče, které uvede píst do klidu po přibližně 5–15 mm zdvihu před mechanickým zastavením.
Kontrola vzduchových portů a armatur
Zkontrolujte všechna připojení vzduchového portu se závitem. Hledejte poškozené závity, šroubení s křížovým závitem nebo prasklá těla zasouvacího šroubení. Armatura, která byla opakovaně vyjmuta a znovu instalována do hliníkových koncovek, nakonec odstraní závity – pokud je toto zjištěno včas, závitová vložka (Helicoil) může opravit port bez výměny koncovky. Pokud je ponecháno, dokud se armatura nevytáhne pod tlakem, musí být obvykle vyměněna celá koncová krytka.
Zkontrolujte, zda nejsou ucpané tlumiče výfuku a tlumiče výfuku. Zablokovaný výfuk vytváří protitlak, který brání pohybu válce, snižuje účinnou sílu a zpomaluje časy cyklů. Ve znečištěném prostředí by měly být tlumiče výfuku vyčištěny nebo vyměněny 6 až 12 měsíců jako standardní položka údržby.
Kontrola mazání: Bezolejové vs. mazané válce
Moderní pneumatické válce jsou stále častěji konstruovány jako bezolejové jednotky – používající samomazná těsnění a pouzdra impregnovaná PTFE, která nevyžadují vnější mazání. Starší systémy a vysoce výkonné válce však obvykle spoléhají na mazací zařízení (olejnice) před vzduchovým okruhem, které dodává řízenou mlhu oleje do proudu vzduchu.
Pro systémy mazaných válců
- Zkontrolujte hladinu oleje v maznici. Suchá maznice je jednou z nejčastějších příčin předčasného opotřebení těsnění. Doplňte typ oleje specifikovaný výrobcem – obvykle Turbínový olej ISO VG 32 nebo ekvivalentní . Nepoužívejte těžký strojní olej; kapičky jsou příliš velké na to, aby účinně procházely vzduchovým okruhem.
- Zkontrolujte rychlost odkapávání maznice – obvykle nastavena na 1 kapka na 10 standardních kubických stop (SCF) proudu vzduchu nebo podle specifikace výrobce tlakové láhve. Příliš málo oleje způsobuje opotřebení; příliš mnoho oleje způsobuje hromadění oleje v tělech ventilů a válcích, což vede k lepení a znečištění.
- Pokud systém běžel delší dobu bez oleje, nedoplňujte jednoduše maznici a obnovte provoz. U suchých těsnění, která běžela bez mazání, se mohly vytvořit mikrotrhliny, které po obnovení oleje nebudou znovu správně těsnit.
Pro bezolejové válce
Bezolejové válce by se nikdy neměly používat za maznicí. Zavádění oleje do válce určeného pro provoz se suchým vzduchem kontaminuje těsnění PTFE, bobtná určité materiály těsnění a přitahuje polétavý prach, který se uvnitř barelu mění na brusnou pastu. Pokud má vaše zařízení centralizovaný systém rozvodu mazaného vzduchu, musí být bezolejové válce vedeny přes vyhrazené nemazané odbočné potrubí s koalescenčním filtrem, aby se odstranil případný únik oleje.
Kontrola hlavně vzduchového válce a koncových uzávěrů
Hlaveň válce (trubka těla) a koncové uzávěry jsou konstrukční prvky. I když v normálním provozu selžou jen zřídka, jsou vystaveny únavovému zatížení v každém cyklu a může dojít k prasklinám nebo deformaci za abnormálních podmínek zatížení – přetlaku, rázového zatížení nebo dlouhodobého nesouososti.
Kontrola sudů
Když je válec bez napětí, vizuálně zkontrolujte vnější část hlavně po celé délce. Hledejte:
- Promáčkliny, deformace nebo vyboulení – vyboulená hlaveň naznačuje, že válec byl přetlakován nebo byl vystaven silnému bočnímu nárazu.
- Koroze na hliníkových nebo ocelových sudech — povrchová koroze zeslabuje stěnu a může případně umožnit vytvoření vlasové trhliny. Při zpracování potravin nebo ve venkovním prostředí je to obzvláště důležité.
- Stav spojovací tyče — na válcích spojovací tyče (nejběžnější typ) zkontrolujte, zda je každá spojovací tyč rovně a zda na závitových částech nejsou praskliny. Ohnutá spojovací tyč indikuje, že válec absorboval nárazové zatížení kolmé k jeho ose.
Kontrola koncovky
Zkontrolujte obě koncovky, zda nejsou prasklé – zejména kolem vstupních otvorů a v rozích, kterými procházejí spojovací tyče. Vlasové praskliny jsou často viditelné pouze při zvětšení nebo při testování penetrantem barviva. Jakákoli potvrzená trhlina v koncovce je povinnou výměnou – součásti pod tlakem se strukturálními trhlinami nelze opravit svařováním, plněním nebo lepením.
Kompletní kontrolní seznam pro kontrolu vzduchové láhve
Tento kontrolní seznam použijte při plánované údržbě nebo při vyšetřování stížnosti na výkon válce. Průchod v každé kategorii znamená, že válec je v provozuschopném stavu. Jakýkoli výsledek selhání by měl spustit odpovídající nápravnou akci předtím, než se láhev vrátí do výroby.
| Kontrolní položka | Metoda | Podmínka průchodu | Selhání akce |
|---|---|---|---|
| Externí úniky vzduchu | Mýdlový roztok pod tlakem | Žádné bubliny v žádném spoji nebo těsnění | Dotáhněte armatury nebo vyměňte těsnění |
| Vnitřní netěsnost bypassu | Zkouška zástrčky a tlaku | Nulový nárůst tlaku za 60 sekund | Demontujte a vyměňte těsnění pístu |
| Povrch pístnice | Vizuální kontrola stírání | Žádné rýhy, rez ani promáčkliny | Vyměňte nebo znovu chromujte tyč |
| Přímost tyče | Ukazatel číselníku na V-blocích | ≤ 0,05 mm na 100 mm | Vyměňte tyč |
| Napájecí tlak na portu | Inline manometr | Do 10 % nastavené hodnoty během pohybu | Zrušte omezení, zkontrolujte velikost řádku |
| Utahovací moment montáže | Momentový klíč | Podle specifikace žádný pohyb | Znovu utáhněte na spec |
| Chování polštáře | Sledujte pohyb na konci zdvihu | Plynulé zpomalení, žádný náraz | Upravte jehlu nebo vyměňte těsnění polštáře |
| Stav hlavně a koncovky | Vizuální kontrola | Žádné praskliny, promáčkliny ani koroze | Vyměňte poškozenou součást |
| Hladina mazacího oleje | Vizuální kontrola hladiny misky | Olej viditelný v průhledítku | Doplňte olej správné třídy |
| Tlumič výfuku | Kontrola průtoku / vizuální | Neomezený průtok výfukových plynů | Vyčistěte nebo vyměňte tlumič výfuku |
Jak často byste měli kontrolovat pneumatický válec
Frekvence kontrol závisí na pracovním cyklu válce, prostředí a kritičnosti procesu. Neexistuje žádný univerzální interval — válec běžící na 3 směny denně, 7 dní v týdnu v prašné slévárně vyžaduje mnohem častější pozornost než jedno cyklování dvakrát za směnu v čisté montážní místnosti.
| Podmínka | Doporučený interval prohlídek | Interval výměny těsnění |
|---|---|---|
| Lehký provoz, čisté prostředí | Každých 12 měsíců | Každých 3–5 let nebo 20 milionů cyklů |
| Střední zátěž, normální průmyslové prostředí | Každých 6 měsíců | Každý 1–2 roky nebo 10M cyklů |
| Těžké, prašné nebo mokré prostředí | Každé 3 měsíce | Ročně nebo 5M cyklů |
| Vysoká teplota nebo chemická expozice | Měsíční vizuální; čtvrtletní plná kontrola | Každých 6 měsíců |
Kromě časových intervalů implementujte spouštěče založené na podmínkách. Kdykoli se na láhvi objeví nový příznak – pomalejší doba cyklu, nový hluk, porucha snímače polohy nebo viditelná netěsnost – považujte to za neplánovanou inspekční událost, bez ohledu na to, kdy byla dokončena poslední plánovaná hodina. Čekání na další naplánovaný interval, když se již objevily příznaky, znamená čekání na selhání.
Běžné problémy se vzduchovými válci a jejich kořenové příčiny
Při kontrole pneumatického válce schopnost vysledovat symptom zpět k jeho hlavní příčině šetří čas a zabraňuje opakovaným poruchám. Níže jsou uvedeny nejčastější problémy a jejich nejpravděpodobnější zdroje.
Válec se nevysune ani nezasune
- Žádný přívodní tlak — zkontrolujte funkci elektromagnetického ventilu předřazeného ventilu a jednotku FRL
- Zadření pístnice – způsobené nedostatečným mazáním nebo silným opotřebením pouzdra pístnice
- Vnější mechanická překážka — zatížení je zablokované nebo je válec mechanicky zablokován na konci zdvihu
- Jehlový ventil tlumiče je uzavřen příliš daleko – válec se zastaví před dosažením koncového uzávěru kvůli zachycenému výfukovému tlaku
Válec se pohybuje nepravidelně nebo trhavě
- Stick-slip ze suchých těsnění – přidejte mazání nebo upgradujte na model s předmazaným válcem
- Znečištěný přívod vzduchu — částice nebo voda v přívodu vzduchu způsobují nerovnoměrné tření. Zkontrolujte a opravte vzduchový filtr a odlučovač vody.
- Poddimenzované regulační ventily průtoku — nedostatečný průtok způsobuje lovecké chování. Zkontrolujte požadavky na průtok podle jmenovitého Cv nainstalovaného ventilu.
Válec při zatížení nedosáhne konce zdvihu
- Provozní tlak je příliš nízký – ověřte nastavenou hodnotu regulátoru a zkontrolujte pokles tlaku v dlouhých přívodních potrubích
- Velikost vrtání poddimenzovaná pro zatížení – přepočítejte požadovanou sílu pomocí F = P × A a v případě potřeby vrtejte
- Silný obtok těsnění pístu – válec nemůže vytvořit plný tlak v komoře, protože vzduch prochází pístem rychleji, než je přiváděn
Rychlé a opakované selhání těsnění
- Znečištěný přiváděný vzduch – částice o velikosti pouhých 10 mikronů působí jako abrazivo proti břitům těsnění. Nainstalujte 5mikronový koalescenční filtr proti proudu.
- Poškrábaný povrch tyče – poškozená tyč zničí nová těsnění během několika dní. Tyč musí být opravena předtím, než výměna těsnění způsobí nějaký rozdíl.
- Nevyrovnaný válec – boční zatížení nerovnoměrně poškozuje břity těsnění. Před opětovným utěsněním opravte zarovnání.
- Špatný materiál těsnění pro životní prostředí – upgradujte materiál těsnění tak, aby odpovídal skutečné provozní teplotě a chemické expozici.
Kdy vyměnit celý vzduchový válec vs. opravit
Ne každý problém válce vyžaduje úplnou výměnu. Sady těsnění pro standardní velikosti válců ISO jsou široce dostupné a levné – výměna těsnění ve válci s průměrem 63 mm je obvykle nákladná pod 20 dolarů po částech , oproti 80–250 USD za nový ekvivalentní válec. Výměna těsnění se však vyplatí pouze v případě, že ostatní součásti jsou stále v provozuschopném stavu.
Oprava je správnou volbou, když:
- Vývrt hlavně je hladký a v rámci tolerance (žádné rýhy nebo koroze)
- Pístnice je rovná a její povrchová úprava je neporušená
- Koncovky jsou bez prasklin a závity jsou v dobrém stavu
- Válec nepřekročil přibližně 50 % své očekávané životnosti
- Identický náhradní díl má dlouhou dodací lhůtu a výroba nemůže čekat
Vyměňte válec, když:
- Vývrt hlavně je rýhovaný nebo zkorodovaný – nová těsnění rychle selžou proti poškozenému povrchu vývrtu
- Prut je ohnutý, hluboce rýhovaný nebo pod minimálním průměrem – pruty nelze v terénu spolehlivě opravit
- Závity koncovek jsou odtržené nebo jsou koncovky prasklé
- Válec byla několikrát opravována a v krátkých intervalech stále selhává – vzor opakovaného selhání signalizuje systémový problém (nesprávná válec pro danou aplikaci), který oprava nevyřeší
- Válec má nestandardní nebo zastaralou velikost, kde již nejsou k dispozici sady těsnění
Před objednáním výměny kompletně zdokumentujte specifikace stávajícího válce: průměr vrtání, délku zdvihu, způsob montáže (spojovací tyč, profilové tělo nebo kulaté tělo), velikost a umístění otvoru, typ závitu na konci tyče a jakékoli speciální vlastnosti (nerezová ocel, magnetický píst, specifikace pro čisté prostory). Objednání válce se špatnou polohou portu nebo typem konce tyče bude vyžadovat dodatečné mechanické úpravy a další zpoždění opravy.