

I. Základní princip: Jak se stlačený vzduch přeměňuje na mechanickou energii?
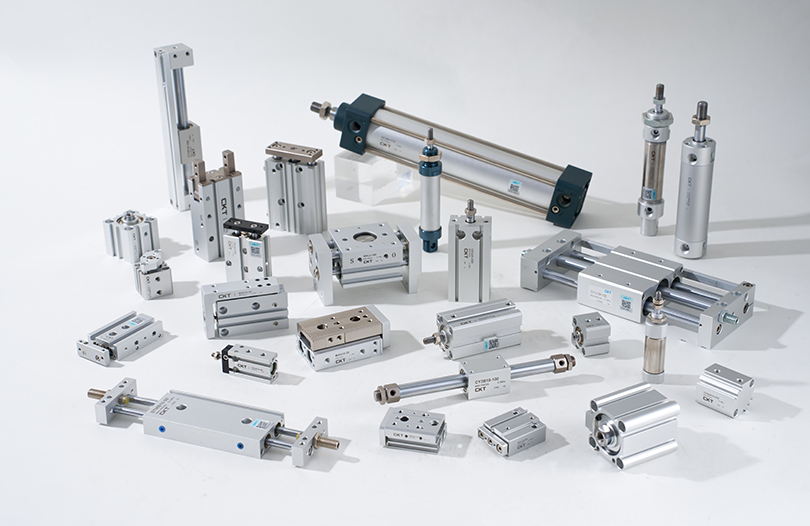
Jako hlavní pohon v pneumatických systémech, pneumatický vzduchový válec spoléhají na přesnou kombinaci mechaniky tekutin a mechanické struktury při přeměně energie. Podrobná analýza musí zahrnovat tři klíčové aspekty: charakteristiky přívodu vzduchu, konstrukční detaily a principy výhod.
Průmyslový stlačený vzduch vyžaduje z hlediska základů přívodu vzduchu sušení, filtraci a stabilizaci tlaku. Typicky by tlakový rosný bod měl být pod -20 °C a velikost částic pevných nečistot by měla být menší než 5 μm, aby se zabránilo poškození vnitřních součástí válce. Když upravený stlačený vzduch vstupuje do komory válce přes elektromagnetický ventil, nejprve prochází otvorem pro vstup vzduchu na koncové čepičce a poté je rovnoměrně distribuován na obě strany pístu přes pouzdro tlumiče (vybavené u některých modelů), aby byl zajištěn stabilní tlak působící na čelní čelo pístu.
Vezmeme-li jako příklad dvojčinný válec s jednoduchou pístnicí, vnitřní stěna válce válce prochází přesným honováním a dosahuje drsnosti povrchu Ra 0,2-0,4μm. Pracuje s kombinovanými těsněními (obvykle polyuretanové vodicí kroužky ve tvaru U) na pístu pro dosažení obousměrného těsnění. Vodicí kroužky, většinou vyrobené z polytetrafluorethylenu (PTFE), nejen snižují přímé tření mezi pístem a válcem, ale také zajišťují souosost pístu a zabraňují vychýlení pístnice. Když stlačený vzduch vstupuje do komory bez pístnice, tlak plynu tlačí píst směrem ke komoře tyče, zatímco plyn v komoře tyče je vypouštěn výfukovým otvorem. Během procesu výfuku některé modely používají tlumič pro snížení hluku (typicky snížení hluku z 85 dB na méně než 65 dB). Naopak, když vzduch vstupuje do komory tyče, píst se pohybuje v opačném směru a dokončuje cyklus vratného pohybu.
Z hlediska účinnosti přeměny energie je mechanická účinnost válce ovlivněna především třením těsnění a stlačitelností plynu. Za ideálních podmínek může účinnost přeměny tlakové energie na mechanickou dosáhnout 95 %. V praktických aplikacích je však skutečná účinnost obvykle udržována mezi 70 % až 90 % v důsledku ztrát třením těsnění (přibližně 5 až 10 %) a úniku plynu (přibližně 2 až 5 %). Ve srovnání s hydraulickými systémy však pneumatické válce nevyžadují složité obvody, jako jsou olejové nádrže a potrubí, což má za následek kratší dráhu přenosu energie a rychlejší odezvu. Dobu zpoždění od přívodu vzduchu k pohybu pístnice lze řídit v rozmezí 0,02-0,05 sekundy, což je činí zvláště vhodnými pro vysokofrekvenční provozní scénáře (např. elektronické třídění součástek, které může dokončit 30-50 cyklů za minutu).
Zdůraznění si zaslouží také jejich výhody v oblasti přizpůsobivosti prostředí: stlačený vzduch sám o sobě je netoxický a bez zápachu, a i když dojde k úniku, neznečistí obrobky ani životní prostředí. Proto jsou široce používány v průmyslu balení potravin (např. lisovací stroje na čokoládu) a farmaceutickém průmyslu (např. zařízení na plnění vakcín). Ve srovnání s elektrickými pohony jsou pneumatické válce odolnější ve vlhkém prostředí (např. zařízení na mytí aut) a prašném prostředí (např. zařízení na třídění rudy), čímž eliminují obavy z poškození motoru vlhkostí nebo prachu vnikajícího do vinutí způsobujícího poruchy. Pneumatické válce mají navíc vyšší odolnost proti přetížení. Když zatížení překročí jmenovitou hodnotu, pístnice se zastaví, aniž by shořela jako motor; normální provoz lze obnovit jednoduše snížením zátěže, což má za následek nižší náklady na údržbu.
II. Typová analýza: Který typ válce vyhovuje různým scénářům?
Klasifikace typů válců je založena na důkladném sladění konstrukčního návrhu, výkonnostních parametrů a požadavků scénáře. Každý typ má svou jedinečnou aplikační logiku a hranice výkonu:
1. Typ lineárního pohybu: Základní volba pro konvenční scénáře
Jednočinné válce: Kromě běžného typu s vratnou pružinou existují typy se samospádem (vhodné pro scénáře instalace svisle dolů, jako je otevírání vrat sila) a typy s vratným vzduchem (s návratem přes další nízkotlaký okruh vzduchu, vhodné pro úzké prostory, kde nelze instalovat pružiny). Jejich konstrukční rys spočívá v tom, že pro ovládání je potřeba pouze jeden přívod vzduchu, což šetří počet elektromagnetických ventilů a jejich cena je o 15 % až 20 % nižší než u dvojčinných válců. Nicméně, omezeno vratnou metodou, jejich vratná síla je obvykle menší než přítlačná síla (vratná síla u typů s vratnou pružinou je přibližně 30%-50% přítlačné síly) a zdvih by neměl být příliš dlouhý (obecně nepřesahující 300 mm, jinak je pružina náchylná k únavovému selhání). V praktických aplikacích, jako je polohování materiálu na montážních linkách, lze tah jednočinných válců řídit úpravou tlaku přiváděného vzduchu (obvykle nastaveným na 0,3-0,5MPa), aby nedocházelo k drcení obrobků, a k přesné detekci, zda je píst na svém místě, lze použít magnetické spínače.
Dvojčinné válce: Na základě způsobu instalace je lze rozdělit na standardní typy (přední příruba, zadní příruba, patkové uložení, uložení na čepu atd.) a kompaktní typy (integrovaná konstrukce válce válce a koncového uzávěru, zkrácení délky o 20 % - 30 %). Obě strany pístu odolají tlaku a rozdíl mezi tahovou a tažnou silou pramení především z plochy průřezu pístnice (účinná zatěžovací plocha komory pístnice se rovná efektivní zanášecí ploše bezpístnicové komory mínus plocha průřezu pístnice). Vezmeme-li jako příklad válec s průměrem vrtání 50 mm a průměrem pístnice 20 mm, tah bezpístnicové komory je přibližně 980 N a tažná síla komory ojnice je přibližně 750 N. Proto by ve scénářích vertikálního zvedání s těžkými břemeny měl být upřednostněn směr působení síly v bezpístnicové komoře. V automatizovaných výrobních linkách se dvojčinné válce často používají ve spojení s vodícími zařízeními (např. lineárními vedeními) pro zlepšení přesnosti pohybu. Například u zařízení pro utahování šroubů na montážních linkách pro automobilové díly válec pohání utahovací hřídel, aby se pohyboval nahoru a dolů, čímž se dosahuje přesnosti opakovaného polohování ±0,1 mm.
Miniaturní/tenké válce: Miniaturní válce (s průměrem vrtání jako 6 mm, 8 mm, 10 mm) mají obvykle válce vyrobené z nerezové oceli a pístní tyče podléhají tvrdému chromování (tloušťka pokovování 5-10 μm), aby vydržely mírné nárazy. Při montáži kamerových modulů mobilních telefonů potřebují miniaturní válečky zatlačit součásti čočky pro polohování na úrovni mikronů, takže na stabilitu pohybu válečku jsou kladeny vysoké požadavky. Obvykle jsou vybaveny škrticími ventily (např. jehlové ventily) pro ovládání rychlosti v rozmezí 50-100 mm/s. Tenké válce (s průměrem vrtání 20 mm-100 mm) mají koncovky vyrobené lisováním, což snižuje hmotnost o 40 % ve srovnání se standardními typy, díky čemuž jsou vhodné pro instalaci v úzkých prostorech, jako jsou válce tiskových strojů a pod revolvery CNC obráběcích strojů. Některé tenké válce také integrují drážky pro montáž magnetických spínačů, což eliminuje potřebu dalších držáků a šetří čas na instalaci. Mají strukturu dvojitého těsnění (primární těsnění sekundární těsnění), s rychlostí úniku řízenou pod 5 ml/min (za standardních podmínek).
2. Bezpístnicové válce: Prostorově optimalizované řešení pro scénáře dlouhého zdvihu
Základní technologie mechanicky spojených bezpístnicových válců spočívá v systému těsnění. Dvouvrstvá těsnicí lišta (vnitřní polyuretanová těsnící lišta a vnější prachotěsná lišta z nitrilové pryže) je použita ve štěrbině na válcovém tělese. Těsnící páska je upevněna těsnícím přítlačným blokem na koncovce, aby nedošlo k úniku plynu. Spojení mezi jezdcem a pístem je vyrobeno z vysoce pevného slitinového materiálu (např. hliníková slitina 6061-T6) s anodizační úpravou (tloušťka oxidového filmu 10-15μm), zvyšující odolnost proti opotřebení více než 3krát. Během provozu se musí jezdec pohybovat ve spojení s vodicí lištou (např. vestavěným lineárním ložiskem), aby se zabránilo poškození těsnícího pásu způsobenému excentrickým zatížením. Maximální povolené excentrické zatížení je obvykle 10%-15% jmenovitého zatížení. Například v dopravním spoji podvozku montážní linky pro automobily musí mechanicky připojený válec bez pístnice pohánět podvozek o hmotnosti 50 kg, aby se mohl pohybovat se zdvihem až 5 m. V tomto případě by měla být zvolena zesílená vodicí lišta a rychlost by měla být řízena na 0,8-1,2 m/s, aby se zabránilo vibracím zařízení způsobeným nadměrnou setrvačností.
Magnetické kroužky magnetických bezpístnicových válců jsou vyrobeny z vysokopevnostního magnetického materiálu neodym-železo-bor s magnetickým energetickým produktem 35-40MGOe. Synchronního pohybu je dosaženo prostřednictvím magnetické přitažlivosti mezi vnitřním magnetickým kroužkem na pístu a vnějším magnetickým kroužkem na vnějším pohyblivém tělese. Pro zajištění stabilní magnetické síly by měla být mezera mezi vnitřním a vnějším magnetickým kroužkem řízena na 0,5-1 mm a materiál válce válce musí být nemagnetický (např. hliníková slitina, nerezová ocel 304). Jejich výhoda spočívá v bezpístnicové struktuře, která poskytuje lepší těsnící výkon s téměř nulovým únikem, díky čemuž jsou vhodné pro scénáře s vysokými požadavky na čistotu (např. doprava polovodičových plátků). Jejich nosnost je však omezena magnetickou silou, obvykle s maximálním zatížením ne více než 30 kg, a nejsou vhodné pro vysokofrekvenční scénáře start-stop (jinak je magnetický kroužek náchylný k demagnetizaci).
3. Rotační válce: Specializované pohony pro rotační pohyb
Rotační válce s hřebenem a pastorkem: Hřeben a píst jsou navrženy jako integrovaná jednotka a profil zubů hřebene je většinou evolventní (modul 1-3). Pracuje s vysoce přesnými ozubenými koly (přesnost převodu až do stupně 5), aby byla zajištěna chyba úhlu natočení menší než ±0,5°. Některé modely jsou vybaveny šrouby pro nastavení úhlu, které umožňují jemné nastavení úhlu natočení v rozsahu ±5° pro splnění požadavků na přesné polohování. Ve scénářích ovládání ventilů (např. potrubní ventily v úpravnách vody) mohou rotační válce s hřebenem a pastorkem řídit rychlost otáčení úpravou tlaku přívodu vzduchu (obvykle 0,4-0,6 MPa) a dosahovat otevírání, zavírání a udržování mezipolohy pomocí snímačů polohy s životností více než 1 milion cyklů.
Lopatkové rotační válce: Lopatka a rotor jsou spojeny perem a těsnění (obvykle kombinované těsnění z nitrilové pryže PTFE) musí být instalováno na obou stranách lopatky, aby se zabránilo úniku plynu z jedné strany na druhou. Vnitřní stěna statoru vyžaduje přesné opracování, aby byla zajištěna těsnící mezera 0,02-0,05 mm mezi statorem a lopatkou; jinak se účinnost výrazně sníží. Úhel natočení rotačních válců lopatkového typu je obvykle pevný úhly jako 90°, 180° a 270°. Pro libovolné řízení úhlu je nutný regulátor úhlu. Kvůli konstrukčním omezením je jejich výstupní krouticí moment malý (např. válec lopatkového typu s průměrem vrtání 40 mm má maximální krouticí moment přibližně 5 N·m), takže se většinou používají pro otáčení lehkých přípravků (např. upínání malých obrobků). Těsnění je třeba pravidelně vyměňovat (obvykle každých 3-6 měsíců), aby byla zajištěna účinnost těsnění.
4. Specializované typy pro extrémní prostředí: Adaptivní design pro drsné podmínky
V prostředí s vysokou teplotou (např. zařízení pro manipulaci s ocelovými předvalky v metalurgickém průmyslu s provozní teplotou 200-300 °C) musí lahve používat materiály odolné vysokým teplotám: válec je vyroben z nerezové oceli 316L (která odolává teplotám pod 300 °C), těsnění jsou vyrobena z dlouhodobé fluorokaučuku - 20 °C až 20 °C krátkodobá odolnost do 250°C) a povrch pístnice je potažen keramikou (tvrdost až HV1000 nebo vyšší, zvyšuje odolnost proti opotřebení 5x). Kromě toho je třeba na koncové uzávěry přidat chladiče, aby se zabránilo přenosu tepla na těsnění způsobujícímu stárnutí.
V korozivním prostředí (např. lodní strojní zařízení ve styku se solí mořské vody) vyžadují válce komplexní antikorozní úpravu: válec je vyroben z nerezové oceli 316L s pasivační úpravou, pístnice je vyrobena z nerezové oceli 316L nebo je pochromována (tloušťka pokovení 20-30μm), písty a ostatní komponenty jsou vyrobeny z oceli, těsnění, uzávěry jsou vyrobeny z nerezové oceli fluorokaučuk nebo perfluoroetherový kaučuk se silnou odolností proti korozi. Některé modely také instalují na vzduchové otvory antikorozní filtry, které dále zabraňují pronikání korozivních plynů do vnitřku válce.
V prostředí čistých prostor (např. výroba polovodičových čipů, vyžadující čistotu ISO třídy 1) musí válce splňovat požadavky na nízké emise částic a nízkou těkavost: válec a pístní tyč jsou vyrobeny z nerezové oceli 316L s přesným leštěním (drsnost povrchu Ra 0,1-0,2μm), aby se zabránilo ulpívání prachu; nekovové součásti, jako jsou těsnění a vodicí kroužky, jsou vyrobeny z materiálů s nízkými emisemi částic, jako je PTFE nebo modifikovaný polyethylen, a procházejí vysokoteplotním čištěním, aby se odstranily těkavé látky; povrch válce je podroben antistatické úpravě, aby se zabránilo statické adsorpci prachu. Kromě toho musí být výfuk lahví specifických pro čisté prostory ošetřen vysoce účinným vzduchovým filtrem pevných částic (HEPA), aby nedocházelo ke znečišťování prostředí čistého prostoru výfukovými plyny.|
III. Průvodce výběrem: Přesné sladění požadavků prostřednictvím pětirozměrných parametrů
Výběr válce přímo určuje stabilitu a účinnost zařízení. Je nutné systematicky zvažovat rozměry jádra, jako je zatížení, tlak a zdvih, v kombinaci s praktickými provozními kroky:
1. Výpočet zatížení: Upřesněte požadovaný tah/tažnou sílu
Nejprve analyzujte typ zatížení (horizontální pohyb, vertikální zvedání atd.). Pro vodorovné zatížení je třeba uvažovat součinitel tření (obvykle 0,1-0,3) a pro svislé zatížení je třeba vzít v úvahu tíhové zrychlení. Logika výpočtu pro skutečný tah je: skutečný tah = skutečný pracovní tlak × efektivní plocha pístu × koeficient účinnosti.
Mezi nimi musí skutečný pracovní tlak zohledňovat tlakovou ztrátu přiváděného vzduchu (např. pro délku potrubí 10 m a průměr 8 mm je tlaková ztráta přibližně 0,02-0,05 MPa), takže skutečný pracovní tlak je obvykle o 5 % až 10 % nižší než tlak přiváděného vzduchu. Pro účinnou plochu pístu je v případě válce s jednopístovou tyčí účinná plocha bezpístnicové komory průřezová plocha vnitřku válce válce a účinná plocha komory ojnice je průřezová plocha válce minus plocha průřezu pístní tyče. Koeficient účinnosti závisí na přesnosti válce: 0,7-0,8 pro běžné válce a 0,8-0,9 pro vysoce přesné válce (např. vedené válce).
Vezměme si jako příklad scénář nakloněné tlačení při 30°: hmotnost obrobku je 50 kg, klouže po vodicí kolejnici (koeficient tření 0,15), se zrychlením 0,8 m/s² během fáze zrychlení a tlakem přívodu vzduchu 0,6 MPa (skutečný pracovní tlak 0,55 MPa). Nejprve vypočítejte celkovou zatěžovací sílu: složka gravitace v nakloněném směru = 50 kg × 9,8 m/s² × sin30° ≈ 245 N; třecí síla = 50 kg × 9,8 m/s² × cos30° × 0,15 ≈ 63,6 N; setrvačná síla = 50 kg × 0,8 m/s² = 40 N; celková zatěžovací síla = součet těchto tří částí, přibližně 348,6N. Pokud je pro silové uložení použita bezpístnicová komora a koeficient účinnosti je 0,8, požadovaná efektivní plocha pístu = celková zatěžovací síla / (skutečný pracovní tlak × koeficient účinnosti), vypočtená na přibližně 7,97×10^-4 m². Průměr otvoru lze odvodit z efektivní plochy, vypočítané na přibližně 31,6 mm. V praxi by měl být zvolen standardní průměr vrtání 40 mm (řada standardních průměrů vrtání: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm atd.). V tomto okamžiku je skutečný tah = 0,55 MPa × efektivní plocha komory bez pístnice pro průměr vývrtu 40 mm × koeficient účinnosti 0,8, přibližně 552 N. Bezpečnostní faktor (poměr skutečného tahu k celkové zatěžovací síle) je přibližně 1,58, čímž je splněn požadavek na bezpečnostní faktor 1,5-2.
2. Zdvih a vyrovnávací paměť: Vyhněte se nárazům pohybu
Výběr zdvihu musí vzít v úvahu skutečnou vzdálenost pohybu zařízení a bezpečnostní rezervu. Kromě konvenční rezervy 5%-10% je třeba vzít v úvahu také následující faktory: pokud se válec používá k tlačení obrobků do určené polohy, musí být vyhrazen prostor pro nastavení pro chyby polohování obrobku (obvykle 5-10 mm); při použití pro upínání obrobků je nutné vyhradit kompenzační prostor pro odchylky velikosti obrobku (obvykle 3-5 mm). U válců s dlouhým zdvihem (>300 mm) je třeba věnovat zvláštní pozornost tuhosti pístnice, aby se zabránilo ohnutí při zatížení. Obecně by měl být poměr průměru otvoru ke zdvihu řízen v rozmezí 1:10 (např. průměr otvoru 40 mm s maximálním zdvihem 400 mm). Pokud je tento poměr překročen, měla by být zvolena zesílená pístnice (např. zvětšení průměru pístnice z 16 mm na 20 mm) nebo vodicí zařízení (např. dvouhřídelový válec, vedený válec).
Výběr vyrovnávacího systému závisí na rychlosti pohybu, hmotnosti nákladu a požadavcích na přesnost zařízení: když je rychlost ≤ 0,3 m/s a zatížení ≤ 50 kg, lze použít pryžové tlumení (jednoduchá struktura, nízká cena), ale účinek tlumení je omezený, takže je vhodný pro scénáře necitlivé na náraz (např. tlačení materiálu); když je rychlost 0,3-0,8 m/s a zatížení je 50-200 kg, je vyžadováno nastavitelné tlumení (vyžadováno nastavitelné tlumení) – dosáhne se instalací škrtícího ventilu na tlumicí komoru pro nastavení rychlosti výfuku. To umožňuje flexibilní nastavení tlumicí síly na základě skutečných pracovních podmínek, takže je vhodný pro většinu průmyslových scénářů (např. polohování obrobků na montážních linkách). Když rychlost překročí 0,8 m/s a zatížení překročí 200 kg, je nutný hydraulický tlumič (instalovaný nezávisle na konci zdvihu válce). Má velkou vyrovnávací kapacitu a dokáže snížit zrychlení nárazu z 10 m/s² na méně než 2 m/s², takže je ideální pro vysokorychlostní scénáře s velkým zatížením (např. manipulace s velkými obrobky).
Kromě toho je třeba věnovat pozornost údržbě vyrovnávacího systému: vyrovnávací komora nastavitelného tlumení by se měla pravidelně čistit (každých 3-6 měsíců), aby se zabránilo ucpání výfukového otvoru nečistotami, které by způsobilo selhání tlumení. Gumové tlumicí podložky by měly být pravidelně kontrolovány (každé 1-2 měsíce); pokud je zjištěno stárnutí nebo deformace, musí být neprodleně vyměněny, aby se zabránilo zvýšenému hluku při nárazu a riziku poškození zařízení.
3. Instalace a detekce: Přizpůsobení se struktuře zařízení
Výběr způsobu instalace musí komplexně zohledňovat prostorové uspořádání zařízení, směr síly a požadavky na přesnost pohybu:
Montáž příruby: Rozdělena na přední přírubu (namontovaná na předním konci válce) a zadní přírubu (namontovaná na zadním konci válce). K připojení příruby k zařízení by měly být použity šrouby s vysokou pevností (např. třída 8,8 nebo vyšší) a musí být zajištěna kolmost mezi čelem příruby a osou válce (chyba kolmosti ≤0,1 mm/m). Tato metoda je vhodná pro scénáře s pevným zatížením a vysokými požadavky na přesnost pohybu (např. upnutí pomocí přípravků na obráběcích strojích).
Montáž na čepy: Zahrnuje čepy typu rybí oko (umožňující určitý úhel výkyvu, obvykle ±5°) a čepy s kulovými ložisky (úhel výkyvu až ±10°). Během instalace musí být zajištěna lícující vůle mezi otvorem pro čep a spojovacím hřídelem zařízení (obvykle 0,05-0,1 mm), aby se zabránilo nestabilnímu pohybu způsobenému nadměrnou vůlí. Je vhodný pro scénáře, kde se náklad mírně houpe (např. tlačná zařízení na šikmých dopravnících).
Montáž na nohu: Zahrnuje úchyty na přední nohy, zadní úchyty na nohy a úchyty na nohy s dvojitým okem. Spojení mezi nožním držákem a zařízením musí být bezpečné, aby se zabránilo uvolnění při zatížení. Vzhledem k tomu, že opěrné body patkového držáku jsou daleko od osy válce, je jeho boční silový odpor slabý (boční zatížení obvykle nepřesahuje 10 % jmenovitého zatížení). Je vhodný pro scénáře s nízkou zátěží s pevným směrem pohybu (např. tlačení malých obrobků).
Otočná montáž: Válec je připevněn k držáku zařízení pomocí otočného čepu, což umožňuje válci otáčet se kolem otočného čepu (úhel otáčení obvykle ±15°). Uložení mezi otočným čepem a otvorem pro čep válce by mělo používat přechodové uložení (např. H7/g6), díky čemuž je vhodné pro scénáře, kde má náklad velký úhel výkyvu (např. mechanismy překlápění materiálu).
Pro detekci polohy existují kromě běžných magnetických spínačů také koncové spínače a fotoelektrické snímače: Magnetické spínače detekují polohu pístu snímáním magnetického kroužku na pístu, s vysokou rychlostí odezvy (≤1 ms). Při instalaci je třeba věnovat pozornost přesnosti vyrovnání s magnetickým kroužkem (odchylka ≤1 mm); jinak může dojít k selhání detekce. Koncové spínače jsou spouštěny mechanickým kontaktem, nabízejí vysokou spolehlivost, ale pomalou rychlost odezvy (≥10 ms), díky čemuž jsou vhodné pro scénáře s nízkými požadavky na rychlost odezvy (např. ochrana koncové polohy zařízení). Fotoelektrické senzory dosahují polohování detekcí blokovacího signálu pístu nebo jezdce, nevyžadují žádný kontakt s tělem válce, takže jsou vhodné pro korozivní nebo vysokoteplotní prostředí. Je však nutné zajistit, aby v oblasti detekce nedocházelo k silnému rušení světla.
4. Řízení rychlosti: Shoda s požadavky na pracovní podmínky
Rychlost válce je řízena hlavně škrcení nasávání vzduchu nebo škrcení výfuku a aplikační scénáře a logika nastavení těchto dvou metod se výrazně liší:
Škrcení nasávání vzduchu zahrnuje instalaci škrtícího ventilu na vstupu vzduchu do válce pro řízení rychlosti vysouvání nebo zatahování pístnice omezením sacího průtoku. Tato metoda má výhodu jednoduchého nastavení a je vhodná pro scénáře s nízkými požadavky na stabilitu rychlosti (např. běžné tlačení materiálu). Při změně zátěže však otáčky výrazně kolísají (rozsah kolísání až ±20 %). Například, když se hmotnost tlačeného obrobku zvýší z 10 kg na 20 kg, může se rychlost snížit ze 150 mm/s na méně než 100 mm/s, pokud se použije škrcení přívodu vzduchu, což má vliv na výrobní cyklus.
Škrcení výfuku zahrnuje instalaci škrtícího ventilu na výfukový port válce, který nepřímo upravuje rychlost pohybu řízením rychlosti výfuku. Vzhledem k tomu, že škrcení výfuku udržuje určitý protitlak uvnitř válce, účinně potlačuje kolísání otáček způsobené změnami zatížení (rozsah kolísání lze řídit v rozmezí ±5 %), takže je vhodnější pro scénáře s vysokými požadavky na stabilitu otáček (např. vyrovnání dílů při přesné montáži). Při skutečném seřizování je třeba věnovat pozornost montážní poloze výfukové škrticí klapky: u dvojčinných válců by měly být škrticí klapky instalovány na výfukových kanálech jak bezpístnicové komory, tak i komory pístnice, aby bylo možné nezávisle nastavit rychlost vysouvání a zatahování.
Kromě toho jsou otáčky válce ovlivněny také průtokem přiváděného vzduchu a průměrem potrubí. Když délka potrubí přesáhne 10 m, měl by být průměr potrubí přiměřeně zvětšen (např. z 8 mm na 10 mm), aby se zabránilo snížení rychlosti v důsledku nedostatečného průtoku. Je-li požadován ultravysoký pohyb (>1 m/s), měl by být zvolen velkoprůtokový solenoidový ventil (průměr otvoru ≥15 mm) v kombinaci s krátkým potrubím (≤5 m), aby se snížil odpor proudění plynu.
5. Přizpůsobení příslušenství: Zajištění hladkého provozu systému
Racionální výběr příslušenství přímo ovlivňuje provozní stabilitu a životnost válce a klíčové příslušenství, jako jsou potrubí, solenoidové ventily a konektory, je třeba zvážit jeden po druhém:
Pro potrubí by měl být materiál vybrán na základě pracovního tlaku a okolní teploty: Polyuretanové potrubí lze použít pro scénáře s normální teplotou a nízkým tlakem (tlak ≤1MPa, teplota -5℃ až 60℃) díky své dobré flexibilitě a nízké hmotnosti, díky čemuž jsou vhodné pro scénáře pohybu s častým ohýbáním (např. konce ramen robotů). Nylonová potrubí by se měla používat pro středněteplotní scénáře (teplota -20 ℃ až 120 ℃) kvůli jejich lepší odolnosti proti stárnutí. Polytetrafluoretylenová potrubí jsou vhodná do korozivního prostředí, protože odolají silným kyselinám a zásadám. Průměr potrubí musí odpovídat rozhraní válce; běžné specifikace rozhraní válce zahrnují G1/8, G1/4 a G3/8, což odpovídá průměrům potrubí 6 mm, 8 mm a 10 mm. Použití poddimenzovaného průměru potrubí bude mít za následek nedostatečný průtok a sníženou rychlost válce.
Elektromagnetické ventily jsou základní komponenty pro řízení pohybu válce a měly by být vybírány na základě typu válce a požadavků na pohyb: Jednočinné válce vyžadují 2/3-cestné solenoidové ventily (řídící nasávání a výfuk vzduchu), zatímco dvoučinné válce vyžadují 5/2-cestné solenoidové ventily (řídící nasávání a výfuk vzduchu pro bezpístnicovou i pístnicovou komoru). Specifikace napětí elektromagnetického ventilu musí odpovídat napájení zařízení (běžné specifikace zahrnují DC24V a AC220V) a doba odezvy by měla být ≤10ms, aby byly splněny požadavky na vysokofrekvenční pohyb. V prašném nebo vlhkém prostředí by navíc měly být vybrány solenoidové ventily s úrovní ochrany IP65 nebo vyšší, aby se zabránilo poškození vnitřních součástí.
Konektory se používají pro připojení potrubí k válcům a solenoidovým ventilům a měly by být vybrány modely odpovídající průměru potrubí a specifikacím rozhraní: Rychloupínací fitinky umožňují snadnou instalaci a jsou vhodné pro scénáře vyžadující častou demontáž (např. fáze uvádění zařízení do provozu). Svěrné fitinky nabízejí lepší těsnicí výkon a jsou vhodné pro scénáře vyžadující dlouhodobý stabilní provoz (např. zařízení výrobní linky). V prostředí s velkými vibracemi (např. obráběcí stroje) by měly být použity konektory s pojistnými maticemi, aby se zabránilo uvolnění a úniku.
IV. Tipy pro údržbu: Jak prodloužit životnost pneumatických válců?
Vědecká údržba může výrazně zlepšit spolehlivost válce a snížit výskyt poruch. Jádro spočívá ve čtyřech klíčových aspektech: čištění přívodu vzduchu, ochrana těsnění, pravidelná kontrola a diagnostika závad. Níže jsou podrobné praktické metody:
1. Čištění přívodu vzduchu: Snížení vnitřního opotřebení
Vlhkost, olej a nečistoty ve stlačeném vzduchu jsou hlavními příčinami vnitřního opotřebení válců a stárnutí těsnění. K dosažení účinné filtrace je nutný třístupňový čisticí systém:
Primární filtrace (předfiltrace): Na výstupu vzduchového kompresoru je instalován filtr hlavního potrubí s přesností filtrace 5-10 μm, který se používá hlavně k odstranění velkých částic nečistot (např. rez, prach) ze vzduchu a oddělení části kapalné vody a oleje. Vypouštěcí ventil by měl být otevřen pravidelně (každé 1-2 týdny), aby se vypustila voda. V prostředí s vysokou vlhkostí (např. období dešťů v jižních oblastech) je třeba zvýšit frekvenci vypouštění (1-2krát denně), aby se zabránilo hromadění vody uvnitř filtru.
Sekundární filtrace (přesná filtrace): V okruhu přívodu vzduchu válce je instalován přesný filtr s přesností filtrace 1-5μm pro další odstranění jemných nečistot a olejové mlhy. Filtrační vložka přesného filtru by měla být pravidelně vyměňována (každých 3-6 měsíců). V prašném prostředí (např. dílny na zpracování rudy) by měl být cyklus výměny zkrácen (každé 1-2 měsíce). Při výměně by měl být nejprve vypnut přívod vzduchu a měl by se uvolnit tlak uvnitř filtru, aby se zabránilo vniknutí nečistot do následného okruhu.
Terciární filtrace (ošetření olejovou mlhou): U bezolejových mazacích válců (používaných v některých zařízeních pro potravinářský a farmaceutický průmysl) by měl být za přesným filtrem instalován odlučovač olejové mlhy s přesností filtrace 0,01 μm, aby se odstranily stopy olejové mlhy ze vzduchu a zajistilo se, že obsah oleje ve vzduchu vstupujícím do válce je ≤ 0,01 mg. Filtrační vložka odlučovače olejové mlhy by měla být vyměněna každých 6-12 měsíců a ke sledování stavu zanesení filtrační vložky by měl být použit diferenční tlakoměr. Pokud diferenční tlak překročí 0,1 MPa, je nutné okamžitě vyměnit filtrační vložku.
Kromě toho by měl být tlak redukčního ventilu stabilně nastaven v rozsahu jmenovitého pracovního tlaku válce (obvykle 0,4-0,6 MPa), aby se zabránilo poškození těsnění způsobenému přetlakovým provozem. Pokud je zařízení delší dobu v nečinnosti (více než 1 měsíc), měl by být přívod vzduchu vypnut a stlačený vzduch uvnitř válce by měl být uvolněn, aby se zabránilo vnitřní korozi.
2. Ochrana těsnění: Blokování vnějších rizik
Těsnění jsou klíčové komponenty pro zabránění úniku plynu a zajištění normálního provozu láhve. Cílená ochranná opatření by měla být přijata na základě scénáře aplikace:
Denní kontrola: Povrch pístnice válce by měl být týdně kontrolován, zda není poškrábaný nebo zkorodovaný. Pokud se na povrchu pístnice objeví rezavé skvrny nebo škrábance, je třeba je okamžitě jemně vyleštit jemným brusným papírem (zrnitost 800-1000) a poté nanést speciální mazivo (např. mazivo na bázi lithia), aby se zabránilo poškození těsnění. Současně zkontrolujte, zda nedochází k netěsnosti na spoji mezi uzávěrem válce a válcem válce. Pokud zjistíte netěsnost, utáhněte spojovací šrouby (točivý moment musí odpovídat požadavkům návodu k válci, aby nedošlo k deformaci válce válce způsobené přílišným utažením). Pokud po utažení stále dochází k úniku, vyměňte těsnění koncového uzávěru.
Výměna těsnění: Pokud má válec zvýšený únik (přesahující 10 ml/min), výrazně sníženou rychlost pohybu nebo zablokování pístnice, těsnění by měla být neprodleně vyměněna. Před výměnou by měl být válec rozebrán a součásti, jako je válec a píst, by měly být vyčištěny (vyčištěny bezvodým etanolem nebo petrolejem; je třeba se vyhnout korozivním rozpouštědlům). Při výměně by měla být vybrána těsnění odpovídající původnímu modelu (pozornost by měla být věnována přizpůsobení materiálu, např. těsnění z fluorokaučuku pro scénáře s vysokou teplotou) a během instalace by mělo být na povrch těsnění aplikováno malé množství maziva, aby se snížil odpor instalace a zabránilo se poškození těsnění.
Ochrana proti prachu: V prašném prostředí (např. dřevozpracující dílny, závody na zpracování cementu) by měl být na vysouvací konec pístnice válce instalován protiprachový kryt (např. teleskopický kryt proti prachu, skládací kryt proti prachu), aby se zabránilo vnikání prachu do vnitřku válce. Prachový kryt by měl být pravidelně kontrolován (každé 2-4 týdny); pokud je zjištěno poškození, mělo by být okamžitě vyměněno, aby se zabránilo vnikání prachu do válce válce pístnicí a zhoršení vnitřního opotřebení.
3. Pravidelná kontrola: Včasné odstraňování problémů
Pravidelná kontrola je důležitým prostředkem prevence poruch láhve. Měly by být zavedeny měsíční, čtvrtletní a roční kontrolní systémy s jasnými kontrolními položkami a standardy:
Měsíční kontrola: Zaměřte se na kontrolu provozního stavu válce, včetně toho, zda je pohyb plynulý, zda nedochází k abnormálnímu hluku (např. „syčivý“ zvuk úniku, „cvakání“ zvuk mechanické kolize) a zda se pístnice pohybuje hladce (žádné zadření nebo vychýlení). Současně zkontrolujte přesnost detekce magnetického spínače ručním zatlačením pístu a pozorováním, zda magnetický spínač dokáže přesně detekovat polohu pístu. Pokud dojde k selhání detekce, upravte montážní polohu magnetického spínače nebo spínač vyměňte.
Čtvrtletní kontrola: Demontujte a zkontrolujte klíčové součásti válce, včetně pístu, pístnice a vodícího kroužku. Zkontrolujte, zda nedochází k opotřebení povrchu pístu (píst by měl být vyměněn, pokud míra opotřebení přesahuje 0,1 mm), chyba přímosti pístnice (pístnice by měla být zkalibrována nebo vyměněna, pokud chyba přesahuje 0,1 mm/m) a opotřebení vodícího kroužku (vodicí kroužek by měl být vyměněn, pokud je vůle větší než 0,2 mm). Kromě toho zkontrolujte drsnost povrchu vnitřní stěny válce válce; pokud se objeví zjevné škrábance nebo rez, válec by měl být opraven honovacími nástroji nebo vyměněn.
Roční kontrola: Otestujte celkový výkon válce, včetně testování tahové/tažné síly (změřte skutečnou výstupní sílu dynamometrem; pokud odchylka od jmenovité hodnoty překročí 10 %, prozkoumejte příčinu, jako je opotřebení těsnění nebo nedostatečný tlak přívodu vzduchu), zkouška těsnosti (změřte netěsnost láhve při jmenovitém tlaku; vyměňte těsnění, pokud netěsnost překračuje standardní hodnotu), a proveďte nepřetržité testování provozních podmínek a provozní životnosti 1000 cykly, aby se zjistilo, zda má válec poruchy). Současně plně utáhněte spojovací šrouby a konektory válce, aby nedošlo k uvolnění způsobenému dlouhodobými vibracemi.
4. Diagnostika závad: Rychlé umístění a řešení
Když dojde k poruše tlakové láhve, řešení problémů by se mělo řídit zásadou „nejprve vnější, druhá vnitřní; nejprve jednoduchá, druhá složitá“. Níže jsou uvedeny běžné poruchy a jejich řešení:
Chyba 1: Válec se pohybuje pomalu nebo vůbec
Možné příčiny: ① Nedostatečný tlak přívodu vzduchu (nesprávné seřízení redukčního ventilu nebo porucha vzduchového kompresoru); ② Ucpané nebo poddimenzované potrubí (potrubí zablokované nečistotami nebo průměr potrubí nesplňující požadavky); ③ Selhání solenoidového ventilu (vyhoření cívky nebo ucpání jádra ventilu); ④ Stárnoucí těsnění (netěsnost způsobená opotřebovanými těsněními pístu).
Řešení: ① Zkontrolujte tlak přívodu vzduchu, nastavte redukční ventil na jmenovitý tlak a opravte nebo vyměňte vzduchový kompresor, pokud selže; ② Demontujte potrubí a profoukněte zablokovanou část stlačeným vzduchem; vyměňte potrubí za větší průměr, pokud je průměr potrubí nedostatečný; ③ Zkontrolujte napětí cívky solenoidového ventilu, vyměňte cívku, pokud je spálená, a rozeberte a vyčistěte jádro ventilu, pokud je zaseknuté; ④ Demontujte válec a vyměňte těsnění proti stárnutí.
Závada 2: Silný únik z válce
Možné příčiny: ① Poškozené těsnění koncovky (uvolněné šrouby nebo stárnoucí těsnění); ② Opotřebovaná těsnění pístnice (poškrábaný povrch pístnice nebo stárnoucí těsnění); ③ Poškozený válec a těsnění pístu (opotřebované těsnění pístu nebo stárnutí); ④ Uvolněné konektory (uvolněné spoje způsobené vibracemi).
Řešení: ① Utáhněte šrouby koncovky a vyměňte těsnění, pokud stárne; ② Opravte poškrábaný povrch pístnice a vyměňte těsnění pístnice; ③ Vyměňte píst a těsnění pístu; ④ Utáhněte konektory a vyměňte je, pokud jsou poškozené.
Porucha 3: Abnormální hluk během provozu válce
Možné příčiny: ① Vychýlení pístnice (nesprávná instalace nebo opotřebený vodicí kroužek); ② Selhal systém nárazníků (nesprávné nastavení šroubů nárazníků nebo opotřebované těsnění nárazníků); ③ Nečistoty uvnitř válce válce (nečistoty vnikající do válce v důsledku nedostatečného čištění přívodu vzduchu); ④ Náraz komutace solenoidového ventilu (rychlá rychlost odezvy elektromagnetického ventilu nebo žádné vyrovnávací zařízení).
Řešení: ① Opravte polohu instalace válce a vyměňte opotřebený vodicí kroužek; ② Znovu seřiďte šrouby nárazníku a vyměňte těsnění nárazníků, pokud jsou opotřebovaná; ③ Vyčistěte válec a zvyšte čištění přívodu vzduchu; ④ Nainstalujte škrticí ventil na výstup elektromagnetického ventilu, abyste snížili průtok plynu, nebo vyberte elektromagnetický ventil s vyrovnávací funkcí.
Porucha 4: Selhání detekce magnetického spínače
Možné příčiny: ① Nesprávná montážní poloha magnetického spínače (není zarovnaná s magnetickým kroužkem na pístu); ② Demagnetizace magnetického kroužku (magnetická síla magnetického kroužku snížená v důsledku vysokofrekvenčního start-stop nebo prostředí s vysokou teplotou); ③ Selhání magnetického spínače (vyhoření cívky nebo poškození součásti detekce); ④ Faktory rušení (silné magnetické pole nebo rušení vysokofrekvenčního zařízení v blízkosti).
Řešení: ① Upravte montážní polohu magnetického spínače, abyste zajistili zarovnání s magnetickým kroužkem; ② Vyměňte demagnetizovaný magnetický kroužek; ③ Vyměňte magnetický spínač; ④ Udržujte mimo dosah silných magnetických polí nebo vysokofrekvenčního zařízení nebo zvolte magnetický spínač proti rušení.
V. Hloubková analýza běžných aplikačních scénářů: Praktická řešení založená na pracovních podmínkách
Aplikace pneumatických válců v různých průmyslových odvětvích vyžaduje optimalizovanou konstrukci založenou na konkrétních pracovních podmínkách. Výběr, instalace, uvedení do provozu a nastavení parametrů válců se v různých scénářích výrazně liší. Níže je uvedena souhrnná tabulka základních parametrů aplikace pro čtyři typická průmyslová odvětví, po níž následují podrobná praktická řešení:
| Průmyslové pole | Základní požadavek | Doporučený typ válce | Požadavky na klíčové parametry | Instalace a údržba |
| Elektronická výroba | Vysoká přesnost Nízké vibrace | Miniaturní řízené válce pro čisté prostory | Vrtání 12-25 mm, přesnost opakování ±0,02 mm, čistota ISO třída 5 | Instalace: Laserová kalibrace paralelismu (≤0,01 mm/m), PTFE potrubí Údržba: Měsíční čištění povrchu, čtvrtletní kontrola těsnění |
| Výroba automobilů | Vysoké zatížení Dlouhá životnost | Robustní rotační ozubený hřeben a pastorek | Vrtání 80-125 mm, točivý moment ≥50N·m, pevnost ≥800MPa | Instalace: Spoj kolíkem (vůle ≤0,03 mm), zesílená vedení Údržba: Mazání tyče na směnu, týdenní čištění pufru |
| Balení potravin | Snadné čištění bez znečištění | Nerezová ocel s antiadhézním povlakem | Tělo SUS316L, Ra ≤0,8μm, těsnění FDA | Instalace: Daleko od cesty produktu, hadičky pro potraviny (čtvrtletní výměna) Údržba: Měsíční mikrobiální test, pololetní kontrola souladu |
| Logistika a skladování | Vysoká rychlost Vysoká spolehlivost | Vysokorychlostní tenké válce | Průměr vrtání 32-63mm, rychlost 30-50 cyklů/min, odolnost proti únavě ≥1 milion cyklů | Instalace: Plovoucí spoje (±3°), Rychloupínací ventily Údržba: Měsíční kontrola opotřebení vedení, čtvrtletní optimalizace časování |
1. Elektronický výrobní průmysl: Přesné řízení pro scénáře přesné montáže
V precizních scénářích, jako je svařování základní desky mobilních telefonů a balení čipů, musí válce dosáhnout polohování na úrovni mikronů a stabilního pohybu se základními požadavky na „vysokou přesnost a nízké vibrace“:
Přizpůsobení výběru: Upřednostněte miniaturní vedené válce (např. průměr vrtání 12 mm-25 mm) se strukturou hřídele s dvojitým vedením, dosahující přesnosti opakovaného polohování ±0,02 mm, aby se zabránilo odchylkám polohy způsobeným excentrickým zatížením u válců s jedním hřídelem. Pro manipulaci s třískami by měly být vybrány válce specifické pro čisté prostory (třída ISO 5 nebo vyšší) s povlaky s nízkými emisemi částic, aby se zabránilo kontaminaci čepů třísek prachem.
Instalace a uvedení do provozu: Během instalace použijte laserový vyrovnávací nástroj ke kalibraci rovnoběžnosti mezi osou válce a pracovním stolem (chyba ≤0,01 mm/m), aby se zabránilo bočním silám poškozujícím přesné součásti. Potrubí z PTFE (vnitřní průměr 4 mm-6 mm) by se mělo používat ke snížení dopadu pulsace proudění vzduchu na stabilitu pohybu; mezitím by měl být na vstupu vzduchu do válce instalován přesný regulátor tlaku (přesnost ±0,005 MPa), aby se pracovní tlak stabilizoval na 0,3-0,4 MPa, čímž se zabrání odchylkám při svařování způsobeným kolísáním tlaku.
Optimalizace parametrů: Použijte škrcení výfuku pro ovládání rychlosti, upravte rychlost na 30-50 mm/s pomocí mikro škrtícího ventilu a přizpůsobte se flexibilním tlumičům (tvrdost 50-60 Shore A), abyste zabránili posunu třísky způsobenému nárazem na konci zdvihu. Na svařovacích stanicích lze na konec pístnice válce instalovat tlakový senzor, který monitoruje kontaktní tlak v reálném čase (obvykle řízen na 5-10N), a systém se okamžitě vypne, pokud je tlak abnormální, aby byl čip chráněn před poškozením tlakem.
2. Automobilový průmysl: Zajištění stability pro scénáře manipulace s těžkým nákladem
Ve scénářích, jako je svařování karoserií automobilů a montáž podvozku, musí tlakové láhve odolat velkému zatížení (50–200 kg) a musí být v provozu často, přičemž hlavní požadavky jsou „dlouhá životnost při vysokém zatížení“:
Přizpůsobení výběru: Vyberte těžké válce (průměr vrtání 80 mm-125 mm) s pístními tyčemi vyrobenými z oceli 45# s chromováním (tloušťka pokovení 20-30μm) a pevností v tlaku ≥800MPa, aby se předešlo ohýbání pístnice při dlouhodobém velkém zatížení. Pro překlápění těla (např. překlápění o 90° a manipulaci) by měly být otočné válce hřebenu a pastorku (točivý moment ≥50N·m) přizpůsobeny elektromagnetickým brzdám, aby se zabránilo sklouznutí těla při přerušení napájení.
Instalace a uvedení do provozu: Instalační konzoly by měly být svařeny z ocelových plechů Q235 o tloušťce ≥10 mm, aby byla zajištěna únosnost; spojení mezi válcem a konzolou by mělo používat kolíkové šrouby (vůle ≤0,03 mm), aby se zabránilo odchylkám pohybu způsobeným uvolněnými šrouby. U podvozkových dopravníkových linek by bezpístnicové válce měly být vybaveny zesílenými vodicími kolejnicemi (nosnost ≥300 kg) a na obou koncích vodicích kolejnic by měly být instalovány omezovací bloky, aby se zabránilo nárazu jezdce na koncovou krytku v důsledku přejetí.
Optimalizace údržby: Kontrolujte stav mazání povrchu pístnice každou směnu (8 hodin), aplikujte vysokoteplotní mazivo (teplotní odolnost -30℃ až 150℃), abyste snížili opotřebení; každý týden demontujte uzávěr válce, abyste vyčistili nečistoty v komoře tlumiče a vyměňte stárnoucí těsnění tlumiče (obvykle polyuretanové), abyste předešli poškození nárazem způsobenému selháním tlumiče.
3. Potravinářský obalový průmysl: Návrh shody pro hygienické scénáře
Ve scénářích, jako je plnění potravin a těsnění balení, musí tlakové láhve splňovat hygienické normy (např. certifikace FDA) se základními požadavky na „snadné čištění bez znečištění“:
Přizpůsobení výběru: Vyberte válce z nerezové oceli (materiál válce válce SUS316L) s leštěným povrchem (drsnost Ra ≤0,8μm), aby se zabránilo ulpívání zbytků jídla; těsnění by měla být vyrobena z potravinářského fluorkaučuku (v souladu s FDA 21 CFR část 177), aby se zabránilo uvolňování škodlivých látek. Pro plnění omáčky by měly být vybrány válce s antiadhézním povlakem (např. teflonový povlak), aby se snížily zbytky omáčky.
Instalace a uvedení do provozu: Lahve by měly být instalovány mimo dopravní cesty potravin, aby se zabránilo kontaminaci potravin uniklým stlačeným vzduchem; potrubí by mělo používat silikonové hadičky potravinářské kvality (vnitřní průměr 8 mm-10 mm), vyměňované čtvrtletně, aby se zabránilo uvolňování částic v důsledku stárnutí. Na čerpacích stanicích by se měly pro spojení mezi lahví a plnicím ventilem používat rychlospojky, aby se usnadnila demontáž a čištění; po každém čištění by se měl vnitřek válce vysušit stlačeným vzduchem, aby se zabránilo korozi způsobené zbytkovou vlhkostí.
Testování shody: Provádějte mikrobiální testování na povrchu válce měsíčně (celkový počet bakterií ≤10 CFU/cm²); pokud test selže, namočte a očistěte potravinářským dezinfekčním prostředkem (např. roztokem chlornanu sodného), poté opláchněte čistou vodou. Pověřte organizaci třetí strany, aby prováděla pololetně testování shody materiálů, aby byla zajištěna shoda s normami materiálů pro styk s potravinami.
4. Odvětví logistiky a skladování: Efektivní provoz pro třídění a manipulaci se scénáři
Ve scénářích, jako je expresní třídění a stohování polic, musí válce dosahovat vysokofrekvenčního pohybu (30–50 cyklů za minutu), přičemž hlavní požadavky jsou „vysokorychlostní vysoká spolehlivost“:
Přizpůsobení výběru: Vyberte vysokorychlostní válce (průměr vrtání 32 mm-63 mm) s písty z lehké hliníkové slitiny (hustota 2,7 g/cm³) pro snížení setrvačné síly; těsnění by měla být vyrobena z polyuretanu s nízkým třením (koeficient tření ≤0,1), aby byl zajištěn hladký provoz při vysokofrekvenčním pohybu. Pro třídicí dopravníky by měly být vybrány tenké válce (výška ≤ 40 mm), aby se ušetřil prostor pro instalaci, a rychlé výfukové ventily by měly být přizpůsobeny tak, aby se zkrátil výfukový čas o 50 % a zlepšila se rychlost pohybu.
Instalace a uvedení do provozu: Spojení mezi válcem a třídicím mechanismem by mělo používat plovoucí spoje, aby se kompenzovaly chyby při instalaci (povolující úhlovou odchylku ±3°) a zabránilo se zasekávání způsobenému bočními silami; potrubí by měla používat vysokotlaké polyuretanové trubky (pracovní tlak ≤ 1,2 MPa) s odolností proti únavě ≥ 1 milion cyklů, aby se zabránilo prasknutí v důsledku vysokofrekvenčního ohýbání. Na stohovacích stanicích by měly být na válec instalovány polohové senzory (doba odezvy ≤1 ms), aby v reálném čase poskytovaly zpětnou vazbu o poloze pístu a spolupracovaly s řídicím systémem stohovače, aby bylo zajištěno přesné stohování.
Optimalizace účinnosti: Optimalizujte sekvenci pohybu válce pomocí programování PLC. Například ve scénářích třídění otevřete vstup vzduchu do válce 0,1 sekundy předem, abyste snížili zpoždění pohybu; současně nainstalujte škrticí ventily tlumiče na výfukový kanál válce, aby byla zajištěna rychlost při kontrole hluku pod 70 dB, v souladu s normami pro hluk z dílny.
VI. Dovednosti pro řešení nouzových problémů: Praktické metody pro rychlou obnovu výroby
Náhlé poruchy válců během výroby mohou způsobit prostoje výrobní linky. Zvládnutí dovedností pro odstraňování problémů v nouzových situacích může výrazně zkrátit čas na diagnostiku a opravu závad. Níže je uvedena tabulka shrnující běžné poruchy a odpovídající řešení, po níž následují podrobné operace:
| Typ poruchy | Běžné příčiny | Opatření pro případ nouze | Doporučení pro následnou léčbu | Bezpečnostní opatření |
| Únik vzduchového portu | Uvolněné armatury, poškozené potrubí | Utáhněte šroubení (15-20N·m) a omotejte teflonovou páskou; přeřízněte poškozené potrubí a znovu je připojte | Vyměňte stárnoucí potrubí, pravidelně kontrolujte těsnost armatury | Teflonová páska omotaná ve stejném směru jako otáčení závitu, hloubka vložení potrubí ≥10 mm |
| Netěsnost koncového uzávěru | Uvolněné šrouby, poškozená těsnění | Utáhněte šrouby diagonálně, přidejte tenké měděné plechy; naneste vysokoteplotní tmel (vytvrzuje za 30 minut) | Vyměňte těsnění, zkontrolujte opotřebení drážky těsnění válce válce | Tmel musí být odolný vůči vysokým teplotám, bez přívodu vzduchu před vytvrzením |
| Zablokování pístnice | Opotřebené vodicí kroužky, ohnuté vodicí hřídele | Naneste mazivo na bázi lithia a opakovaně zatlačte; mírně narovnejte vodicí hřídele (≤0,1 mm za čas) | Vyměňte vodicí kroužky, vyměňte vodicí hřídele, pokud jsou silně ohnuté | Při rovnání vyvíjejte rovnoměrnou sílu, vyhněte se poškození součástí přílišnou silou |
| Přilepení pístu | Nečistoty v barelu válce, deformovaná těsnění | Otřete válec bezvodým etanolem, dočasně reverzní těsnění pro použití | Důkladně vyčistěte válec, vyměňte deformovaná těsnění | Vyhněte se korozivním rozpouštědlům, po čištění důkladně osušte |
| Přerušení přívodu vzduchu | Porucha vzduchového kompresoru, zablokované potrubí | Přepněte na záložní vzduchový kompresor, pro dočasné zásobování použijte balený vzduch; potrubí pro zpětné čištění | Opravte vzduchové kompresory, vyměňte ucpané potrubí | Tlak vzduchu v lahvích nastaven na 0,5 MPa, vyčistěte jej od personálu |
| Selhání solenoidového ventilu | Zaseknuté jádro ventilu, spálené cívky | Vyčistěte jádro ventilu, nahraďte jej záložním elektromagnetickým ventilem; ovládání pomocí ručního vzduchového ventilu | Opravte cívky solenoidových ventilů, pravidelně čistěte jádra ventilů | Vyhrazený personální dohled při ručním ovládání, vyvarujte se nesprávné obsluhy |
| Porucha magnetického spínače | Demagnetizace magnetického kroužku, porucha spínače | Připevněte silné magnetické listy, nainstalujte mechanické zátky; Řízení zpoždění PLC | Vyměňte magnetické kroužky a spínače, zkalibrujte detekční polohy | Doba zpoždění přizpůsobená skutečné rychlosti pohybu, vyhněte se přejíždění |
1. Náhlé poruchy úniku: Dočasné utěsnění a rychlá výměna
Když u lahví dojde k netěsnosti vzduchového portu (např. uvolněné armatury) nebo netěsnosti koncového uzávěru (např. poškozené těsnění), pokud nelze díly okamžitě vyměnit kvůli výrobním omezením, mohou být přijata dočasná opatření k obnovení výroby:
Nouzový únik vzduchového portu: Pokud jsou armatury uvolněné, utáhněte je klíčem (utahovací moment, jak je uvedeno v příručce, obvykle 15-20 N·m). Pokud netěsnost přetrvává i po utažení, omotejte teflonovou pásku (3-5 otáček, ve stejném směru jako otáčení závitu) a znovu utáhněte. Pokud je potrubí poškozeno, použijte rychlospojky k odříznutí poškozené části a znovu připojte potrubí (zajistěte hloubku vložení ≥10 mm), aby se dočasně obnovil přívod vzduchu; vyměnit celé potrubí během výrobních přestávek.
Nouzový únik koncovky: Pokud jsou šrouby koncovky uvolněné, použijte momentový klíč k jejich utažení v diagonálním pořadí (odchylka momentu ≤5 %). Pokud netěsnost přetrvává, umístěte mezi koncový uzávěr a válec tenký měděný plech (tloušťka 0,1-0,2 mm), aby se zlepšilo utěsnění. Pokud jsou těsnění poškozena a nejsou k dispozici žádné náhradní díly, naneste do drážky těsnění vysokoteplotní tmel (např. silikonový tmel) a po vytvrzení tmelu dočasně obnovte používání (přibližně 30 minut); těsnění okamžitě vyměňte během výrobních přestávek.
2. Chyby rušení pohybu: Dočasné mazání a čištění nečistot
Když u válců dojde k zablokování pístnice (např. opotřebené vodicí kroužky) nebo zablokování pístu (např. nečistoty v bubnu válce), dočasná úprava může obnovit pohyb a vyhnout se prodlouženým prostojům výrobní linky:
Nouzové zablokování pístnice: Nejprve vypněte přívod vzduchu a ručně zatlačte na pístnici. Pokud cítíte značný odpor, naneste na povrch pístnice malé množství mazacího tuku (např. mazivo na bázi lithia) a opakovaně (10-20krát) zatlačte na pístnici, abyste namazali vodicí kroužky. Pokud zasekávání přetrvává, zkontrolujte, zda není vodicí hřídel ohnutá; je-li mírně ohnutý, použijte rovnací nástroj k pomalému narovnání (≤0,1 mm na úpravu), aby se dočasně obnovil pohyb, a vodicí hřídel vyměňte později.
Nouzové zasekávání pístu: Vypněte přívod vzduchu, demontujte koncovku válce a pomocí baterky zkontrolujte vnitřní stěnu válce. Pokud najdete nečistoty (např. kovové hobliny), otřete vnitřní stěnu měkkým hadříkem namočeným v bezvodém etanolu (zabraňte poškrábání válce). Současně zkontrolujte, zda nejsou poškozena těsnění pístu; pokud jsou těsnění zdeformovaná, lze je dočasně obrátit (pouze pro nouzové použití; dlouhodobé používání vyžaduje výměnu), poté válec znovu sestavit, aby se dočasně obnovila výroba.
3. Poruchy bez pohybu: Rychlá diagnostika a alternativní řešení
Když se válce zcela nepohybují (např. selhání elektromagnetického ventilu nebo přerušení dodávky vzduchu), rychle vyhledejte místo poruchy. Pokud není možná okamžitá oprava, lze pro zachování výroby použít alternativní řešení:
Nouzové přerušení dodávky vzduchu: Zkontrolujte, zda je vzduchový kompresor vypnutý. Pokud vzduchový kompresor selže, přepněte na záložní vzduchový kompresor (je-li k dispozici) nebo použijte pro dočasné zásobování stlačený vzduch v lahvích (tlak upravený na 0,5 MPa). Pokud jsou potrubí ucpaná, profoukněte potrubí v opačném směru (od konce válce ke konci solenoidového ventilu) stlačeným vzduchem, abyste odstranili ucpání a obnovili proudění vzduchu.
Nouzové selhání elektromagnetického ventilu: Demontujte elektromagnetický ventil a zkontrolujte, zda není jádro ventilu zablokované. Pokud se zasekne, vyčistěte jádro ventilu bezvodým etanolem (vyhněte se korozivním rozpouštědlům); pokud ventil po opětovné instalaci stále selhává, dočasně jej vyměňte za záložní elektromagnetický ventil (zajistěte konzistentní napětí a průměr otvoru). Pokud není k dispozici žádný záložní solenoidový ventil, u dvojčinných válců ručně ovládejte vzduchový ventil (např. kulový ventil) pro ovládání sání a výfuku vzduchu, přičemž dočasně udržujte základní pohyb, dokud nebude závada vyřešena.
4. Nouzová porucha magnetického spínače: Dočasná detekce a alternativní umístění
Když magnetické spínače nedokážou detekovat polohu pístu (např. demagnetizace magnetického kroužku nebo porucha spínače), lze k zajištění bezpečnosti výroby použít dočasné metody detekce:
Nouzová demagnetizace magnetického kroužku: Připevněte silnou magnetickou fólii (např. neodym-železo-bor magnetickou fólii) do polohy odpovídající pístu, abyste zvýšili sílu magnetického pole a dočasně obnovili detekční funkci magnetického spínače. Pokud je magnetický list neúčinný, nainstalujte na konec zdvihu válce mechanickou zarážku a prostřednictvím zarážky spusťte koncový spínač, abyste nahradili magnetický spínač pro detekci polohy, abyste zabránili nárazu při přejetí pístu.
Nouzové selhání spínače: Vyměňte jej za záložní magnetický spínač (zajistěte konzistentní model). Pokud není k dispozici žádný záložní spínač, nastavte řízení zpoždění pomocí programu PLC (nastavení zpoždění na základě doby pohybu válce, např. 1 sekunda pro vysunutí, 0,8 sekundy pro zatažení), aby dočasně nahradila detekci polohy. Zároveň zajistěte, aby personál monitoroval na místě, aby se zabránilo poškození zařízení způsobenému abnormálním pohybem.
VII. Běžné mylné představy o instalaci a uvádění do provozu pneumatických válců: Nebezpečí a způsoby, jak se jim vyhnout
Nesprávný provoz během instalace láhve a uvedení do provozu může vést ke zkrácení životnosti, častým provozním poruchám a dokonce k ohrožení bezpečnosti zařízení. Níže je šest běžných mylných představ, analyzovaných s praktickými případy, aby se upozornilo na nebezpečí, a jsou uvedena praktická řešení, jak se vyhnout:
1. Ignorování souososti během instalace, nucené vyrovnání způsobující poškození excentrického zatížení
Běžná mylná představa: Během instalace válce není zkalibrována souosost mezi pístnicí a zátěží; válec je upevněn přímo šrouby, nebo z důvodu nedostatečné přesnosti držáku zařízení se osa válce odchyluje od směru pohybu zatížení (přesahuje 0,5 mm/m). Například v továrně na elektroniku způsobila odchylka svařování konzoly chybu souososti 1,2 mm/m při instalaci válce pro manipulaci s třískami. Po 1 týdnu provozu byla výrazně ohnutá pístnice, opotřebená a netěsná těsnění.
Analýza nebezpečí: Odchylka souososti způsobuje, že válec nese boční síly, což zvyšuje tření mezi pístnicí a vodicím kroužkem. Těsnění jsou stlačena nerovnoměrně, což vede k 3-5násobnému zvýšení netěsnosti ve srovnání s normálními podmínkami. V závažných případech se může ohnout pístnice a poškrábat válec, což snižuje životnost na 1/3 normální úrovně.
Metody vyhýbání se:
Před instalací použijte laserový detektor souososti ke kalibraci osy válce a směru pohybu zátěže, přičemž zajistěte odchylku ≤0,1 mm/m. Pokud je přesnost držáku zařízení nedostatečná, přidejte mezi válec a držák seřizovací podložky (tloušťka 0,1-0,5 mm) a postupně dolaďte, dokud nebude koaxiální.
U válců s dlouhým zdvihem (>500 mm) nainstalujte vodicí ložisko na konec pístnice pro rozložení bočních sil. Pokud má zatížení mírné výkyvy, zvolte způsob montáže čepu s kulovými ložisky, který umožňuje úhlovou kompenzaci ±5°.
2. Náhodný výběr potrubí, neodpovídající průměry ovlivňující výkon pohybu
Běžná mylná představa: Předpokládá se, že potrubí slouží pouze k přívodu vzduchu, proto jsou náhodně vybírána potrubí s poddimenzovanými průměry nebo nevhodnými materiály. Například továrna na automobilové díly vyměnila 10mm potrubí válce o průměru 80 mm za 6mm, což vedlo k poklesu rychlosti vytahování válce z 200 mm/s na 80 mm/s, což nesplnilo výrobní cyklus. Jiná továrna používala běžná polyuretanová potrubí ve vysokoteplotním prostředí (150 ℃) a potrubí po 3 hodinách změkla a praskla, což způsobilo přerušení dodávky vzduchu.
Analýza rizik: Poddimenzované průměry potrubí vedou k nedostatečnému proudění vzduchu, což snižuje rychlost pohybu válce (při každém zmenšení průměru o 1 mm se rychlost sníží přibližně o 20%-30%). Současně zvyšuje odpor proudění vzduchu, rozšiřuje tlakový rozdíl mezi dvěma konci válce a způsobuje rušení pohybu. Nevhodné materiály urychlují stárnutí a prasknutí potrubí a mohou dokonce uvolňovat škodlivé látky, které znečišťují životní prostředí (např. běžná pryžová potrubí uvolňují změkčovadla v potravinářských dílnách).
Metody vyhýbání se:
Určete průměr potrubí na základě průměru otvoru válce a požadavků na rychlost pohybu podle vzorce: Průměr potrubí (mm) ≈ Průměr otvoru válce (mm) × 0,12 (např. průměr otvoru 80 mm odpovídá průměru potrubí 10 mm). Pokud je požadována vysoká rychlost (>300 mm/s), lze průměr vhodně zvětšit (např. válec o průměru 80 mm používá 12 mm potrubí).
Vyberte materiály potrubí podle okolní teploty: Polyuretanové potrubí pro normální teploty (-10 °C až 60 °C), nylonové potrubí pro střední teploty (-20 °C až 120 °C), potrubí z polytetrafluorethylenu pro vysoké teploty (-30 °C až 200 °C) a vlnité trubky z nerezové oceli pro korozivní prostředí.
3. Nastavení slepého tlaku, přetlakový provoz nebo nedostatečný tlak
Běžná mylná představa: Během uvádění do provozu je tlak přiváděného vzduchu upraven nad jmenovitý tlak válce (např. nastavením z jmenovitého 0,6 MPa na 0,8 MPa) ve snaze o rychlost pohybu; nebo je tlak snížen pod 0,2 MPa pro „úsporu energie“, což má za následek nemožnost tlačení zátěže. Například logistická třídicí linka upravila tlak láhve na 0,9 MPa a po 1 měsíci byla zjištěna plastická deformace vnitřní stěny válce válce, kdy zcela selhala těsnění. Jiná továrna snížila tlak na 0,15 MPa, což způsobilo, že válec nebyl schopen tlačit 20 kg zátěž a třídič se často vypínal.
Analýza rizik: Přetlakový provoz způsobuje, že vnitřní tlak válce překročí konstrukční limit ložiska, což vede k expanzi a deformaci válce válce, poškození drážky těsnění koncového uzávěru a prudkému nárůstu netěsností. Pístnice přitom nese nadměrný tah; pokud se náklad zasekne, je pístnice náchylná ke zlomení. Nedostatečný tlak vede k tomu, že výstupní síla válce nesplňuje požadavky na zatížení, což způsobuje stagnaci pohybu nebo dokonce „plazení“ (nerovnoměrná rychlost), což ovlivňuje přesnost výroby.
Metody vyhýbání se:
Před uvedením do provozu si v příručce k láhvi ověřte rozsah jmenovitého pracovního tlaku (obvykle 0,4-0,6 MPa) a nastavte tlak na 80 %-90 % jmenovité hodnoty pomocí přesného regulátoru tlaku (např. nastavením 0,5 MPa pro jmenovitý tlak 0,6 MPa). Tím je zajištěna dostatečná výstupní síla a zároveň zamezeno poškození přetlakem.
Pokud je vyžadováno nastavení tlaku, mělo by být kombinováno s výpočtem zatížení: Určete minimální efektivní tlak (nejnižší tlak, který může tlačit zatížení a zajistit stabilní pohyb) skutečným testováním a na základě toho přidejte 10%-15% rezervu pro nastavení konečného tlaku. Pokud je například testován minimální efektivní tlak pro tlačení 20kg horizontálního zatížení na 0,3 MPa, konečný tlak je nastaven na 0,33-0,35 MPa.
4. Nesprávné seřízení vyrovnávací paměti, dopad na konci zdvihu nebo nadměrné vyrovnávání
Běžná mylná představa: Během nastavování pufru je buď šroub pufru zcela uzavřen (žádné pufrování) nebo utažen na maximum (nadměrné pufrování). Například továrna na elektroniku vypnula vyrovnávací paměť při uvádění válce sestavy čipů do provozu, což vedlo k nárazové síle na konci zdvihu 50 N na pístnici a třísky často praskaly. Jiná továrna utáhla nárazník na maximum, čímž se prodloužila doba vysunutí válce z 0,5 sekundy na 2 sekundy, což ovlivnilo efektivitu montáže.
Analýza rizik: Žádné tlumení způsobí, že válec narazí na koncový uzávěr vysokou rychlostí na konci zdvihu, s nárazovou silou 5-8krát vyšší než normálně. To nejen poškozuje vnitřní součásti (např. těsnění nárazníků, koncové uzávěry), ale také přenáší vibrace na tělo zařízení, což ovlivňuje přesnost okolních přesných součástí (např. senzory, servomotory). Nadměrné tlumení blokuje vypouštění vzduchu z tlumicí komory, výrazně snižuje rychlost pohybu válce a dokonce způsobuje „stagnaci“, která brání dokončení zamýšleného pohybu.
Metody vyhýbání se:
Během počátečního seřizování utáhněte šroub nárazníku na maximum a poté jej povolte o 1,5-2 otáčky; v tomto bodě je vyrovnávací síla mírná. Poté ručně zatlačte na pístnici, abyste pocítili dopad na konci zdvihu. Pokud je náraz zřejmý, utahujte šroub nárazníku postupně (pokaždé o 1/4 otáčky), dokud náraz nezmizí a pohyb nebude hladký.
Pro vysokorychlostní válce (rychlost >500 mm/s) nebo válce pro velké zatížení (zátěž >100 kg) by měl být použit externí hydraulický tlumič. Nastavením knoflíku tlumení tlumiče lze snížit otáčky válce na konci zdvihu z 500 mm/s na méně než 50 mm/s a sílu nárazu lze ovládat v rámci 10 N.
5. Odchylka montážní polohy magnetického spínače, porucha detekce
Častá mylná představa: Při instalaci magnetických spínačů je poloha posuzována pouze pouhým okem bez nastavování podle skutečného zdvihu pístu, nebo mezera se stěnou válce přesahuje 5 mm. Například továrna na balení nainstalovala magnetický spínač uprostřed zdvihu válce, ale skutečný píst nemohl dosáhnout této polohy kvůli odporu zátěže, takže spínač nikdy nedostal žádný signál. Jiná továrna měla během instalace mezeru 8 mm a spínač často zaznamenal "falešnou detekci" (spuštění signálu, když nebyl píst).
Analýza rizik: Odchylka polohy magnetického spínače brání přesné detekci pohybu válce a řídicí systém zařízení nemůže určit, zda je válec na svém místě. To může vést k „nesprávnému fungování“ (např. pohyb obrobku bez jeho upnutí) nebo „vypnutí“ (válec je na svém místě, ale spínač to nedokáže detekovat), což snižuje efektivitu výroby o více než 30 %. Nadměrné mezery snižují intenzitu magnetického pole přijímanou spínačem, snižují citlivost detekce a mají za následek falešnou detekci až o 20 %, což vážně ovlivňuje stabilitu zařízení.
Metody vyhýbání se:
Před instalací zatlačte píst ručně do polohy, kterou je třeba detekovat (např. vysouvací konec, zatahovací konec), označte odpovídající polohu na vnější stěně válce, poté nainstalujte magnetický spínač těsně k označené poloze, přičemž mezi spínačem a stěnou válce zajistěte mezeru ≤1 mm.
Po instalaci proveďte dynamický test: Spusťte válec nepřetržitě po dobu 100 cyklů a sledujte, zda spínač pokaždé správně sepne. Pokud detekce chybí, jemně dolaďte polohu přepínače (pokaždé se posunete o 0,5 mm), dokud nebude detekce stabilní. Pokud stále chybí detekce, zkontrolujte, zda není magnetický kroužek pístu demagnetizován a v případě potřeby jej vyměňte.
6. Vynechání testu udržení tlaku po uvedení do provozu, ignorování možného úniku
Běžná mylná představa: Po uvedení válce do provozu je válec uveden do provozu, dokud je pohyb normální, a neprovádí se žádná zkouška udržení tlaku, což má za následek nezjištěný potenciální únik. Například farmaceutická továrna neprovedla test udržení tlaku po uvedení plnicího válce do provozu; po 3 dnech byla zjištěna mírná netěsnost koncového uzávěru a stlačený vzduch se přimíchával do tekutého léku, což způsobilo vyřazení celé šarže produktů. Další továrna měla skryté netěsnosti v bezpístnicovém válci, spotřebovala o 20 % více stlačeného vzduchu během 1 měsíce a zvýšila náklady na energii.
Analýza rizik: Potenciální únik (únik <5 ml/min) je obtížné detekovat v krátké době, ale dlouhodobý provoz plýtvá přívodem vzduchu (každý netěsný válec spotřebuje přibližně 500 m³ stlačeného vzduchu ročně). Zároveň znečišťuje životní prostředí (např. uniklý vzduch v potravinářském a farmaceutickém průmyslu kontaminuje produkty). Pokud k úniku dojde v blízkosti elektrických součástí, může to také způsobit elektrické zkraty a bezpečnostní nehody.
Metody vyhýbání se:
Po uvedení do provozu proveďte test udržení tlaku: Zavřete ventil přívodu vzduchu láhve, udržujte vnitřní tlak na 80 % jmenovitého tlaku, naneste mýdlovou vodu na všechny utěsněné části láhve (koncové uzávěry, vzduchové porty, konektory) a pozorujte 10 minut. Pokud se neobjeví žádné bubliny, nedochází k úniku; pokud se objeví bubliny, označte místo úniku a opravte.
U tlakových lahví v klíčových polohách (např. aseptické plnění, přesná montáž) by měla být měsíčně prováděna zkouška udržení tlaku; u válců v běžných polohách by měla být zkouška prováděna čtvrtletně. Vytvořte záznamy o testech, abyste mohli rychle identifikovat a řešit potenciální problémy s únikem.