

Co dělá specializované průmyslové válce nezbytností v moderní automatizaci
Specializované průmyslové válce jsou páteří současných automatizačních systémů. Bez správně sladěného válce — ať už standardu vzduchový válec nebo na zakázku navržený lineární pohon – automatizované výrobní linky nedokážou dosáhnout doby cyklu, přesnosti nebo nosnosti, které moderní výroba vyžaduje. Krátká odpověď: správný válec přímo určuje propustnost, opakovatelnost a celkovou dobu provozuschopnosti systému. Každá další součást v pneumatické nebo elektromechanické automatizační buňce závisí na výkonu válce v rámci specifikací v každém cyklu po miliony zdvihů.
Průmyslová automatizace se za poslední dvě desetiletí dramaticky posunula. Tam, kde generický, běžně dostupný vzduchový válec kdysi zvládal většinu úkolů typu pick-and-place nebo upínání, dnešní systémy vyžadují válce navržené pro konkrétní velikosti vrtání, délky zdvihu, montážní konfigurace, provozní tlaky a okolní podmínky. Válec nesoulad i o 10 % v průměru vrtání může snížit výstupní sílu natolik, že způsobí občasné poruchy, které stojí tisíce dolarů za hodinu v neplánovaných prostojích.
Tento článek popisuje, jak vybrat, specifikovat a integrovat specializované průmyslové tlakové láhve do automatizačních systémů – s důrazem na technické proměnné, které jsou v reálných aplikacích nejdůležitější.
Základní typy průmyslových válců používaných v automatizačních systémech
Ne všechny válce jsou zaměnitelné. Automatičtí inženýři musí porozumět funkčním rozdílům mezi rodinami primárních válců, než budou specifikovat komponenty pro nový článek nebo projekt modernizace.
Pneumatické vzduchové válce
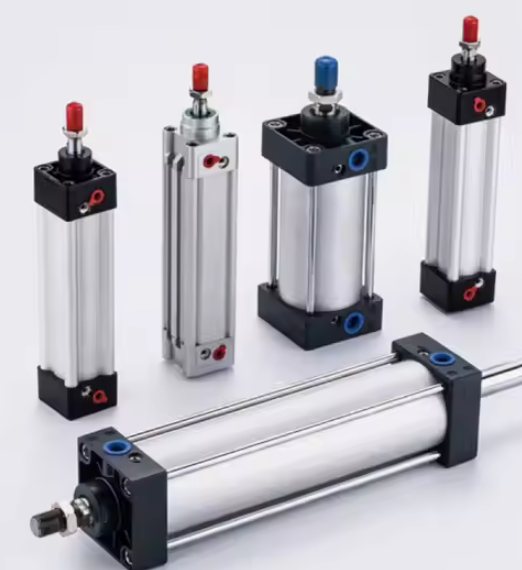
Vzduchový válec zůstává celosvětově nejrozšířenějším pohonem v průmyslové automatizaci. Převádí tlak stlačeného vzduchu na lineární mechanickou sílu, takže je ideální pro vysokocyklové aplikace, kde náklady na zdvih musí zůstat minimální. Standardní provozní tlaky se pohybují mezi 0,4 MPa a 1,0 MPa (přibližně 58 až 145 psi) , poskytující výstupy síly, které se mění přímo s průměrem otvoru. Vzduchový válec s vrtáním 63 mm pracující při 0,6 MPa generuje teoretický tah zhruba 1 870 N, což je dostatečné pro širokou škálu úkolů upínání, vyhazování a indexování součástí.
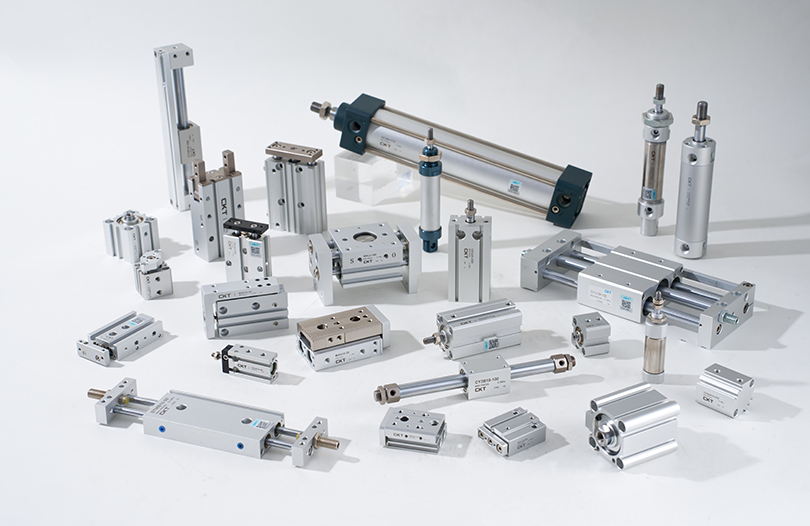
Moderní specializované vzduchové válce dalece přesahují základní dvojčinnou konstrukci. Inženýři nyní specifikují varianty včetně:
- Kompaktní/krátkozdvihové vzduchové válce — používá se v uzavřených montážních buňkách, kde je instalační obálka menší než 100 mm v celkové délce
- Bezpístnicové vzduchové válce — pro zdvihy přesahující 1 000 mm, kde by standardní pístnice vytvářela nepřijatelný ohybový moment
- Vedené vzduchové válce — varianty se dvěma tyčemi nebo vedením s profilem, které odolávají mimoosovému zatížení až 500 N·m, aniž by vyžadovaly vnější vodicí lišty
- Tandemové vzduchové válce — dva válce naskládané v sérii sdílející stejné vrtání, čímž se efektivně zdvojnásobuje výstupní síla bez zvětšení průměru stopy
- Vzduchové válce pro čisté prostory — válec z nerezové oceli, těsnění PTFE a povlaky s nulovým únikem plynu pro prostředí třídy ISO 5 nebo lepší v polovodičové a farmaceutické automatizaci
Hydraulické válce pro automatizaci vysokého zatížení
Tam, kde vzduchový válec vyčnívá při praktických hodnotách síly kolem 30 kN pro standardní velikosti vrtání, hydraulické válce rozšiřují rozsah na stovky kilonewtonů. Automatizační systémy pro lisování kovů, kovací přenosové linky a lisy pro montáž těžkých dílů spoléhají na hydraulické lineární pohony pracující při 140 až 350 barech. Kompromisem je složitost systému: hydraulické pohonné jednotky, filtrační ližiny, výměníky tepla a infrastruktura pro zamezení úniků zvyšují investiční náklady a zátěž na údržbu, které se pneumatické systémy zcela vyhýbají.
Elektrické tyčové válce
Elektrické tyčové pohony – v podstatě servomotor pohánějící kuličkový šroub nebo planetový válečkový šroub uvnitř pláště válce – zaujaly významný podíl na trhu aplikací pneumatických vzduchových válců, které vyžadují přesnou zpětnou vazbu polohy. Nabízejí opakovatelnost polohování ±0,01 mm nebo lepší , programovatelné omezení síly a spotřeba energie zhruba o 70 % nižší než u ekvivalentního pneumatického obvodu, když se vezme v úvahu pracovní cyklus. Jejich omezením je maximální hustota síly: při ekvivalentní velikosti stojí elektrický válec s tyčí stále třikrát až pětkrát více než pneumatický válec se stejným vrtáním, takže ekonomické opodstatnění silně závisí na počtu cyklů a požadavcích na přesnost.
Jak nastavit velikost a vybrat správný válec pro váš automatizační systém
Výběr válce je technický výpočet, nikoli vyhledávání v katalogu. Nesprávné provedení vede k předčasnému selhání těsnění, vybočení tyče nebo nedostatečné síle – to vše se projevuje jako neplánované prostoje, které výrazně převyšují náklady na správně specifikovanou součást.
Výpočet síly s bezpečnostním faktorem
Výchozím bodem pro jakékoli cvičení velikosti vzduchového válce nebo hydraulického válce je požadovaná pracovní síla v místě aplikace. Tato hodnota musí obsahovat:
- Statická hmotnost užitečného zatížení působící proti směru pohybu
- Dynamická síla potřebná ke zrychlení zátěže na cílovou rychlost v rámci dostupné doby zdvihu
- Třecí síly od vodítek, těsnění a jakýchkoliv vnějších mechanismů
- Procesní síly (upínání, lisování, řezání) na konci zdvihu
Platí standardní praxe a bezpečnostní faktor 1,5 až 2,0 přes vypočtený teoretický součin síly vrtání-tlak. Tato rezerva absorbuje kolísání napájecího tlaku (typické systémy stlačeného vzduchu se liší od nastavené hodnoty o ±10 %), opotřebení těsnění během životnosti a změny zatížení, které jsou vlastní výrobním procesům.
Například: pokud aplikace upínání vyžaduje 800 N na obrobku a přívod vzduchu je 0,6 MPa, vypočítá se minimální průměr otvoru přibližně 42 mm při 100% účinnosti. Použitím 1,6× bezpečnostního faktoru se zvolené vrtání posune na 50 mm nebo 63 mm v závislosti na dostupných standardních velikostech — zajišťuje, že válec vyvine přiměřenou sílu, i když napájecí tlak klesne na 0,5 MPa během špičkového požadavku systému.
Analýza délky zdvihu a vzpěru tyče
Délka zdvihu přímo ovlivňuje náchylnost pístnice k vybočení při tlakovém zatížení. U každého vzduchového válce nebo pneumatického pohonu se zdvihem přesahujícím přibližně 10× průměr tyče je povinná kontrola vzpěru Eulerova sloupu. Kritické vzpěrné zatížení závisí na průměru tyče, délce zdvihu, materiálu (typicky uhlíková ocel nebo nerezová ocel) a montážní konfiguraci – pevné-fixované, pevné-volné nebo kolíkové konce, každý poskytuje různé efektivní délky sloupu.
Ocelová tyč o průměru 20 mm se zdvihem 600 mm ve stavu bez pevné montáže má kritické vzpěrné zatížení přibližně 2 850 N — která může být nižší než síla, kterou je válec schopen vyvinout. V takových případech zadání většího průměru tyče (25 mm nebo 32 mm) nebo přechod na vedený válec přidává boční podporu, která zabraňuje vybočení, aniž by technik musel snížit provozní tlak.
Doba cyklu a požadavky na tlumení
Vysokorychlostní automatizační články – zejména ty, které běží rychlostí 60 nebo více cyklů za minutu – vyvíjejí značné rázové zatížení na konci zdvihu na součásti válců, ventily a nástroje. Při těchto rychlostech může neřízený vzduchový válec se zdvihem 100 mm vyvinout pístové rychlosti přesahující 1,5 m/s bezprostředně před koncovou polohou. Kinetická energie absorbovaná koncovým uzávěrem při každém zdvihu musí být řízena pomocí vnitřních polštářů, externích tlumičů nebo ventilů pro regulaci průtoku na výfukovém portu.
Většina specializovaných průmyslových vzduchových válců s otvorem nad 40 mm standardně obsahuje nastavitelné polštáře jehlového ventilu v obou koncových polohách. Ty umožňují nastavení vzdálenosti zpomalení v terénu obvykle mezi 5 mm a 30 mm. Pro aplikace vyžadující vysokou rychlost středního zdvihu a přesné řízené zpomalení poskytují externí hydraulické tlumiče s nastavitelným tlumením jemnější ovládání než samotné pneumatické tlumiče.
| Průměr otvoru (mm) | Teoretická síla při 0,6 MPa (N) | Typické aplikace v automatizaci | Maximální doporučený zdvih (mm) |
|---|---|---|---|
| 20 | 188 | Vyhazování malých dílů, akční člen snímače | 200 |
| 32 | 483 | Pick-and-place, lehké upínání | 400 |
| 50 | 1,178 | Montážní lisování, ovládání brány | 600 |
| 80 | 3 016 | Upínání obrobku, přenosové zvedání | 800 |
| 125 | 7,363 | Upínání těžkého přípravku, podávání lisu | 1 200 |
Specializované konstrukce válců pro náročná automatizační prostředí
Standardní katalogové vzduchové válce zvládnou většinu benigních továrních aplikací. Značná část průmyslové automatizace však funguje v prostředích, která zničí standardní komponenty během týdnů, pokud konstrukce tlakové láhve výslovně neřeší tyto podmínky.
Válce odolné proti korozi pro mytí a chemická prostředí
Automatizace zpracování potravin, stáčení nápojů a farmaceutického balení provádí časté mycí cykly vysokotlakou vodou, párou a žíravými čisticími prostředky. Standardní hliníkové vzduchové válce za těchto podmínek rychle korodují. Konstrukce hlavně a tyče z nerezové oceli (typicky třídy 304 nebo 316L) v kombinaci s těsněním vyhovujícím FDA z EPDM nebo PTFE prodlužuje servisní intervaly z týdnů na roky. Cenová prémie za nerezový vzduchový válec s hodnocením proplachování oproti standardní hliníkové jednotce je obvykle 40 % až 80 % — zlomek nákladů na prostoje v důsledku selhání jediného zkorodovaného válce během výrobního provozu.
Automatizace chemického zpracování představuje ještě drsnější podmínky: kyseliny, rozpouštědla a prostředí s vysokou vlhkostí a kondenzující vodou. Možnosti válce zde zahrnují tvrdě eloxovaný hliník s otvory vyloženými PTFE, tělesa z polyfenylensulfidových (PPS) kompozitů nebo varianty plně potažené fluoropolymerem. Kompatibilita těsnění musí být ověřena vůči specifické chemické expozici – těsnění NBR, která dobře fungují v olejovém prostředí, se rychle rozkládají v aromatických rozpouštědlech, zatímco těsnění EPDM vynikají v páře a horké vodě, ale bobtnají v kapalinách na bázi ropy.
Vysokoteplotní válce pro pece a svařovací cely
Automatizace uvnitř průmyslových pecí, systémů vytvrzování barev a robotických svařovacích buněk vystavuje tlakové láhve trvalým teplotám od 120 °C do více než 200 °C. Standardní těsnění Buna-N (NBR) začnou degradovat při přibližně 100 °C za dynamických podmínek, což vede k úniku a ztrátě přídržné síly během stovek hodin. Speciální tlakové láhve pro vysoké teploty používají těsnění ze silikonu nebo Viton (FKM). 150°C až 200°C nepřetržitý provoz , spolu s vysokoteplotními mazivy, která nekarbonizují ani nemigrují z drážek těsnění.
Svařovací prostředí také vystavuje pístnici vzduchového válce nárazům rozstřiku a UV záření z oblouku. Tyče z tvrdého chromu nebo keramiky odolávají přilnavosti rozstřiku a povrchovým důlkům mnohem lépe než standardní leštěná ocel, čímž přímo snižují opotřebení těsnění způsobené kontaminací povrchu tyče vnikající do zóny těsnění stírače.
Lahve pro aplikace s výbušnou atmosférou (ATEX/IECEx).
Automatizační systémy pro manipulaci s obilím, lakovací kabiny, chemické míchání a zpracování ropy a plynu pracují v oblastech klasifikovaných jako potenciálně výbušné (zóna 1 nebo zóna 2 podle ATEX nebo divize 1/divize 2 podle NEC). Pneumatické vzduchové válce jsou v těchto zónách ze své podstaty bezpečnější než elektrické pohony, protože stlačený vzduch neobsahuje žádnou zápalnou energii. Konstrukce válce však musí stále bránit hromadění statického náboje na nevodivých součástech a nesmí na konci zdvihu generovat jiskrový náraz kovu na kov. Tlakové láhve s hodnocením ATEX používají vodivé polymerové součásti, uzemňovací opatření a koncové dorazy s měkkým čalouněním, aby vyhověly zónovým požadavkům, aniž by se spoléhaly na vnější kryty odolné proti výbuchu.
Miniaturní válce pro přesnou automatizaci montáže
Montáž elektroniky, výroba zdravotnických prostředků a výroba hodinek nebo přístrojů vyžaduje vzduchové válce s velikostí vrtání od 4 mm do 16 mm, zdvihem krátkým 1 mm a opakovatelností polohy pod 0,05 mm. Miniaturní pneumatické válce v tomto měřítku čelí výrobním tolerancím, které představují větší procento rozměrů součástí – tolerance drážky těsnění 0,02 mm na válci s otvorem 6 mm vyžaduje mnohem přísnější kontrolu obrábění než stejná tolerance na jednotce s otvorem 63 mm. Přední miniaturní válcové platformy dosahují delší životnosti cyklu 30 milionů úderů při plném jmenovitém tlaku prostřednictvím lapovaných povrchů otvorů, kompozitních těsnění PTFE s nízkým třením a přesně broušených nerezových tyčí.
Integrace průmyslových válců s automatizačními řídicími systémy
Válec nevytváří žádnou hodnotu, dokud není integrován do řídicí architektury automatizačního systému. Rozhraní mezi mechanikou válců a logikou PLC je místo, kde mnoho zdánlivě dobře specifikovaných válců v praxi nefunguje správně.
Snímání polohy a zpětná vazba
Moderní konstrukce vzduchových válců zahrnují integrované lišty senzorů – T-drážky nebo C-drážky obrobené do hlavně – které přijímají magnetické jazýčkové spínače, polovodičové senzory s Hallovým efektem nebo analogové magnetostrikční lineární polohové senzory. Jazýčkové spínače poskytují jednoduchý otevřený/zavřený výstup v definovaných koncových polohách a stojí méně než 10 USD za senzor. Senzory s Hallovým efektem nabízejí delší životnost spínání (přes 100 milionů operací oproti přibližně 10 milionům u jazýčkových spínačů), lepší odolnost proti vibracím a rychlejší dobu odezvy v rozsahu 0,5 ms.
Pro aplikace vyžadující kontinuální údaje o poloze spíše než binární signály konce zdvihu – jako jsou proporcionální upínací lisy nebo montážní lisy s proměnným zdvihem – poskytují analogové magnetostrikční snímače zabudované do válce válce absolutní lineární poloha s rozlišením do 0,1 mm přes celý zdvih. To eliminuje externí lineární enkodéry, snižuje složitost kabeláže a umožňuje PLC monitorovat rychlost tyče v reálném čase jako diagnostický nástroj.
Výběr ventilu a doba odezvy
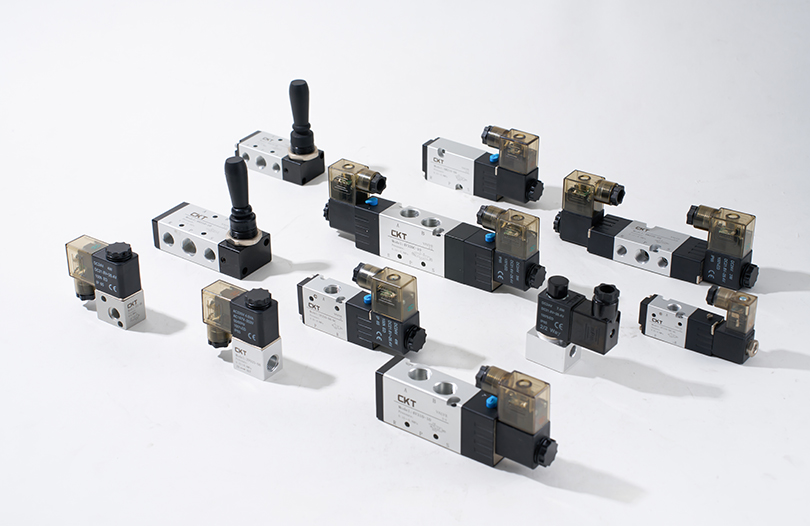
Solenoidový ventil pohánějící každý vzduchový válec určuje, jak rychle válec reaguje na příkazy PLC. Doba odezvy ventilu – interval mezi zapnutím cívky a úplným otevřením portu – se pohybuje od méně než 5 ms u vysokorychlostních přímočinných talířových ventilů do 30–60 ms u standardních šoupátkových ventilů při 24 V DC. V aplikaci s 60 cykly za minutu s celkovou dobou cyklu 200 ms přidává ventil 50 ms 25 % k době pneumatického ovládání a může znemožnit dosažení cílové doby cyklu.
Průtok ventilem (hodnota Cv) musí také odpovídat objemu válce a požadované době zdvihu. Poddimenzované ventily vytvářejí tlakový rozdíl na ventilu během vysokorychlostních zdvihů, čímž účinně snižují provozní tlak pístu vzduchového válce uprostřed zdvihu, i když je přívodní tlak na vstupu ventilu dostatečný. Základním pravidlem je vybrat hodnotu Cv ventilu, která omezí pokles tlaku na ventilu na méně než 10 % napájecího tlaku při maximálním požadavku na průtok.
Integrace Fieldbus a IO-Link
Automatizační architektury Průmyslu 4.0 stále více vyžadují diagnostiku na úrovni válců, která je přístupná prostřednictvím systémů SCADA nebo MES závodu. Sestavy ventil-rozdělovač s podporou IO-Link umožňují přenos dat snímače polohy každého válce, počtu zdvihů, tlaku tlumiče a odchylky doby cyklu do PLC přes standardní průmyslový Ethernet (PROFINET, EtherNet/IP, EtherCAT) bez přidání diskrétních I/O kabelů. Hlavní uzel IO-Link může obsluhovat až osm válcových stanic přes jediný kabel, což dramaticky snižuje složitost kabeláže panelu v hustých automatizačních buňkách s 20 nebo více válci.
Tato konektivita umožňuje prediktivní údržbu: pokud určitému vzduchovému válci začne dokončení jeho zdvihu trvat o 15 % déle – což je vzor zjistitelný porovnáním hran senzorů s časovým razítkem – systém může označit válec ke kontrole dříve, než způsobí výrobní chybu. Studie z oblasti automatizace automobilových karosérií ukázaly, že programy prediktivní údržby využívající diagnostiku na úrovni válců snižují neplánované pneumatické odstávky 35 % až 55 % ve srovnání s plány náhrad s pevným intervalem.
Klíčová odvětví zvyšují poptávku po specializovaných průmyslových lahvích
Pochopení toho, která průmyslová odvětví spotřebovávají největší objem specializovaných lahví, pomáhá objasnit konstrukční priority, které musí výrobci a systémoví integrátoři řešit.
Výroba automobilů
Jedna karosárna obsahuje 800 až 2 500 jednotlivých pneumatických a hydraulických válců napříč svařovacími, manipulačními a montážními stanicemi. Frekvence cyklů běžně dosahují 240 až 480 zdvihů za hodinu na stanici, což znamená, že se nahromadí jeden vzduchový válec na vysokoobjemové lince přes 4 miliony úderů ročně . Specifikace válce zde zdůrazňují životnost těsnění, odolnost polštáře a snadnou výměnu v řadě bez demontáže montážní konstrukce.
Automatizace balení a logistiky
Vysokorychlostní systémy vztyčování, uzavírání kartonů a třídění běží při rychlostech, které vyžadují doby zdvihu válce pod 100 ms. Bezpístnicové vzduchové válce s magnetickou spojkou nebo mechanickým páskovým spojením se často používají pro horizontální přesuny s dlouhým zdvihem (500 mm až 2 000 mm), kde by běžná tyč byla nepřijatelně konzolová. Automatizace balení také běží na tři směny denně, 350 dní v roce, díky čemuž je střední doba mezi selháním (MTBF) primárním specifikačním kritériem spíše než sekundárním problémem.
Montáž polovodičů a elektroniky
Roboty pro manipulaci s destičkami, lisovací stroje a zařízení pro montáž desek plošných spojů používají miniaturní vzduchové válce a elektrické tyčové ovladače vyžadující submikronové standardy čistoty. Válce v těchto prostředích nesmějí generovat částice, musí odolávat odplyňování, které by kontaminovalo citlivé substráty, a musí udržovat přesnost polohy po miliardy cyklů. Globální trh s polovodičovými zařízeními, jehož roční hodnota přesahuje 100 miliard USD, je hnacím motorem neustálého vývoje ultračisté a vysoce přesné technologie pneumatického ovládání.
Zpracování potravin a nápojů
Plnicí linky, porcovací stroje a balicí buňky v potravinářských závodech musí fungovat bezpečně s povrchy, které jsou v kontaktu s produktem. Vzduchové válce v těchto aplikacích vyžadují maziva akceptovaná USDA (potravinářské oleje třídy H1), těsnicí materiály vyhovující FDA a hladké vnější povrchy bez štěrbin, které obsahují bakterie. Varianty z nerezové oceli navržené podle standardů ochrany proti vniknutí IP69K odolávají vysokotlakému čištění párou při 80 °C bez degradace těsnění nebo průniku vody do vrtání válce.
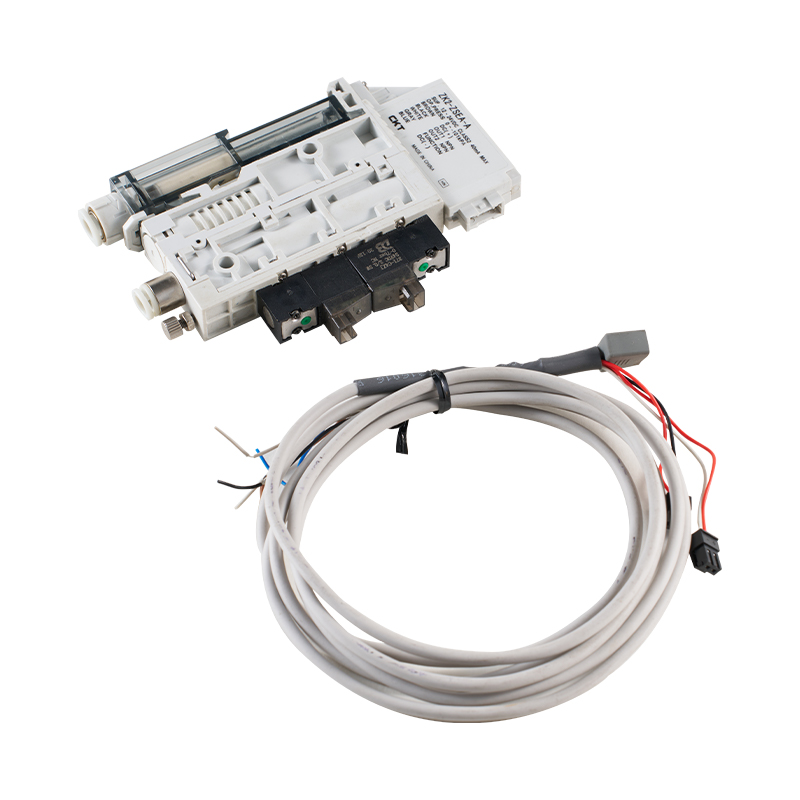
Nejlepší postupy údržby pro maximalizaci životnosti válce
I ten nejkvalitnější specializovaný průmyslový válec předčasně degraduje, když jsou zanedbány základy údržby. Následující postupy, důsledně používané, prodlužují průměrné servisní intervaly na jmenovitou životnost cyklu výrobce, nikoli na její zlomek.
- Udržujte kvalitu stlačeného vzduchu podle ISO 8573-1 třídy 3 nebo lepší pro všeobecné aplikace průmyslových vzduchových válců. Znečištěná vzduchem přenášená voda, kompresorový olej a částice jsou hlavní příčinou degradace těsnění a poškrábání vrtání. Sestava filtr-regulátor-maznice (FRL) s automatickým odvodem kondenzátu je nesmlouvavá.
- Namažte správně – nebo vůbec. Mnoho moderních vzduchových válců s těsněním z kompozitu PTFE je navrženo tak, aby běžely bez vnějšího mazání (bez oleje). Zavádění oleje do bezolejového válce může nabobtnat těsnění PTFE a způsobit předčasné selhání. Před uvedením do provozu vždy ověřte požadavky na mazání podle specifické specifikace těsnění válce.
- V plánovaných intervalech kontrolujte stav povrchu tyče. Důlky, rýhy nebo poškození povlaku na pístnici urychlují opotřebení těsnění stěrače a umožňují vnikání nečistot do otvoru. Tyče vykazující povrchové vady pokrývající více než 5 % kontaktní plochy v rámci jednoho zdvihu stěrače by měly být vyměněny spíše než leštěny.
- Po výměně válce nebo montáži ověřte seřízení polštáře. Špatně nastavený polštář, který umožňuje pístu narážet na koncovku při plné rychlosti, vytváří špičkové síly, které jsou několikanásobkem provozní síly, a současně poškozují válec, připojené nástroje a konstrukci stroje.
- Kde je to možné, sledujte počty zdvihů pomocí čítačů cyklů PLC a porovnat se specifikacemi životnosti těsnění podle výrobce. Proaktivní výměna sady těsnění při 80 % jmenovité životnosti stojí přibližně 30–150 USD za díly a jednu hodinu práce – oproti 500 až 5 000 USD v neplánované odstávce, když válec selže ve výrobě.
- Eliminujte boční boční zatížení válců tyčového typu. Dokonce i 5° nesouosost mezi osou válce a směrem pohybu zátěže vytváří nepřetržité boční zatížení na pouzdro tyče a těsnění, což snižuje životnost o 40 % až 70 % v dokumentovaných případových studiích. Spojky s plovoucí tyčí nebo samonastavitelné držáky kompenzují menší nesouosost upínacích přípravků, aniž by vyžadovaly přesné seřízení celého uložení válce.
Porovnání pneumatických, hydraulických a elektrických válců pro rozhodování o automatizaci
Žádná technologie jediného pohonu nezvítězí ve všech automatizačních scénářích. Rozhodnutí mezi pneumatickým vzduchovým válcem, hydraulickým válcem nebo elektrickým tyčovým pohonem by mělo být provedeno s ohledem na konkrétní výkon, náklady a provozní požadavky každé aplikační osy.
| Kritérium | Pneumatický vzduchový válec | Hydraulický válec | Elektrický ovladač tyče |
|---|---|---|---|
| Rozsah síly (standardní) | Až ~30 kN | Až 500 kN | Až ~50 kN |
| Přesnost polohy | ±0,5–2 mm (koncový doraz) | ±0,1–1 mm (servoventil) | ±0,01–0,05 mm |
| Počáteční cena (relativní) | Nízká | Střední–Vysoká | Vysoká |
| Energetická účinnost | Nízká (25–35% overall) | Střední (60–75 %) | Vysoká (85–95%) |
| Maximální rychlost cyklu | Velmi vysoká (možná CPM 300) | Střední (omezeno průtokem oleje) | Vysoká (servo-dependent) |
| Čistota | Vysoká (dry air options) | Nízká (oil leak risk) | Velmi vysoká |
| Vhodnost pro nebezpečné oblasti | Vynikající (varianty ATEX) | Dobrá (nejiskřící kapalina) | Vyžaduje motor třídy Ex |
Výše uvedená data ilustrují konzistentní vzorec: vzduchový válec vítězí v ceně, rychlosti a vhodnosti pro čisté prostředí pro většinu úloh automatizace, které nevyžadují extrémní sílu nebo přesnost přesahující ±0,5 mm. Hydraulické válce zůstávají jedinou praktickou volbou pro aplikace s vysokou silou zpomaleného pohybu. Elektrické pohony ospravedlňují svou cenovou prémii především v aplikacích, kde programovatelné mezipolohování, omezení síly nebo protokolování spotřeby energie vytvářejí měřitelnou hodnotu produkce.
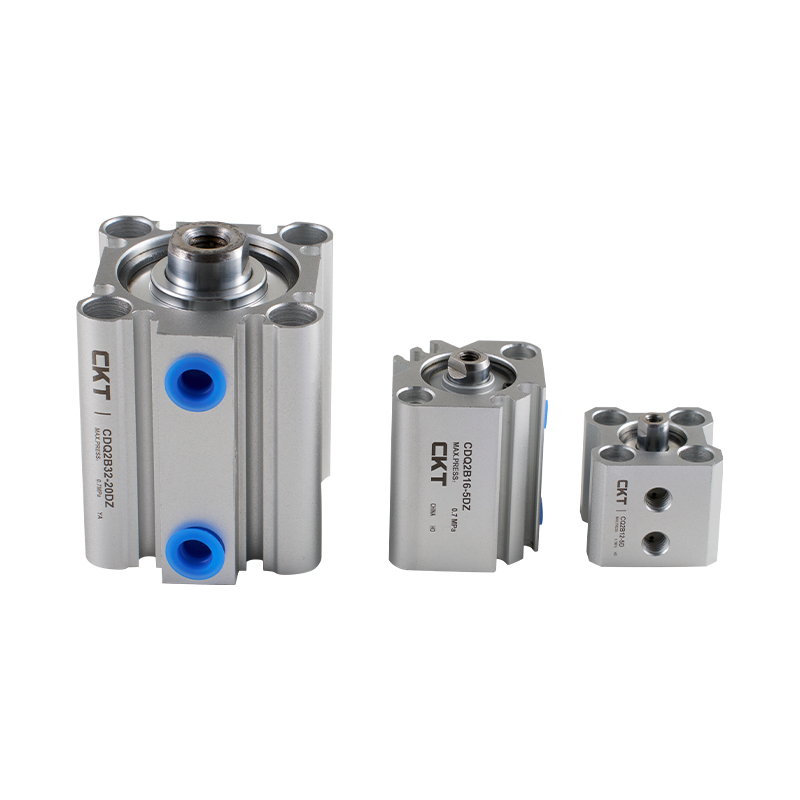
Trendy utvářející budoucnost průmyslových válců v automatizaci
Válec jako třída komponentů se za poslední desetiletí významně vyvíjela a nadále se vyvíjí v reakci na požadavky automatizačního systému, které byly před pěti lety specializovanými specifikacemi, ale nyní jsou běžnými kritérii nákupu.
Rekuperace energie v pneumatických systémech
Stlačený vzduch je drahý: generování 1 Nm³ vzduchu při 0,7 MPa obvykle stojí 0,02–0,04 USD v závislosti na účinnosti kompresoru a místních sazbách za elektřinu. Výrobní závod s 500 vzduchovými válci, které cyklují průměrnou rychlostí, může utratit 50 000 až 200 000 USD ročně jen za stlačený vzduch. Okruhy zvyšující tlak, systémy rekuperace vzduchu s uzavřenou smyčkou a energeticky účinné konstrukce válců se sníženým mrtvým objemem jsou stále více specifikovány v nových automatizačních projektech, protože se zpřísňují požadavky na udržitelnost. Některé pokročilé pneumatické pohony nyní rekuperují odpadní vzduch ze zpětného zdvihu, aby částečně natlakovaly zdvih dopředu, čímž se snižuje čistá spotřeba vzduchu až o 30 % .
Aditivní výroba pro vlastní geometrie válců
Výroba kovových aditiv (fúze laserového prášku, řízené nanášení energie) otevřela dveře vzduchovým válcům a konstrukcím pohonů s vnitřní geometrií, kterou nelze dosáhnout konvenčním obráběním. Integrované potrubí v těle válce, konformní chladicí kanály pro vysokoteplotní aplikace a konstrukční části optimalizované pro topologii, které snižují hmotnost o 20–40 % bez snížení pevnosti, se přesouvají z fáze prototypu do sériové výroby pro specializované automatizační aplikace. Dodací lhůty pro plně zakázková tělesa válců klesají z 12–16 týdnů (tradičně obráběné na zakázku) na 3–5 týdnů u aditivně vyráběných variant.
Soft Robotics a vyhovující pneumatické aktuátory
Pro automatizační úlohy zahrnující jemné, nepravidelné nebo proměnlivé geometrie obrobků – manipulace s čerstvými produkty, manipulace s textiliemi, křehká montáž elektroniky – jsou tradiční tuhé vzduchové válce doplněny měkkými pneumatickými pohony vyrobenými z elastomerních materiálů. Tyto měchové nebo vlákny vyztužené aktuátory produkují uchopovací nebo ohýbací pohyby při nízkém tlaku (pod 0,1 MPa) s vlastní poddajností, která zabraňuje poškození obrobku. Představují novou hranici v pneumatickém ovládání, kterou standardní katalogy válců ještě plně neřeší, ale která se stále více objevuje v dokumentech požadavků na automatizační systémy nové generace.
Vestavěné monitorování stavu na úrovni válce
Konvergence senzorové technologie MEMS, komunikačních protokolů IO-Link a edge computingu vytváří sestavy vzduchových válců s vestavěnými tlakovými převodníky, teplotními senzory a vibračními monitory, které hlásí zdravotní údaje v reálném čase do řídicích systémů závodu. Namísto spoléhání se pouze na snímače polohy konce zdvihu tyto chytré válce monitorují profily vnitřního tlaku ve vrtání, detekují anomální chování tlumiče a shromažďují údaje o počtu cyklů v energeticky nezávislé paměti, která přetrvává během cyklování napájení. Válec efektivně dokumentuje svou vlastní servisní historii – schopnost, kterou týmy údržby v zařízeních s vysokou provozní dobou nyní považují za kritérium výběru spíše než za prémiovou možnost.