

Pneumatické systémy jsou páteří moderní průmyslové automatizace – a pochopení toho, jak fungují, kde selhávají a jak je optimalizovat, může přímo snížit prostoje a provozní náklady. Tato příručka pokrývá vše od základních komponent až po výkonnostní benchmarky se skutečnými údaji z produkčního prostředí.
Vysvětlení základních součástí pneumatických systémů
Kompresory
Rotační šroubové kompresory dominují průmyslovým závodům, protože poskytují nepřetržitý proud vzduchu při stálém tlaku. Typická 55 kW rotační šneková jednotka může generovat zhruba 9–10 m³/min volného vzduchu při 7 barech, což je dostatečné pro napájení desítek středně velkých válců současně. Pístové kompresory jsou běžné pro menší provozy a aplikace s občasným použitím.
Vzduchové přijímače
Akumulační nádrže vyrovnávají špičky poptávky a umožňují kompresoru vypínat se během období nízkého zatížení. Pravidlem je 6–10 litrů kapacity zásobníku na m³/min výkonu kompresoru . Poddimenzovaný přijímač nutí kompresor ke krátkému cyklu, což zvyšuje opotřebení a spotřebu energie až o 20 %.
Jednotky FRL
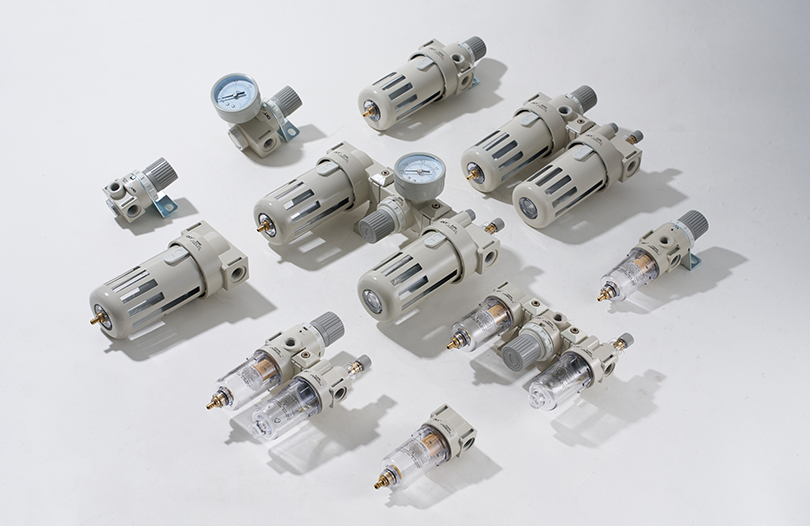
Kombinace filtr-regulátor-maznice představuje poslední řadu přípravy vzduchu před každým strojem nebo skupinou pohonů. ISO 8573-1 Filtrace třídy 1 se zaměřuje na částice do 0,01 mikronu, rosné body -70 °C a obsah oleje pod 0,01 mg/m³ – nezbytné pro ochranu přesných vzduchových lahví a ventilů před poruchami souvisejícími s kontaminací.
Směrové regulační ventily
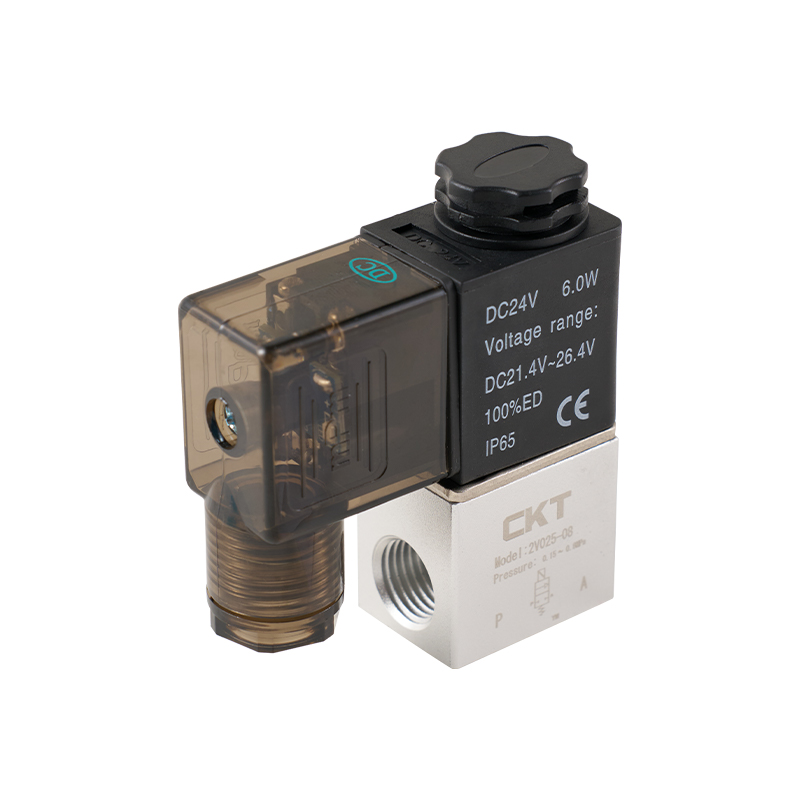
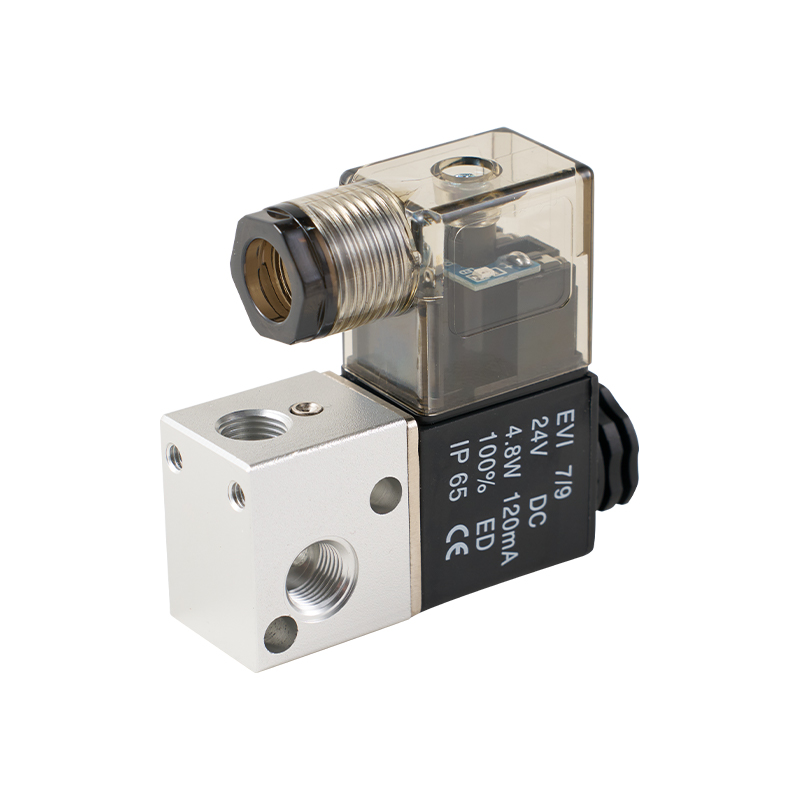
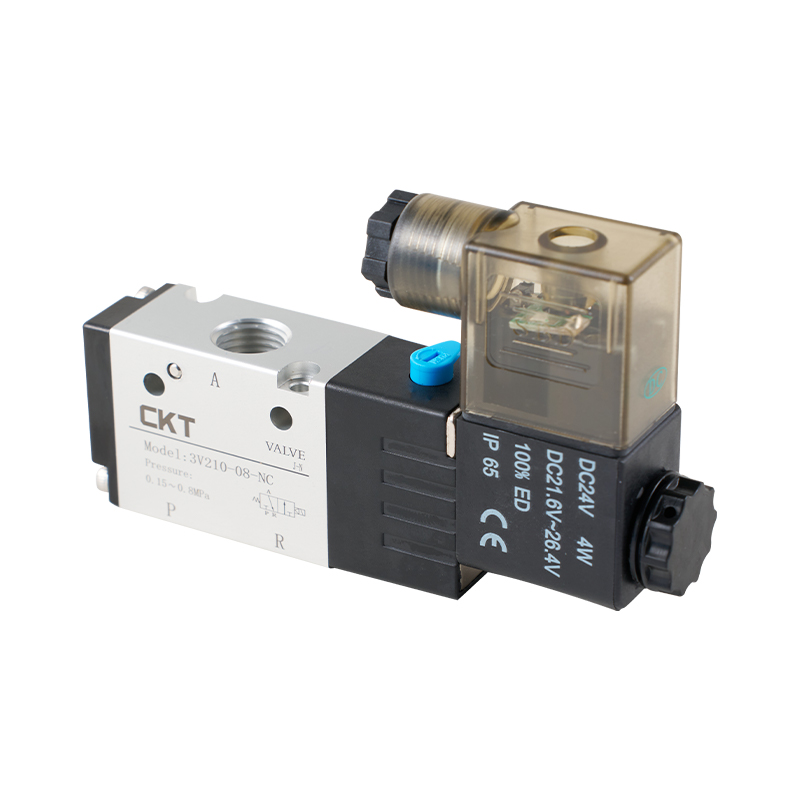
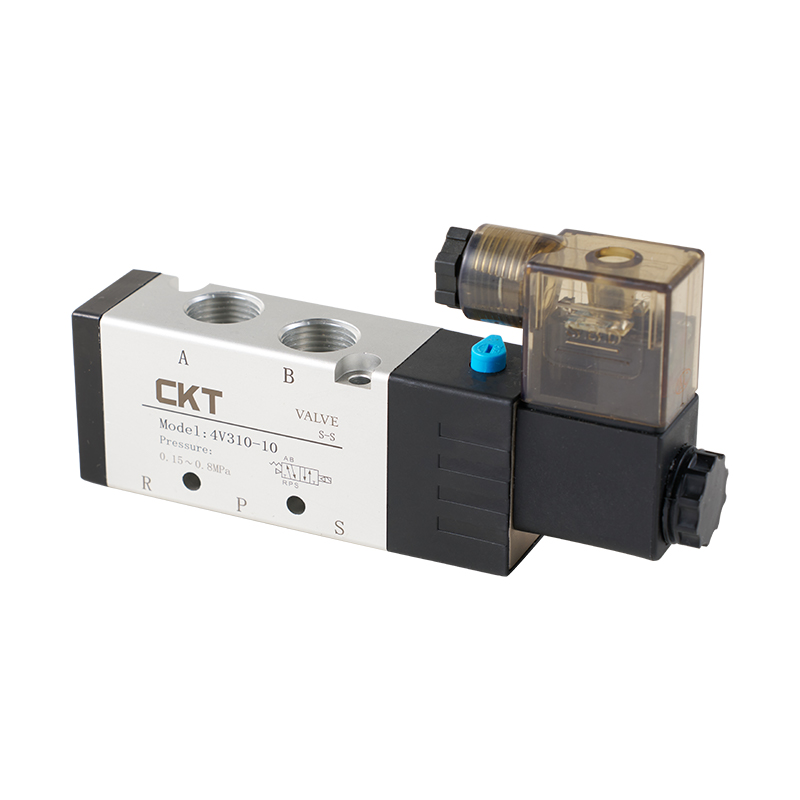
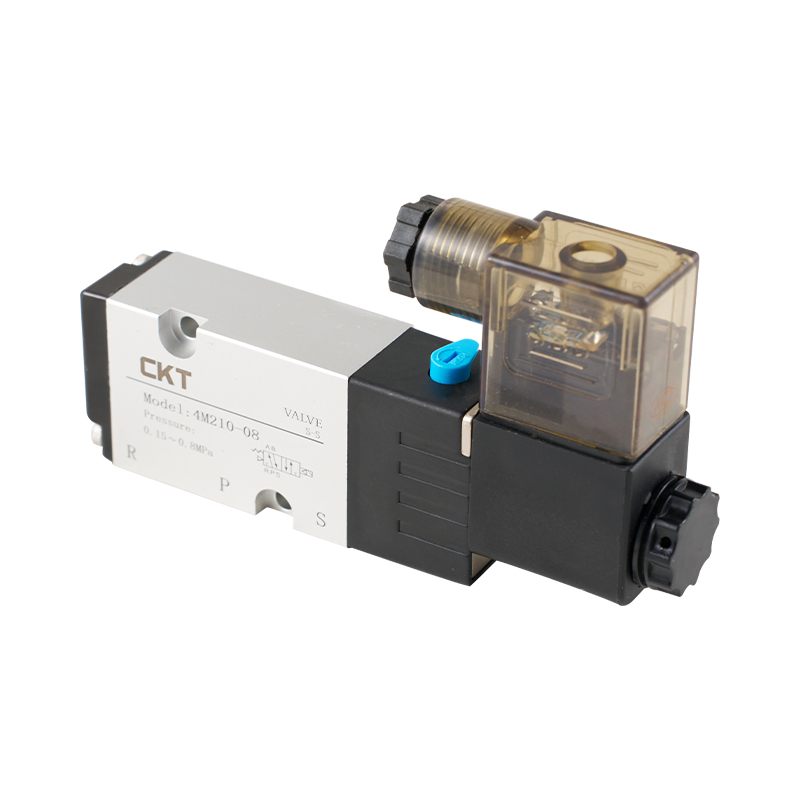
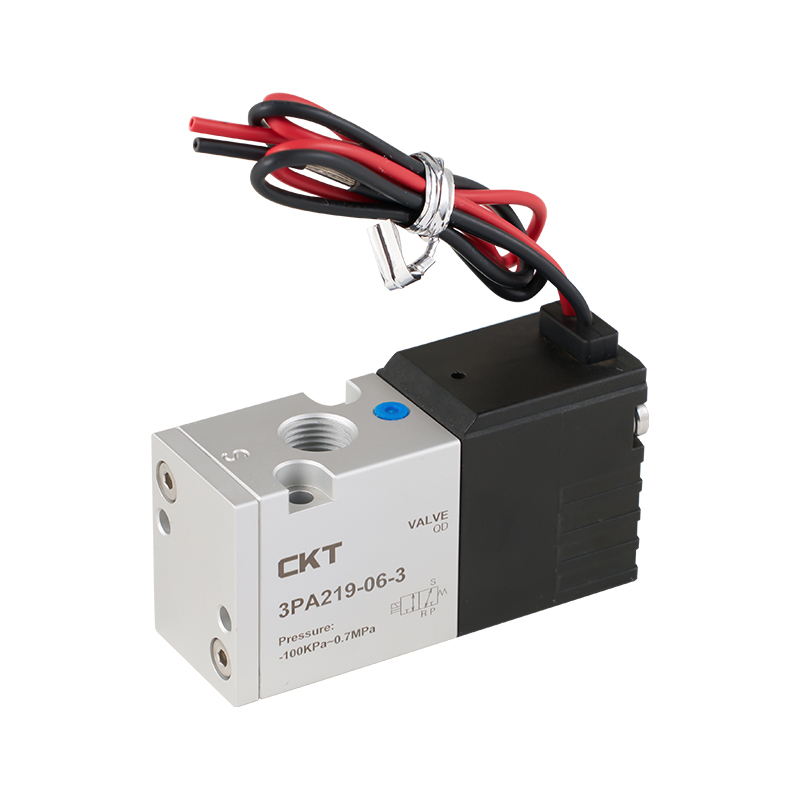
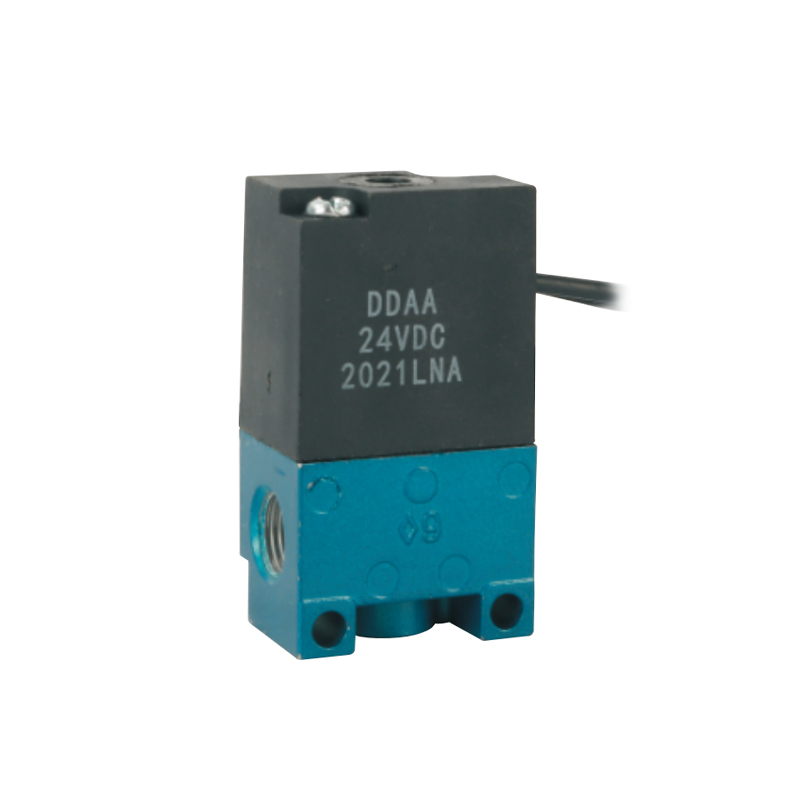
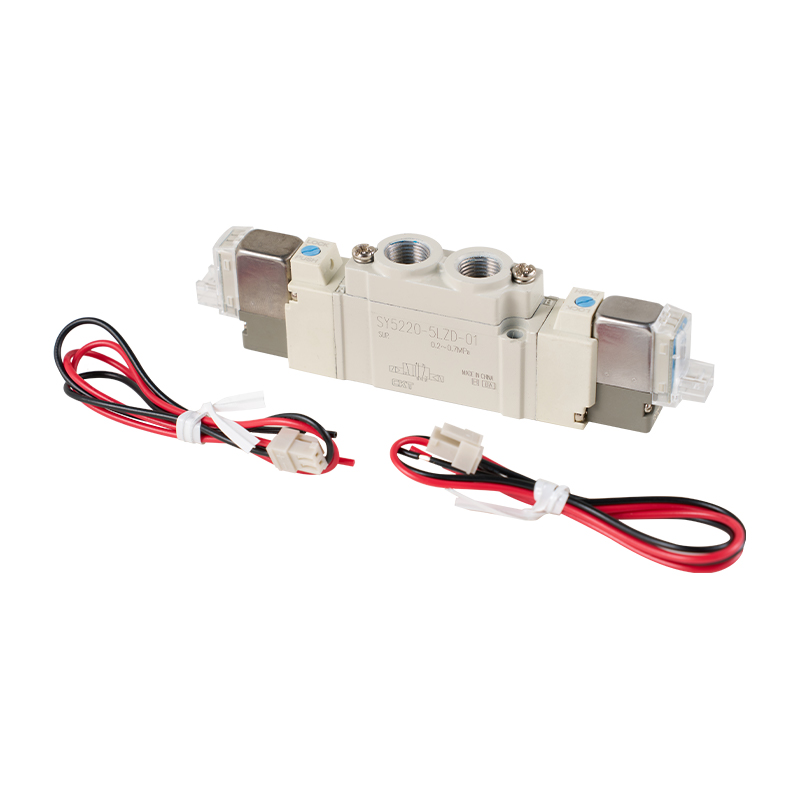
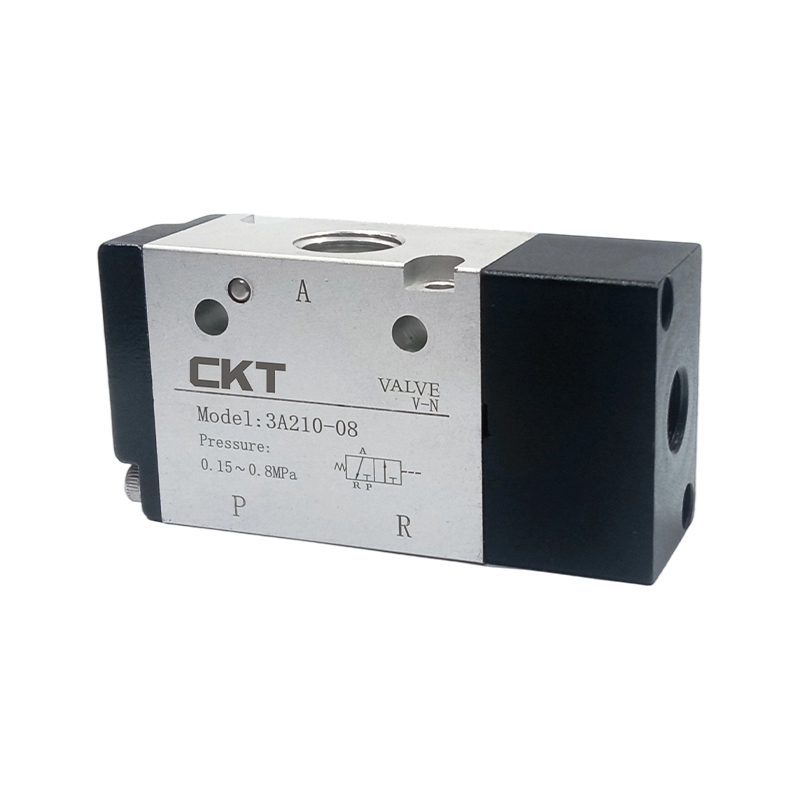
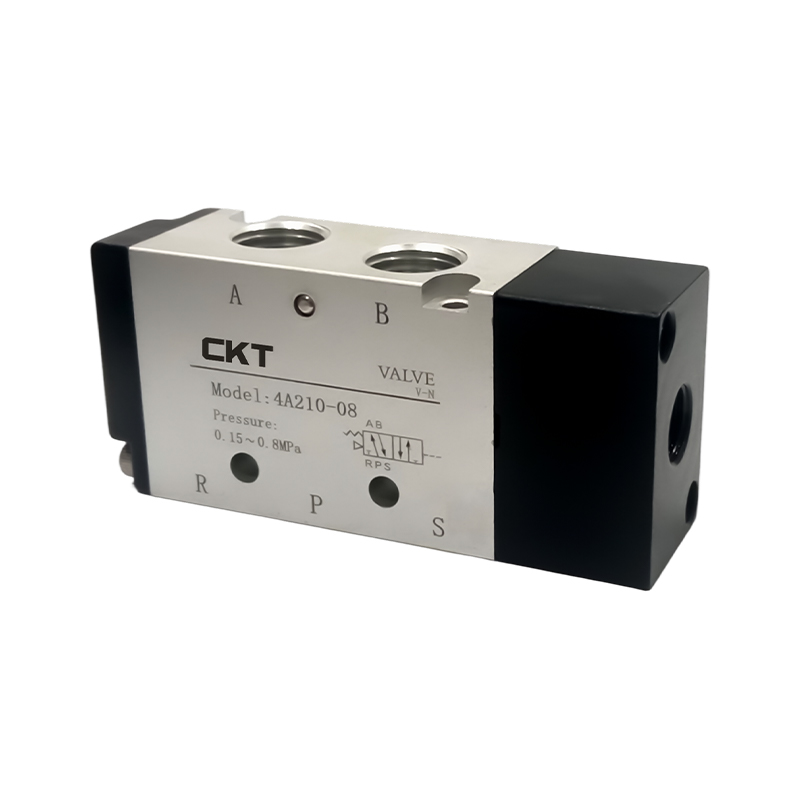
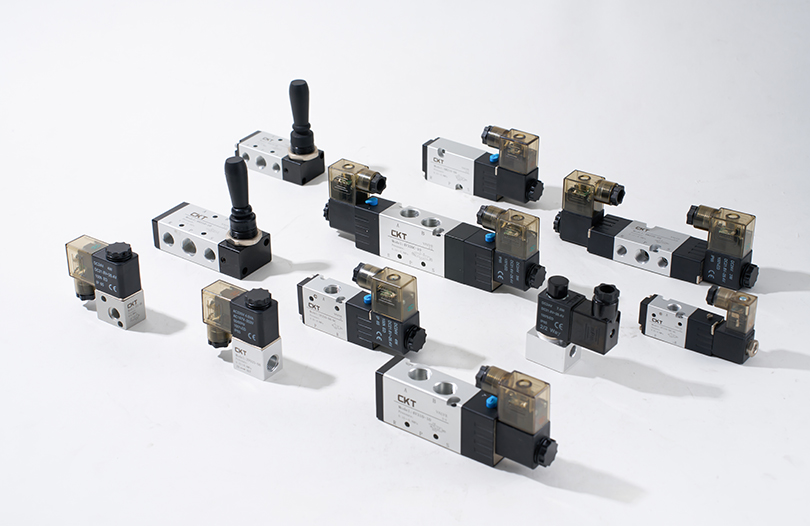
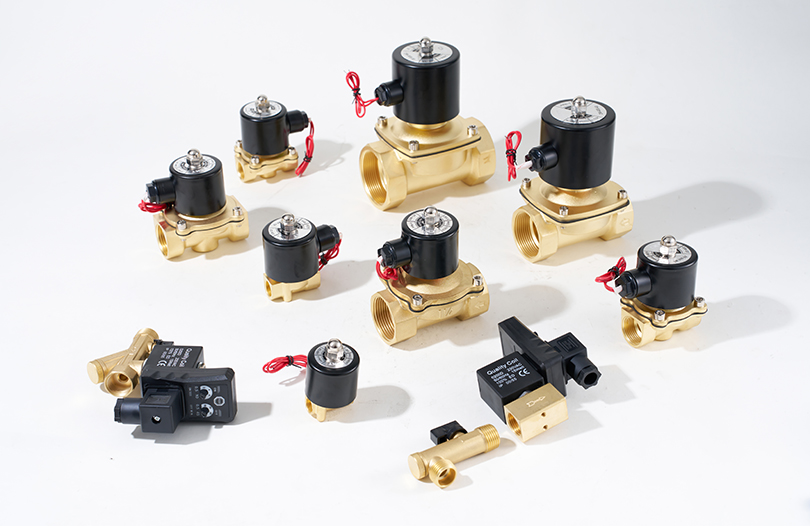
Tyto ventily směrují stlačený vzduch buď na konec vzduchového válce nebo do výfukového otvoru. Standardní 5/2-cestný solenoidový ventil může přepínat průtokové cesty pod 20 milisekund , umožňující rychlosti cyklu nad 10 zdvihů za sekundu ve vysokorychlostních aplikacích. Velikost ventilu je kritická: poddimenzovaný ventil vytváří tlakovou ztrátu, která omezuje rychlost a sílu pohonu.
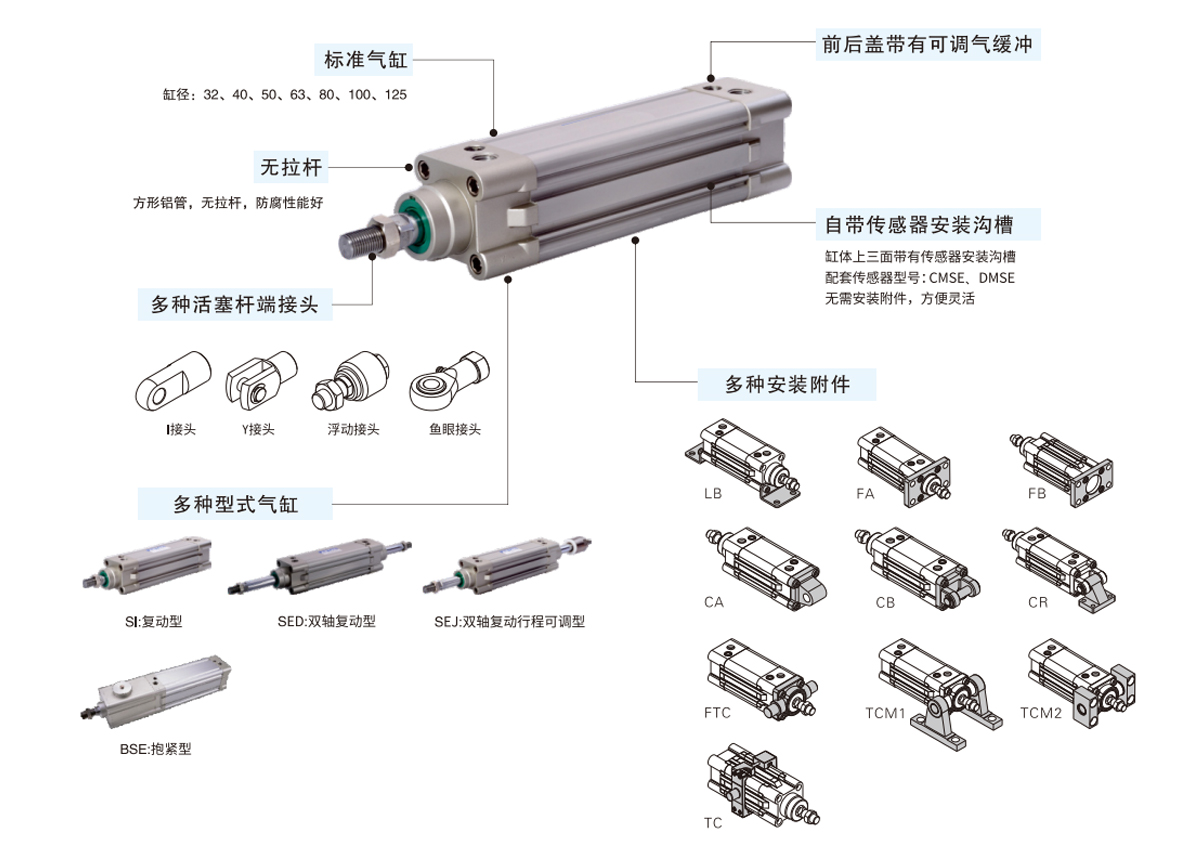
Typy vzduchových válců a kritéria výběru
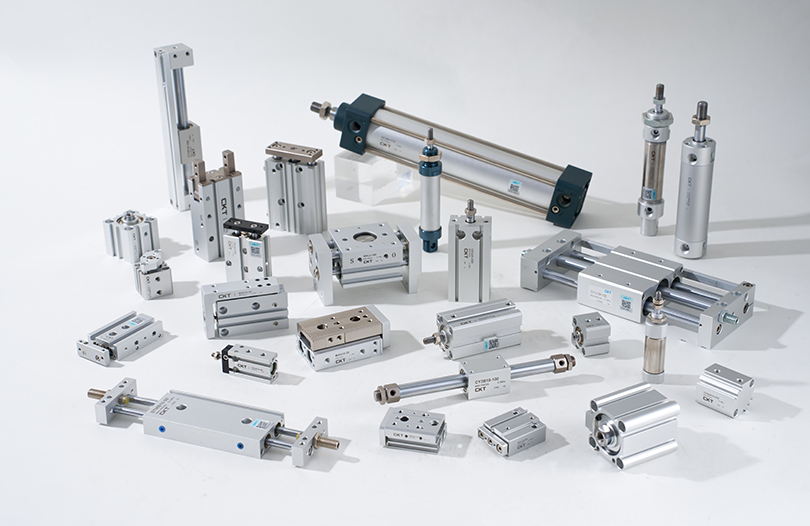
Vzduchový válec je tahounem každého pneumatického systému, přesto se dodává v dostatečném množství variant, že výběr špatného typu způsobuje přetrvávající problémy s výkonem nebo údržbou. Níže uvedená tabulka porovnává nejběžnější typy používané v produkčním prostředí.
| Typ válce | Rozsah vrtání | Délka zdvihu | Typické použití | Force Output při 6 barech |
|---|---|---|---|---|
| Standard ISO (dvojčinný) | 12–320 mm | Až 2 000 mm | Obecná automatizace, upínání | 68 N – 483 kN |
| Kompaktní / s krátkým zdvihem | 12–100 mm | 1–50 mm | Těsné prostory, lisování | 68 N – 47 kN |
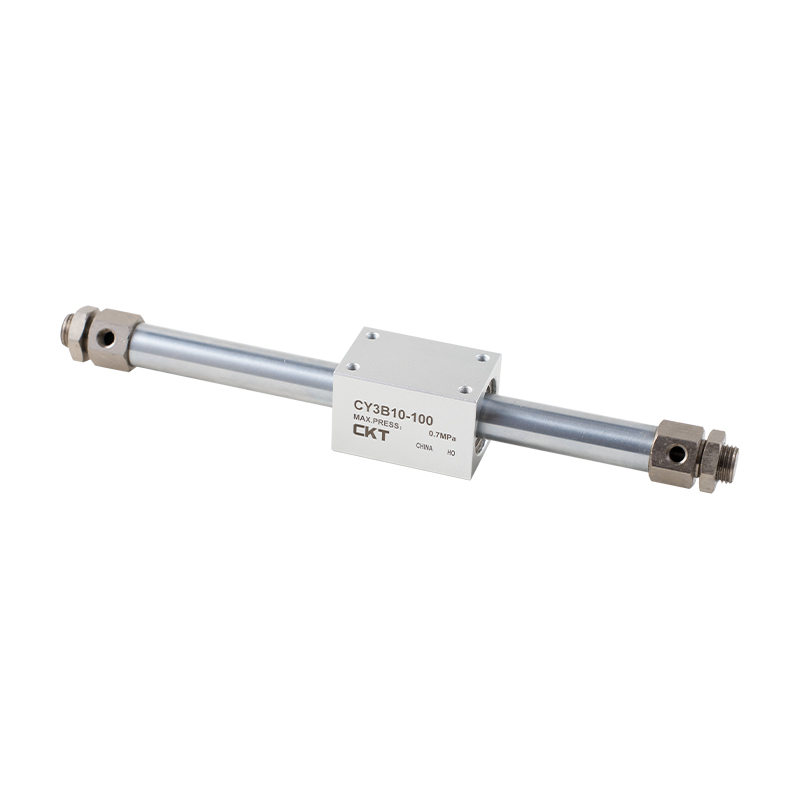
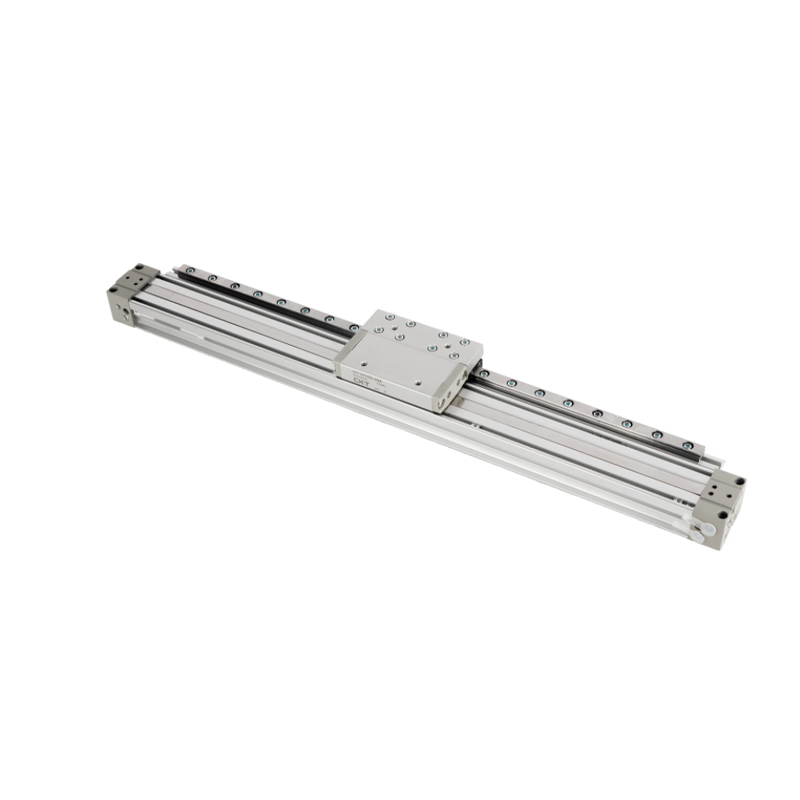
| Bezpístnicový válec | 16–80 mm | Až 10 000 mm | Dálková přeprava | 120 N – 30 kN |
| Jednočinný (jarní návrat) | 6–125 mm | Až 200 mm | Bezpečné upínání, ventily | 28 N – 73 kN (netto) |
| Vedený / posuvný válec | 16–100 mm | Až 300 mm | Aplikace bočního zatížení | 120 N – 47 kN |
| Rotační pohon | lopatka 10-200 mm | Rotace 90°–270° | Indexování, soustružení | Točivý moment 0,3–500 Nm |
Při výběru velikosti vrtání válce vždy přidejte a 25–30% bezpečnostní rezerva nad teoretický požadavek na sílu pro zohlednění tření, poklesu tlaku v okruhu a opotřebení těsnění v průběhu času. Pro zatížení vyžadující 500 N zvolte vrtání, které dodává alespoň 650 N při regulovaném tlaku systému.
Volba délky zdvihu je také důležitá, než jen přizpůsobení požadovanému zdvihu. Dlouhé zdvihy zvyšují riziko vybočení tyče při tlakovém zatížení. Pro jakýkoli zdvih přesahující zhruba 300 mm použijte Eulerův vzorec pro vzpěr nebo grafy zatížení výrobce – mnoho inženýrů to ignoruje, dokud se tyč neohne a nepoškodí nástroj nebo rám stroje.
Jak regulace tlaku ovlivňuje výkon celého pneumatického systému
Mnoho zařízení provozuje celý rozvod zařízení při 8 nebo 10 barech, když většina pohonů potřebuje pouze 5–6 barů. Tento jediný zvyk plýtvá obrovským množstvím energie. S každým snížením tlaku v systému o 1 bar se spotřeba energie kompresoru přibližně sníží 6–8 % . V závodě, který utratí 150 000 USD ročně za energii stlačeného vzduchu, může pokles z 8 na 6 barů na nekritických okruzích ušetřit 18 000 až 24 000 USD ročně.
Řešením je zónová regulace – pomocí vyhrazených regulátorů tlaku na každém stroji nebo skupině strojů dodávat pouze tlak, který každý pohon potřebuje, zatímco hlavní rozvod běží s mírně vyšším tlakem sběrače pro rezervu v pohotovostním režimu. Správně zónovaný závod obvykle snižuje průměrný tlak v síti o 1–2 bary bez jakékoli ztráty výrobní kapacity.
Pokles tlaku: Tichý zloděj výkonu
Pokles tlaku mezi výstupem přijímače a portem vzduchového válce je příčinou většiny problémů s výkonem pneumatického systému. Každý metr poddimenzované trubky, každé ostré 90stupňové koleno, každý špinavý filtrační prvek přidává odpor. Průmyslovým cílem je omezit celkový pokles tlaku z výstupu kompresoru k pohonu ne více než 0,5–1,0 bar v dobře udržovaném systému.
Běžní viníci nadměrného poklesu tlaku:
- Filtrační prvky zanesené rzí, vodním kamenem nebo kompresorovým olejem – rozdílový tlak na nasyceném filtru může překročit 0,8 baru samotného
- Poddimenzované hlavní rozvodné potrubí — rychlost vzduchu nad 6–8 m/s v rozvodech způsobuje turbulentní proudění a výraznou tlakovou ztrátu
- Rychloupínací fitinky s vnitřními otvory menšími než je vrtání potrubí
- Směrové regulační ventily poddimenzované pro požadovaný průtok (nesoulad hodnoty Cv)
- Netěsnosti – netěsnost o průměru 1 mm při tlaku 7 barů spotřebuje přibližně 1,1 m³/min volného vzduchu za hodinu, což je dostatečné množství pro nepřetržitý provoz několika standardních vzduchových válců
Provedením průzkumu tlaku v distribuční síti – zaznamenáváním tlaku v přijímači, v každém sacím potrubí stroje a v otvoru pro válec pod zatížením – přesně odhalíte, kde dochází ke ztrátám. To trvá méně než jeden den a důsledně identifikuje nápravná opatření, která se vrátí do jednoho čtvrtletí.
Normy kvality stlačeného vzduchu a proč jsou důležité pro válce
Norma ISO 8573-1 definuje třídy kvality stlačeného vzduchu pro tři znečišťující látky: pevné částice, vodu (rosný bod) a celkový olej. Většina průmyslových aplikací spadá do třídy kvality 3 nebo 4 pro všeobecnou pneumatiku, ale přesné vzduchové válce při montáži elektroniky, zpracování potravin nebo výrobě lékařských zařízení potřebují vzduch třídy 1 nebo 2.
| Třída kvality | Maximální velikost částic | Tlakový rosný bod | Maximální obsah oleje | Typická aplikace |
|---|---|---|---|---|
| třída 1 | 0,1 mikronu | -70 °C | 0,01 mg/m³ | Lékařské, polovodičové |
| třída 2 | 1 mikron | -40 °C | 0,1 mg/m³ | Potraviny, farmaceutické obaly |
| třída 3 | 5 mikronů | -20 °C | 1 mg/m³ | Všeobecná výroba |
| třída 4 | 15 mikronů | 3 °C | 5 mg/m³ | Těžký průmysl, outdoor |
| třída 5 | 40 mikronů | 7 °C | 25 mg/m³ | Pneumatické nářadí, foukání |
Provoz vzduchu třídy 4 nebo 5 přes přesné vzduchové válce dimenzované pro provoz třídy 2 nebo 3 rychle urychluje degradaci těsnění. Kontaminace vlhkostí je obzvláště agresivní: kondenzovaná voda uvnitř válce vzduchového válce způsobuje rez, poškrábání povrchu otvoru a případné selhání těsnění. Studie o způsobech selhání průmyslových pohonů konzistentně připisují 40–60 % předčasných selhání kontaminovanému přívodu vzduchu spíše než mechanické přetížení nebo opotřebení na konci životnosti.
Chladivové sušičky jsou standardním řešením pro aplikace třídy 3 a 4. Ochlazují proud stlačeného vzduchu přibližně na 3 °C, čímž dochází ke kondenzaci vlhkosti a jejímu odtékání. Vysoušeče dosahují rosných bodů pod nulou požadovaných pro aplikace třídy 1 a 2, ale spotřebují více energie – obvykle 15–20 % výkonu kompresoru pro vyhřívanou regenerační jednotku.
Správné dimenzování vzduchového válce: Výpočty vrtání, zdvihu a rychlosti
Chybná velikost otvoru je jednou z nejčastějších a nejdražších konstrukčních chyb v konstrukci pneumatických systémů. Příliš velký válec plýtvá stlačeným vzduchem a vytváří nadměrné problémy s tlumením; poddimenzovaný se zasekne pod zatížením nebo pracuje v blízkosti svých limitů tlaku těsnění.
Výpočet síly
Teoretická výstupní síla dvojčinného vzduchového válce při prodlouženém zdvihu je:
F = P × A = P × (π × D² / 4)
Kde F je síla v Newtonech, P je napájecí tlak v Pa a D je průměr otvoru v metrech. Pro válec s vrtáním 63 mm při 6 barech (600 000 Pa):
F = 600 000 × (3,14159 × 0,063² / 4) = 600 000 × 0,003117 = 1 870 N (přibližně 190 kgf)
Při zatahovacím zdvihu tyč posune část otvoru, čímž se sníží síla. Vrtání 63 mm s 20 mm tyčí dodává zhruba 1 680 N při zatažení při stejném tlaku – 10% snížení, které musí být zohledněno u dvousměrných aplikací.
Rychlost a průtok
Rychlost válce závisí na objemu vzduchu dodaného za jednotku času. Rychlost pohonu se vypočítá z:
Q = A × v × (P_abs / P_atm)
Kde Q je volný průtok vzduchu v m³/s, A je plocha pístu, v je požadovaná rychlost pístu vm/s a P_abs je absolutní pracovní tlak. K dosažení rychlosti 0,5 m/s s vrtáním 63 mm při absolutním tlaku 6 barů musí ventil a potrubí projít přibližně 23 litrů/min volného vzduchu — užitečné měřítko pro výběr Cv ventilu.
Požadavky na odpružení
Při rychlostech nad 0,2 m/s vyžadují pneumatické válce odpružení konce zdvihu, aby se zabránilo poškození pístu, tyče a připojených nástrojů tvrdým nárazem. Vestavěné nastavitelné polštáře pracují pro střední rychlosti až do cca 0,5 m/s. Kromě toho jsou nutné externí hydraulické tlumiče nebo programovatelné zpomalení pomocí proporcionálních ventilů. Ignorování odpružení na válci s průměrem 100 mm, který se pohybuje rychlostí 1 m/s, může způsobit nárazové síly přesahující 3–5 kN na koncovém uzávěru – daleko nad rámec toho, co většina montážního hardwaru toleruje po tisíce cyklů.
Strategie energetické účinnosti pro stlačený vzduch a pneumatické systémy
Stlačený vzduch je často nazýván „čtvrtým nástrojem“ ve výrobě – a je trvale nejdražší na jednotku práce. Účinnost přeměny elektřiny na mechanickou práci u systému stlačeného vzduchu je typicky pouze 10–15 % u pohonu, ve srovnání s 85–90 % u přímých pohonů elektromotorem. Optimalizace energie je proto kriticky důležitá.
Krok 1
Změřte skutečnou spotřebu vzduchu
Nainstalujte průtokoměry na výstup hlavního kompresoru a na každou hlavní skupinu strojů. Většina závodů zjistila, že 20–30 % strojů spotřebovává neúměrně velké množství vzduchu vzhledem k jejich výrobnímu výkonu. Ty se stávají prioritními cíli pro změnu velikosti lahví, snížení tlaku nebo přepracování procesu.
Krok 2
Snižte pracovní tlak správné velikosti
Zkontrolujte každý stroj a vzduchový válec z hlediska jeho skutečného požadavku na tlak. Vyměňte příliš velké láhve za správně dimenzované při nižším tlaku. Nainstalujte regulátory místa použití nastavené na minimální požadovaný tlak. V zařízeních s různými požadavky na tlak zvažte spíše rozdělení na vysokotlaké a nízkotlaké distribuční okruhy, než abyste vše dodávali při špičkovém tlaku.
Krok 3
Obnovte teplo kompresoru
Šroubové kompresory odmítají přibližně 80–90 % jejich vstupní energie tvoří teplo v procesu komprese. Instalace systému rekuperace tepla na chladicí okruh kompresoru zachycuje tuto tepelnou energii pro vytápění prostor, ohřev procesní vody nebo sušení. Doba návratnosti rekuperace tepla je obvykle 1–3 roky.
Krok 4
Vyměňte kompresory s konstantní rychlostí za pohony s proměnnými otáčkami
Kompresor s proměnnými otáčkami (VSD) moduluje otáčky motoru tak, aby odpovídaly skutečné potřebě vzduchu v reálném čase, spíše než nakládání a vykládání při plné rychlosti. V závodech s proměnlivou poptávkou šetří kompresory VSD 20–35 % energie kompresoru ve srovnání s jednotkami s pevnou rychlostí. Bod zvratu obvykle nastává, když využití systému po významné části směny klesne pod 80 % jmenovité kapacity.
Krok 5
Implementujte program detekce netěsností a oprav
Ultrazvukové detektory netěsností dokážou identifikovat netěsnosti prostřednictvím hluku na pozadí na vzdálenost až 10 metrů. Strukturovaný program – označování úniků, kvantifikování jejich průtoku, upřednostňování podle nákladů a sledování dokončení opravy – trvale dosahuje snížení úniků z typické 20–30% míry ztrát pod hodnotu 5–8 % během 12 měsíců . To samo o sobě často eliminuje potřebu dodatečné kapacity kompresoru.
Pneumatické systémy vs. hydraulické systémy: Kdy zvolit každý z nich
Pneumatické i hydraulické systémy dodávají sílu prostřednictvím tekutého média, ale díky svým vlastnostem se každý lépe hodí pro specifické aplikace. Záměna těchto dvou vede k překonstruovaným, drahým nebo nedostatečně výkonným systémům.
Charakteristický
Pneumatický systém
Hydraulický systém
Pracovní tlak
Typicky 4–10 bar
Typicky 100–700 bar
Silový výstup
Praktické až do ~50 kN
Až několik MN
Rychlost
Rychlý; do 3 m/s běžné
střední; Typická rychlost 0,1–0,5 m/s
Ovládání polohy
Obtížné (stlačitelnost vzduchu)
Vynikající (nestlačitelná kapalina)
Riziko kontaminace
Nízká (vyčerpaný vzduch)
Vysoká (úniky oleje, likvidace)
Složitost údržby
Nižší; standardní dovednosti
Vyšší; nutná analýza tekutin
Náklady na instalaci
Nižší
Vyšší (zásobník, filtrace, těsnění)
Nejlepší případ použití
Vysoká rychlost, lehká až střední síla, čisté prostředí
Vysoká síla, přesné polohování, těžký průmysl
Praktická hranice: kde požadavky na sílu zhruba překračují 50 kN nebo tam, kde je přesné držení polohy uprostřed zdvihu povinné, je obvykle lepší volbou hydraulika. Pod touto hranicí vítězí pneumatické systémy rychlostí, jednoduchostí, čistotou a nižšími celkovými náklady na systém. V mnoha hybridních aplikacích – jako jsou pneumaticky ovládané upínače na hydraulickém lisu – obě technologie koexistují na stejném stroji.
Pneumatické aplikace s vysokou silou a jak se zvětšují vzduchové válce
Když standardní velikosti vrtání vzduchového válce nemohou dodat požadovanou sílu při dostupném tlaku systému, několik konstrukčních strategií rozšiřuje možnosti pneumatického pohonu, než bude nutné přejít na hydrauliku.
Tandemové válce
Dvě jednotky vzduchových válců namontované souose se spojenými tyčemi násobí výstupní sílu bez zvětšení velikosti otvoru. Tandemový pár válců o průměru 100 mm při 6 barech dodává přibližně 9,4 kN — téměř dvojnásobný výkon jedné jednotky — při zachování stejného průměru válce pro obálky s úzkým prostorem. Kompromisem je zvýšená celková délka a úměrně vyšší spotřeba vzduchu.
Air-over-Oil zesilovače
Tato hybridní zařízení využívají pneumatický píst s velkým průměrem pohánějící hydraulický píst s malým průměrem k dosažení hydraulického tlaku z pneumatického zdroje. Zesilovač 10:1 napájený tlakem 7 barů vytváří hydraulický výkon 70 barů, vhodný pro operace lisování, klinčování nebo vytyčování, které vyžadují přesnou sílu s čistým výfukem. Systémy vzduch-olej eliminují potřebu plné hydraulické pohonné jednotky při dosahování lisovacích sil 50–200 kN v kompaktních konfiguracích pro montáž na stůl.
Násobiče pneumatických válců prostřednictvím mechanického propojení
Přepínací mechanismy, vačkové kladičky a pákové spoje mechanicky zesilují výstup vzduchového válce v místě aplikace. Může se vyvinout jednoduchá upínací svěrka poháněná 50 mm vrtacím válcem při 6 barech upínací síly větší než 20 kN na konci jízdy, když se geometrie páky blíží úvrati. Tato technika je široce používána ve svařovacích přípravcích a lisovacích nástrojích.
Standardní válce s větším vrtáním
Válce vyhovující normě ISO 15552 jsou k dispozici ve velikostech vrtání až do 320 mm. Při tlaku 6 barů dodává vzduchový válec o průměru 320 mm přibližně 483 kN teoretického tahu – přibližování se k území malého hydraulického válce. Tyto jednotky s velkým vrtáním spotřebovávají značné objemy vzduchu na zdvih (zdvih 300 mm na vrtání 320 mm vytlačí přibližně 24 litrů volného vzduchu na cyklus), proto je třeba před jejich specifikací pečlivě zkontrolovat velikost přijímače a kapacitu kompresoru.
Výběr vzduchových lahví pro specifická průmyslová prostředí
Ne všechna tělesa vzduchových válců a materiály těsnění vyhovují každému provoznímu prostředí. Určení nesprávné varianty pro drsné nebo specializované podmínky způsobí zrychlené selhání bez ohledu na to, jak dobře je navržen zbytek pneumatického systému.
- Jídlo a pití: Tělo válců z nerezové oceli s těsnicími materiály vyhovujícími FDA (silikon nebo EPDM), žádné vnější mazání a hladké vnější profily, které odolávají usazování bakterií. Varianty s odolností proti mytí (IP67 nebo IP69K) tolerují cykly vysokotlakého čištění vodou a chemické čištění.
- Prostředí s vysokou teplotou: Standardní těsnění z NBR selhávají při teplotách nad 80 °C. Pro slévárny, pece nebo aplikace blízko procesu nad 100 °C specifikujte těsnění z fluoroelastomeru (FKM/Viton) dimenzované na 200 °C. Při okolní teplotě nad 150 °C jsou také potřeba vnější tepelné štíty na těle válce, které chrání pojistné kroužky a koncové uzávěry.
- Korozivní atmosféry: Bezproudově poniklovaná nebo tvrdě anodizovaná hliníková tělesa odolávají mírnému chemickému působení. V prostředí námořních, pobřežních nebo chemických závodů nabízí plně nerezová ocelová konstrukce s otvory potaženými PTFE nejlepší odolnost proti korozi za cenu vyšší hmotnosti a ceny.
- ATEX/zóny odolné proti výbuchu: Pneumatické pohony jsou ze své podstaty bezpečnější než elektrické pohony v nebezpečných zónách, protože neprodukují žádné jiskry. Elektromagnety ventilů a snímače polohy připojené ke vzduchovému válci však musí mít odpovídající jmenovité hodnoty zóny ATEX. Samotné tělo válce musí být ověřeno jako nejiskřící – hliník je obecně přijatelný, ale litina by měla být zkontrolována podle požadavků na klasifikaci zóny.
- Aplikace pro čisté prostory: Čisté prostory třídy ISO 5 a lepší vyžadují lahve s těsněním bez odplyňování, bez vnějšího mazání a materiály kompatibilní s vakuem. Někteří výrobci polovodičových a plochých displejů používají výhradně plastové válce, aby se eliminovalo jakékoli riziko kovové kontaminace.
- Venkovní a stavební zařízení: Válce vystavené povětrnostním vlivům potřebují zinko-niklové nebo tvrdé chromované tyčové povlaky, odolná těsnění stíračů pro vyloučení nečistot a eloxovaná nebo lakovaná těla. Specifikace tlaku by měly zohledňovat teplotní extrémy: při -30 °C standardní maziva houstnou a těsnící materiály tuhnou, což vyžaduje nízkoteplotní mazivo a elastomery odolné proti chladu.
Přizpůsobení specifikace vzduchového válce skutečnému provoznímu prostředí – spíše než výchozí výběr z katalogu pro všeobecné účely – je místo, kde zkušení inženýři pneumatických systémů přidávají měřitelnou hodnotu. Přírůstkové náklady na správnou variantu jsou téměř vždy nižší než jeden neplánovaný výměnný cyklus po časném selhání v terénu.
Pneumatické systémy jsou ve svém jádru spolehlivé, rychlé a cenově výhodné když jsou navrženy se správnými specifikacemi komponent, správnou kvalitou vzduchu, správným dimenzováním a strukturovaným přístupem k údržbě. Vzduchový válec zůstává nejviditelnějším prvkem, ale jeho výkon je zcela závislý na kvalitě systému stlačeného vzduchu, který jej dodává. Investujte do přípravy vzduchu a řízení tlaku a navazující pohony zajistí životnost cyklu, kterou jejich design zamýšlí.