

Co Vzduchový válec Ve skutečnosti dělá na výrobní lince
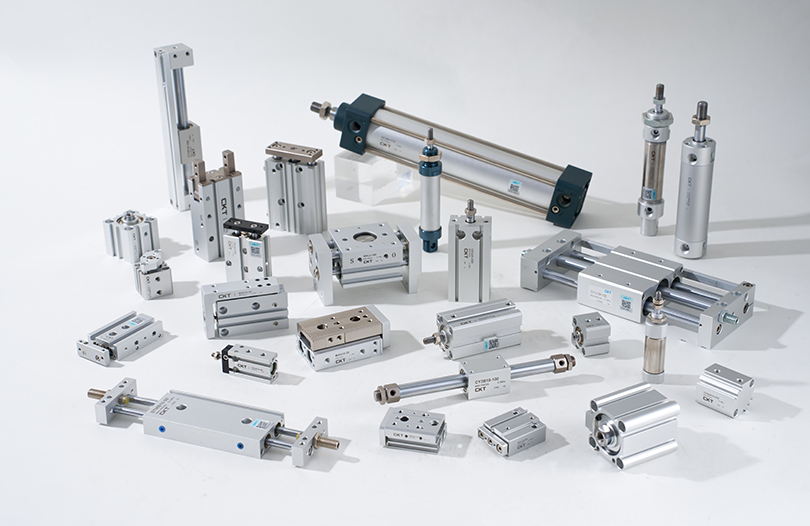
Vzduchový válec převádí tlak stlačeného vzduchu na lineární mechanickou sílu a krátká odpověď pro každého, kdo si ji vybere, je tato: velikost vrtání určuje výkon síly, délka zdvihu určuje dráhu pojezdu a konstrukce tyče určuje nosnost při bočním zatížení . Standardní válec pneumatického pohonu běžící na 6 bar (87 psi) dílenský vzduch s vrtáním 32 mm vytváří zhruba 482 newtonů síly při tlačném zdvihu, což je dostačující pro většinu úkonů upínání, zvedání a lisování, které se vyskytují na balicích a montážních zařízeních. Pokud proces vyžaduje větší sílu, aniž by se zvětšila velikost otvoru, jedinou praktickou cestou je zvýšení tlaku v potrubí (v rámci jmenovitého limitu válce, typicky 10 barů pro standardní jednotky) nebo přechod na konstrukci tandemového válce, který naskládá dva písty na jednu tyč.
Pohonné válce spadají do dvou širokých mechanických rodin: jednočinné válce, které využívají tlak vzduchu k pohybu v jednom směru a pružinu k návratu, a dvojčinné válce, které využívají tlak vzduchu k vysouvání i zatahování. Dvojčinné konstrukce tvoří zhruba 75 % instalací průmyslových pneumatických válců podle údajů distributorů komponentů z katalogů Festo a SMC, a to především proto, že nabízejí řízenou sílu a rychlost v obou směrech a neplýtvají energií na stlačování vratné pružiny v každém cyklu.
Výpočet síly válce: Na číslech, na kterých záleží
Silový vzorec pro pneumatický válec je jednoduchý: Síla (N) = tlak (bar) x plocha (cm²) x 10 . Plocha pístu se vypočítá z průměru vrtání pomocí standardního vzorce pro plochu kruhu, π krát poloměr na druhou. U zdvihu na straně tyče (zatahování) je třeba od celkové plochy pístu odečíst plochu průřezu tyče, proto je u dvojčinného válce síla zatahování vždy nižší než síla vytahování, často o 10 % až 15 % v závislosti na průměru tyče.
| Průměr otvoru | Oblast pístu | Síla při 6 barech | Typická aplikace |
|---|---|---|---|
| 16 mm | 2,01 cm² | 120 N | Vyhození malého dílu, vtok |
| 25 mm | 4,91 cm² | 295 N | Lehká upínací zařízení |
| 32 mm | 8,04 cm² | 482 N | Zarážky dopravníku, tlačné desky |
| 50 mm | 19,63 cm² | 1178 N | Lisovací tvarovka, tváření plechu |
| 80 mm | 50,27 cm² | 3016 N | Těžké upínání, nástroje pro tlakové lití |
Stojí za zmínku, že teoretická síla z tohoto vzorce představuje maximální dostupný výkon před ztrátami třením. Skutečně dodávaná síla je asi o 5 % až 10 % nižší kvůli tření těsnění, zejména ve válcích, které běžely delší dobu bez údržby mazání.
Styly karosérie válce a kdy se každý hodí
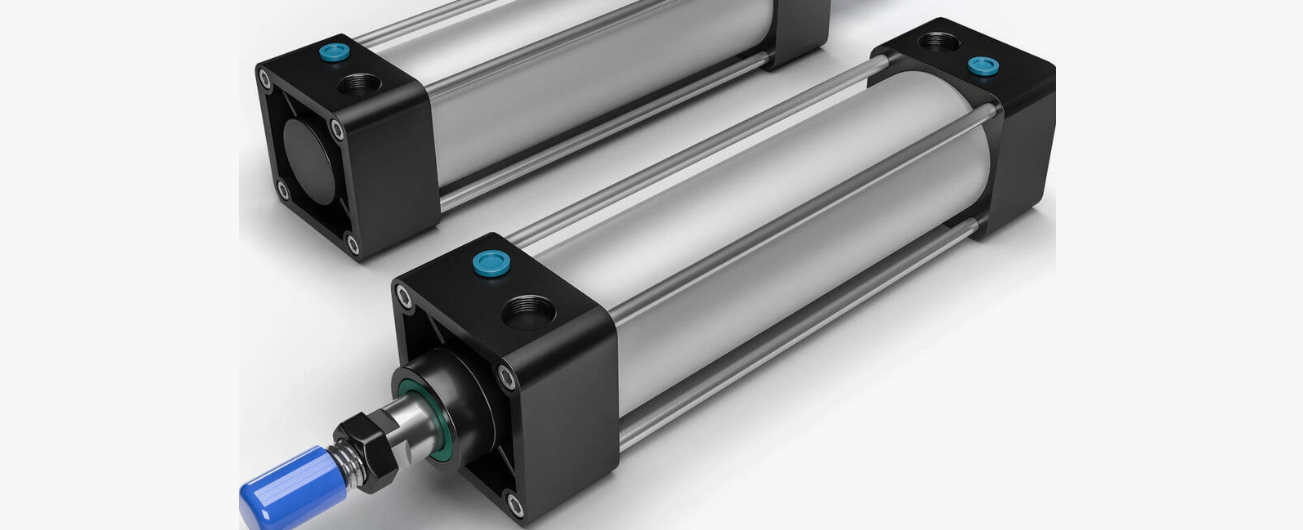
Vzduchové válce se vyrábějí v několika konfiguracích těla a výběr špatného stylu je jedním z nejčastějších zdrojů předčasného opotřebení automatizovaných zařízení.
Válce s kulatým tělem (ISO 6432).
Jedná se o nejkompaktnější variantu pro danou velikost otvoru a snadno se montují do těsných rámů stroje pomocí vidlicových nebo přírubových držáků. Běžně se vyskytují ve velikostech vrtání od 8 mm do 25 mm a jsou upřednostňovány pro ramena typu pick-and-place, malé ejektorové mechanismy a vtokové aplikace, kde je prostor podél osy ovládání omezený.
Tělo profilu (ISO 15552) Válce
Tělesa čtvercového nebo obdélníkového průřezu s integrovanými montážními drážkami na všech čtyřech stranách. Ploché povrchy a drážky T-drážek umožňují konstruktérům přišroubovat snímače, držáky a vodicí lišty přímo k tělu válce bez dalších přípravků. Tento styl dominuje v rozsahu vrtání 32 mm až 125 mm a je výchozí volbou pro obecnou průmyslovou automatizaci.
Vedené (posuvné) válce
Ty kombinují standardní válec s vestavěnými lineárními vodícími tyčemi, typicky dvěma hřídelemi z kalené oceli běžícími paralelně s hlavní tyčí. Vodicí tyče absorbují boční zatížení a krouticí moment, které by jinak ohnuly nebo opotřebovaly standardní válcovou tyč a těsnění. Jakákoli aplikace, kde je zatížení aplikováno mimo střed od středové osy tyče, jako je tlačné rameno nebo rotační chapadlo, by měla používat vedený válec spíše než standardní válec tyče. , protože boční zatížení je jedinou největší příčinou předčasného selhání těsnění pístnice.
Kompaktní válce
Jednotky s plochým profilem s krátkým zdvihem určené pro upínací operace, kde je kladen důraz na axiální prostor, jako například na otočných stolech s více stanicemi. Délka zdvihu zřídka přesahuje 50 mm, ale plochá montážní plocha a snížená celková délka je činí ideálními pro instalace, kde se standardní válec jednoduše nevejde.
Montážní styly a jejich mechanické kompromisy
Zvolený způsob montáže ovlivňuje nejen instalaci, ale i ohybové namáhání těla válce a tyče během provozu.
- Montáž nohou : Přišroubované podél spodní části těla válce, jednoduché a tuhé, ale vyžaduje, aby byla dráha zatížení dokonale vyrovnána, aby se zabránilo ohybovým momentům na trubce těla.
- Montáž příruby : Přišroubované na víku nebo hlavovém konci, velmi tuhé pro axiální push/pull aplikace, běžné u lisovacích a lisovacích zařízení.
- Montáž čepu : Otočný bod umožňuje, aby se válec kýval, když se vysouvá, což je nezbytné pro upínací ramena a zvedací mechanismy, které se otáčejí obloukem spíše než se pohybují přímočaře.
- Montáž vidlice : Spojení kolíkem a vidlicí v zadní části válce, často také spárované s vidlicí na konci tyče, což umožňuje otáčení celého válce během zdvihu.
Držáky čepu a vidlice jsou jedinou volbou, která by měla být použita, když dráha ovládání není přímá, protože pevné uložení na otočné zátěži rychle ohne pístnici.
Spotřeba vzduchu: Správně dimenzujte kompresor
Jedním přehlíženým faktorem při přidávání válců do stávajícího pneumatického systému je celková spotřeba vzduchu. Každý cyklus válce spotřebuje objem stlačeného vzduchu, který se rovná ploše pístu vynásobené délkou zdvihu, což je u dvojčinných válců zdvojnásobeno, protože obě komory se každý cyklus plní a vypouštějí.
Například válec s vrtáním 50 mm a zdvihem 200 mm má objem pístu zhruba 393 cm³ na straně prodloužení. Přidejte objem na straně tyče (o něco méně kvůli posunutí tyče, říkejte tomu 370 cm³) a jeden celý cyklus spotřebuje asi 763 cm³ volného vzduchu při atmosférickém tlaku, vynásobeném kompresním poměrem. Při 6 barech (absolutních 7 barů) to je zhruba 5,3 litru volného vzduchu na cyklus. Stroj běžící s tímto válcem při 20 cyklech za minutu spotřebuje přibližně 106 litrů za minutu volného vzduchu jen na tento jeden pohon. , což je smysluplné zatížení při vynásobení napříč strojem s tuctem nebo více válci.
| Velikost otvoru | Zdvih 100mm | Zdvih 200 mm | Zdvih 300 mm |
|---|---|---|---|
| 25 mm | 26 l/min | 52 l/min | 78 l/min |
| 32 mm | 42 l/min | 84 l/min | 127 l/min |
| 50 mm | 53 l/min | 106 l/min | 159 l/min |
| 80 mm | 135 l/min | 271 l/min | 406 l/min |
Závody běžně podceňují velikost kompresoru při přidávání nových automatizačních článků, protože počítají pouze na základě vrtání válce bez zohlednění rychlosti cyklu. Kompresor, který je poddimenzován pro celkovou potřebu, způsobuje pokles tlaku v potrubí během špičkového cyklování, což přímo snižuje výstupní sílu každého válce v systému současně, což někdy vede k tomu, že technici nesprávně diagnostikují symptom jako vadný akční člen, když je skutečná příčina proti proudu.
Tlumení konce zdvihu a proč prodlužuje životnost
Na konci každého zdvihu se píst zpomalí nárazem do koncovky, pokud není přítomna nějaká forma tlumení. Standardní válce bez polštářů jsou omezeny na relativně nízké rychlosti pístu, obecně pod 0,3 metru za sekundu, než nárazové síly začnou poškozovat píst, koncové kryty a montážní prvky.
Nastavitelné odpružení využívá jehlový ventil ke škrcení výfukového vzduchu v posledních 10 až 15 mm zdvihu, čímž se zpomalí píst, než se dotkne koncovky. Tato jediná funkce může výrazně prodloužit životnost válce, protože opakovaný mechanický náraz neodpruženého dorazu je hlavním přispěvatelem k opotřebení těsnění, uvolnění upevňovacích prvků a případnému prasknutí odlitku koncového uzávěru na válcích s hliníkovým tělem.
Pro aplikace běžící nad 0,5 m/s nebo pro jakýkoli válec nesoucí zátěž nad několik kilogramů, nastavitelné vzduchové odpružení by mělo být považováno spíše za standardní požadavek než za volitelný upgrade . Pryžové nárazníky nabízejí levnější alternativu pro lehčí zatížení a nižší rychlosti, tlumí nárazy spíše elastickou deformací než škrcení vzduchu, ale opotřebovávají se a vyžadují pravidelnou výměnu.
Výběr materiálu pro různá provozní prostředí
Materiály těla, tyče a těsnění válce ovladače určují, jak dobře přežije mimo čistou, suchou a klimatizovanou výrobní halu.
Standardní hliníkové válce
Eloxovaný hliník je výchozím nastavením pro běžné vnitřní použití. Je lehký, odolává povrchové korozi způsobené normální vlhkostí a snadno se opracovává pro přesné vývrty potřebné pro udržení dobrého utěsnění. Není vhodný pro prostředí s žíravými oplachovacími chemikáliemi nebo stálým vystavením slané vodě bez dalších nátěrů.
Válce z nerezové oceli
Používá se v potravinářských, farmaceutických a námořních aplikacích, kde je běžné mytí chlorovanými čisticími prostředky nebo vystavení slanému vzduchu. Nerezové válce jsou dražší, obvykle 1,5 až 2,5krát vyšší než cena ekvivalentní hliníkové jednotky, ale vyhnete se důlkové korozi, která by jinak v těchto prostředích vyžadovala častou výměnu.
Těsnící směsi
Nitrilová (NBR) těsnění jsou standardní pro běžný vzduchový provoz při teplotách od -20 °C do 80 °C. Pro vysokoteplotní aplikace v blízkosti pecí nebo svařovacích stanic rozšiřují fluorokarbonová (FKM/Viton) těsnění použitelný rozsah až do cca 150 °C, ale stojí podstatně více. U potravinářských a farmaceutických strojů jsou vyžadovány těsnící směsi vyhovující FDA a měly by být výslovně specifikovány při objednávce, protože standardní těsnění nemusí splňovat požadavky na hygienické zpracování.
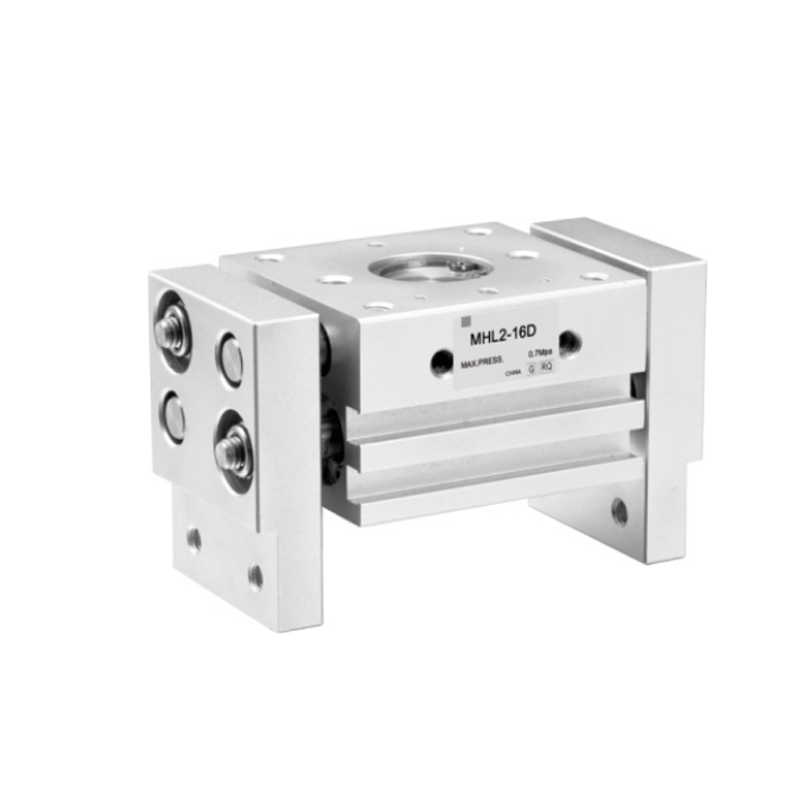
Běžné příznaky selhání a jejich hlavní příčiny
Terénní technici se opakovaně setkávají se stejnou hrstkou poruchových vzorů na válcích pohonů a jejich rychlé rozpoznání šetří značné prostoje.
| Symptom | Pravděpodobná příčina | Nápravné opatření |
|---|---|---|
| Pomalý nebo pomalý zdvih | Poddimenzované potrubí, omezující armatury nebo nízký tlak v potrubí | Zkontrolujte přívodní tlak v otvoru pro válec, průměr hadičky větší velikosti |
| Vzduch uniká z konce tyče | Opotřebené těsnění tyče, často v důsledku bočního zatížení nebo znečištění | Vyměňte sadu těsnění, zkontrolujte rýhování tyče a boční zdroj zatížení |
| Válec se driftuje, když je vzduch vypnutý | Vnitřní obtok těsnění pístu umožňující přenos vzduchu mezi komorami | Vyměňte těsnění pístu, zkontrolujte vrtání, zda není rýhované |
| Hlasitý třesk na konci úderu | Chybějící nebo opotřebované odpružení, nadměrná rychlost | Nastavte jehlový ventil polštáře nebo přidejte regulaci průtoku na výfuku |
| Ohnutá pístnice | Boční zatížení mimo jmenovité limity, nesouosost | Vyměňte za vedený válec nebo opravte mechanické vyrovnání |
Většina předčasných poruch válců má dvě základní příčiny: boční zatížení tyče v důsledku nesprávného upevnění a kontaminovaný přívod vzduchu přenášející vlhkost nebo částice do těsnění. Správně udržovaná jednotka filtr-regulátor-maznice (FRL) před každým pohonem řeší přímo druhou příčinu a rutinní kontroly vyrovnání během preventivní údržby řeší první.
Praktický kontrolní seznam pro specifikaci nového válce ovladače
Při specifikaci nového válce pneumatického pohonu pro konstrukci stroje nebo modernizaci postupujte podle následujících bodů, abyste se vyhnuli nejčastějším chybám ve specifikaci.
- Vypočítejte požadovanou sílu při nejnižším očekávaném tlaku v potrubí, nikoli při jmenovitém tlaku, protože tlak může během špičkového odběru klesnout.
- Zvolte velikost otvoru s bezpečnostní rezervou alespoň 25 % nad vypočítanou minimální potřebou síly.
- Potvrďte, že délka zdvihu odpovídá plnému mechanickému zdvihu a případné vzdálenosti tlumení na každém konci.
- Pokud bude na tyč během zdvihu působit boční zatížení nebo krouticí moment, zvolte vedený válec.
- Přizpůsobte materiál těsnění a materiál těla okolnímu prostředí, včetně teploty, vlhkosti a chemické expozice.
- Určete typ tlumení na základě očekávané rychlosti pístu a hmotnosti zatížení.
- Ujistěte se, že styl montáže odpovídá dráze zatížení, přímočarý versus otočný pohyb.
- Přidejte spotřebu vzduchu nového válce k celkovému požadavku systému a ověřte kapacitu kompresoru.
Dodržením této sekvence v pořadí, spíše než začít od katalogového čísla dílu a pracovat pozpátku, je rozdíl mezi akčním členem, který spolehlivě běží roky, a tím, který se během měsíců po instalaci stane předmětem opakované údržby.