

Balicí linka se zastaví ve 2:40 odpoledne. Tlačný válec na stanici čtyři má rýhu a vedoucí údržby potřebuje před večerní směnou výměnu. Typový štítek je nečitelný, takže jediná spolehlivá informace pochází z posuvného měřítka a metru. Tato scéna se opakuje v každé továrně, která provozuje automatizaci, a proto rozměry pneumatického válce záleží dlouho před sepsáním objednávky. Velikost otvoru rozhoduje o tom, zda akční člen může generovat sílu, kterou stanice potřebuje. Délka zdvihu rozhoduje o tom, zda pohyb dosáhne cílové polohy. Průměr tyče rozhoduje o tom, zda pohon vydrží zatížení bez ohýbání. Vyberte některý nesprávně a stroj oznámí chybu pomalými cykly, utěsněním netěsností nebo ohnutou tyčí. Tato příručka pokrývá kompletní sadu rozměrů použitých při výběru a výměně, včetně norem, tabulek sil, příkladů výpočtů, kroků měření a chyb při montáži, kterým se zkušení inženýři naučí vyhýbat.
Níže uvedený obsah se řídí metrickými konvencemi, které dominují globální automatizaci, používá zpracované příklady na pracovní tlak 6 bar , a zdůrazňuje, kde vás katalogové číslo může uvést v omyl, když porovnáte značky vedle sebe.
Tři dimenze, které vše řídí
Vrtání, zdvih a průměr tyče nejsou jen katalogové položky. Jsou to technická omezení spojená se silou, cestováním a stabilitou. Vrtání je vnitřní průměr trubky válce a vymezuje plochu pístu. Když stlačený vzduch tlačí na tuto oblast, výsledná síla je jí přímo úměrná. Zdvih je maximální vzdálenost, kterou může sestava pístu a tyče ujet z plně zatažené do plně vysunuté. Průměr tyče určuje, jak velké tlakové zatížení může tyč nést před vybočením, zejména při dlouhých zdvihech, a přímo snižuje účinnou plochu pístu při zatahovacím zdvihu.
Jednoduchý příklad ukazuje, jak se tyto tři vzájemně ovlivňují. A Válec o průměru 32 mm při 6 barech vytváří zhruba 482 N teoretické tlačné síly. Přidejte 12mm tyč a zatahovací síla klesne na asi 415 N, protože tyč zabírá část plochy pístu. Pokud má stejný válec zdvih 500 mm a tlačí nepodporované břemeno do strany, musí být tyč dostatečně tlustá nebo musí být vedena zvenčí, aby nedošlo k jejímu ohnutí. Každý další rozměr na výkresu válce – styl montáže, velikost portu, délka polštářku, štěrbiny spínače, celková délka – se nachází za těmito třemi čísly, ale stále kontroluje, zda se válec vejde do obalu stroje a zda se připojí ke stávajícímu vedení vzduchu.
Praktickým pravidlem, které se používá ve většině recenzí designu, je zapsat tři hodnoty do objednávky vrtání x zdvih x průměr tyče , poté je ověřte podle profilu pohybu stroje, dráhy zatížení a montážního držáku. Tento zvyk zachytí většinu neshod před instalací.
Standardní velikosti otvorů a řady ISO
Mezinárodní výrobci válců se řídí metrickým postupem vrtání, který se stal de facto standardem v automatizaci: 8, 10, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 140, 160, 200, 250 a 320 mm . Mezi 8 a 320 mm každý krok zvětší plochu otvoru zhruba o 25 procent, což odpovídá podobnému kroku v dostupné síle. Většinu tohoto rozsahu pokrývají tři rodiny ISO a každá z nich má vývrt jinak.
Válce ISO 6432 používají kulatou hladkou trubku a pokrývají malé otvory od 8 do 25 mm. Jsou to typické "mini" válce používané pro upínání, vkládání kolíků a spínání světla. Válce ISO 15552 používají spojovací tyče nebo těla z extrudovaného profilu a pokrývají otvory o průměru 32 až 320 mm; jsou tahouny obecné automatizace. Kompaktní válce ISO 21287 pokrývají otvory o průměru 20 až 100 mm ve zkráceném těle, čímž se vyměňuje určitá kapacita zdvihu za mnohem menší instalovanou výšku. Pochopení, pro kterou rodinu byl váš stroj postaven, je zásadní, protože vzor otvorů, celková délka a závit tyče se řídí konvencí rodiny.
| Rodina | Rozsah vrtání | Styl těla | Typické použití |
|---|---|---|---|
| ISO 6432 | 8 - 25 mm | Kulatá hladká trubka | Malé přípravky, upínání, vkládání kolíků |
| ISO 15552 | 32 - 320 mm | Spojovací tyč nebo profilová trubka | Obecná automatizace, manipulace s materiálem, tlačení a zvedání |
| ISO 21287 | 20 - 100 mm | Kompaktní extrudovaný profil | Stanice s omezeným prostorem, nástroje, upínání s krátkým zdvihem |
 Standardní válec se spojovací tyčí řady SC pro aplikace ISO 15552 Tento válec spojovací tyče se řídí normou ISO 15552 a nabízí vyměnitelné pozice montáže a portů. K dispozici od 32 do 100 mm s otvory s nastavitelným tlumením a vysokoteplotním těsněním, vyhovuje obecným automatizačním úlohám vyžadujícím spolehlivou sílu. Zobrazit produkt →
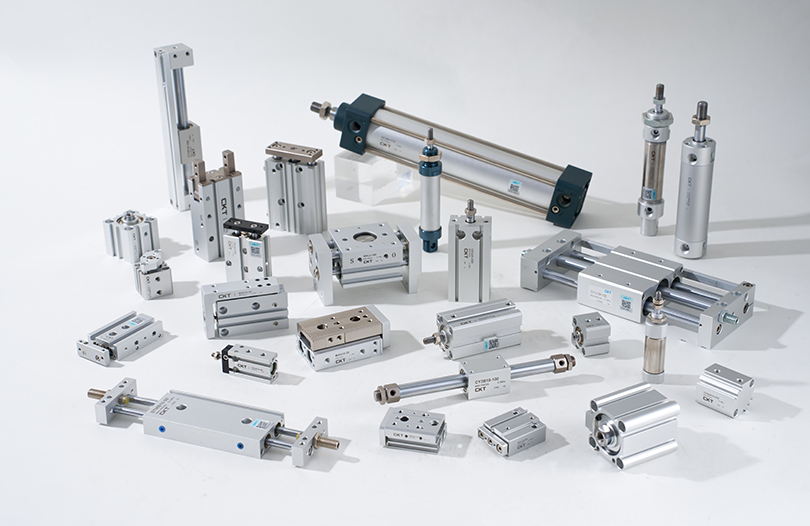
The Válce spojovací tyče řady SC dodržujte obálku ISO 15552, takže montážní vzdálenosti, závity tyčí a pozice portů jsou v souladu s ostatními výrobci používajícími stejný standard. Pokud potřebujete porovnat kompletní specifikace napříč velikostmi vrtání, Řada vzduchových válců CKT uvádí konstrukční výkresy a montážní rozměry pro každou sérii v tomto postupu.
Dimenzování vrtání: Pracujte zpět od zátěže
Výchozím bodem pro výběr otvoru je vždy zatížení. Řídící rovnice je F = P x A , kde F je požadovaná síla, P je pracovní tlak a A je plocha pístu. V metrických jednotkách, jestliže P je v N/cm² a A je v cm², síla vychází v newtonech. Při 6 barech je tlak zhruba 60 N/cm² (0,6 MPa). Vrtání 50 mm má plochu pístu 19,63 cm², takže teoretická tlačná síla je 19,63 x 60, neboli asi 1178 N.
Typický příklad: vychystávací jednotka musí tlačit a 500 N zatížení horizontálně s tlakem v potrubí 6 barů. Minimální plocha je 500 děleno 60, což se rovná 8,33 cm². Vrtání 32 mm poskytuje 8,04 cm², což je mírně pod touto hodnotou. Po přidání obvyklé bezpečnostní rezervy 25 až 50 procent pro tření těsnění, poklesy tlaku a akcelerační síly je správnou volbou následující standardní vrtání: 40 mm s plochou pístu 12,57 cm². To dává 754 N teoretické síly a zhruba 565 N využitelné síly při 75% účinnosti, což ponechává pohodlnou rezervu nad požadavkem 500 N.
| Vrtání (mm) | Plocha pístu (cm²) | Síla při 6 barech (N) | Doporučené pracovní zatížení (N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60–90 |
| 20 | 3.14 | 188 | 95–140 |
| 25 | 4.91 | 295 | 150–220 |
| 32 | 8.04 | 482 | 240–360 |
| 40 | 12.57 | 754 | 375–565 |
| 50 | 19.63 | 1178 | 590–885 |
| 63 | 31.17 | 1870 | 935–1400 |
| 80 | 50.27 | 3016 | 1510–2260 |
| 100 | 78.54 | 4712 | 2360–3530 |
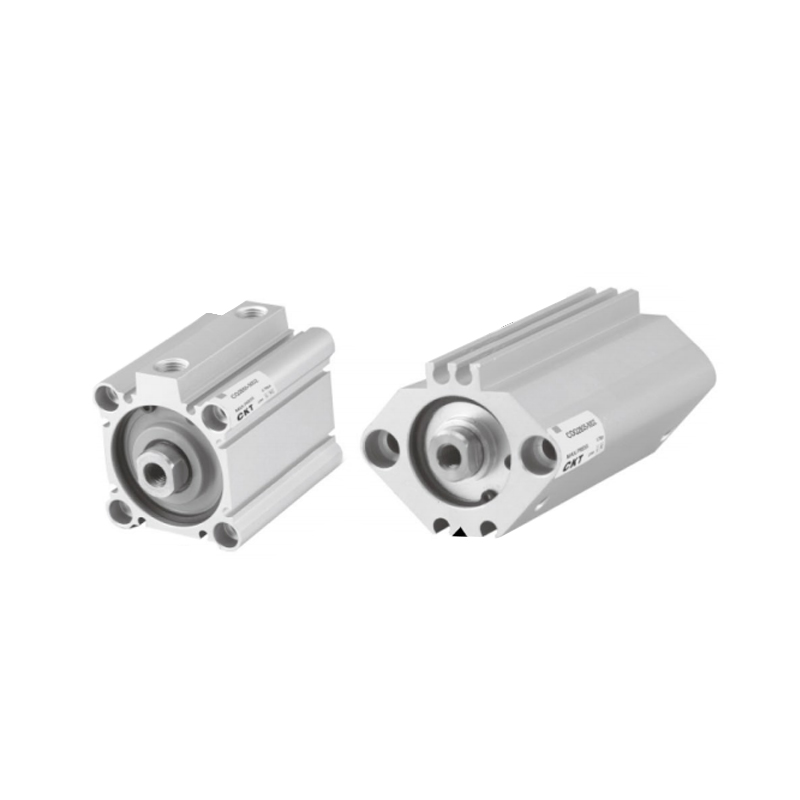 Kompaktní tenký válec řady CQ2 se zapuštěným magnetickým spínačem Tenkoprofilový válec, který šetří vertikální prostor při zachování stejné vrtací síly. Jeho zapuštěný magnetický spínač zabraňuje poškození a je odolný vůči vodě, chladicí kapalině a silným magnetickým polím, takže je praktický pro těsná nebo drsná prostředí. Zobrazit produkt →
U strojů, kde je svislý prostor úzký, kompaktní tenký válec, jako je řada CQ2, používá stejnou velikost otvoru, ale mnohem kratší tělo, což mění rozsah zdvihu a možnosti tlumení. Výpočet síly zůstává stejný, protože se vrtání nezměnilo; změní se pouze nainstalovaná obálka a maximální dostupný zdvih. Před výběrem kompaktního těla před standardním tělem vždy ověřte tyto limity.
Délka zdvihu: True Travel Plus Clearance
Zdvih není jen vzdálenost, kterou stroj potřebuje k pohybu. Je to vzdálenost mezi pevnými zarážkami na obou koncích pohybu. Pokud musí tlačník dosáhnout 300 mm za přední montážní plochu, ale samotný nosič nákladu vyžaduje 20 mm vůle v zatažené poloze a dalších 15 mm ve vysunuté poloze, musí být zdvih válce alespoň 335 mm. Mnoho výměn v terénu selhalo, protože zdvih byl zvolen ze specifikace jmenovitého zdvihu bez zahrnutí vůlí na konci zdvihu, montážního prostoru tlumiče nebo tloušťky upevňovací desky.
Dlouhé tahy představují samostatnou sadu omezení. Zdvih 250 mm je pro většinu vývrtů jednoduchý. Zdvih 1000 mm se stejným vrtáním vyžaduje větší prut, delší tlumicí zónu a téměř vždy vnější vedení, které zabrání prověšení prutu vlastní vahou a zatížením. Standardní válce uvádějí maximální zdvih pro každou kombinaci vrtání a tyče; překročení této hodnoty si obvykle vynutí zakázkovou konstrukci nebo nadměrnou variantu prutu. Pokud konstrukce vyžaduje zdvih větší než osmi až desetinásobek průměru tyče, naplánujte raději podpůrné ložisko, lineární vedení nebo posuvný stůl než holou tyč.
- Koncové odpružení: nastavitelné polštáře vyžadují 15 až 30 mm zdvihu, než zapadne těsnění polštáře; bez té rezervy píst bouchne do koncovky v plné rychlosti.
- Magnetické spínače: píst musí zcela projít zónou snímání spínače; příliš krátký zdvih nezanechá pro PLC žádný spolehlivý signál prodlevy.
- Vůle spojky: pokud se použije spojka s plovoucí tyčí, potřebuje axiální vůli na jedné straně; zapomínání na to je běžnou příčinou stížností „bez mrtvice“ u nových instalací.
- Předimenzované zdvihy: přidání 50 mm zdvihu navíc pro získání flexibility zvyšuje spotřebu vzduchu, zvyšuje ohybový moment na tyči a prodlužuje dobu cyklu díky delší vzdálenosti.
Průměr tyče: Kde se čísla Push a Pull liší
Průměr tyče ovlivňuje dvě různé věci: sílu zatahování a odolnost proti vzpěru. Při prodlouženém zdvihu vidí celá plocha pístu pracovní tlak. Při zatahovacím zdvihu je plocha pístu zmenšena o průřez tyče, takže dostupná síla je vždy nižší. Pro vrtání 40 mm s 16 mm tyčí je tlačná síla 754 N a zatahovací síla je přibližně 634 N při 6 barech. Tlustší tyč zlepšuje stabilitu, ale stojí větší zatahovací sílu. Tenčí tyč udržuje zatahovací sílu vysokou, ale omezuje kompresní nosnost při dlouhých zdvihech.
Vztah vzpěru stojí za to si zapamatovat, protože vysvětluje většinu selhání tyče. Eulerův vzorec pro vzpěr ukazuje, že kritické zatížení se mění s čtvrtá mocnina průměru tyče . Zmenšením průměru tyče na polovinu se sníží přijatelné tlakové zatížení na jednu šestnáctinu původní hodnoty. Zdvih 1000 mm s tyčí o průměru 16 mm, která zvládá tlak 1200 N, může selhat, pokud je tyč vyměněna za tyč o průměru 10 mm bez přidání externího vedení. U vertikálních lisovacích aplikací vždy zkontrolujte průměr tyče proti zdvihu a směru zatížení; Dokonale rozumný výběr vývrtu je často znehodnocen tyčí, která je příliš štíhlá pro zdvih.
Kvalita povrchu tyče také patří do rozhovoru o rozměrech. Tyč, která má jmenovitou velikost, ale má škrábance, zářezy nebo chromové opotřebení, rychle prosakuje těsněním tyče. Při měření použitého válce před výměnou změřte tyč ve dvou směrech a porovnejte naměřené hodnoty; oválné opotřebení větší než 0,05 mm je spolehlivým znakem toho, že tyč a těsnění fungovaly při nadměrném bočním zatížení.
Montážní rozměry: Přizpůsobte se obálce, ne pouze otvoru
Dva válce se stejným vrtáním a zdvihem mohou mít zcela odlišné instalované rozměry kvůli stylu montáže. ISO 15552 definuje nejběžnější možnosti montáže: přední příruba, zadní příruba, zadní vidlice, zadní patka, patka a čep. Každý styl montáže mění celkovou délku, rozmístění šroubů a prostor potřebný kolem válce pro pohyb nebo přístup.
| Montážní kód | Typ montáže | Rozměrový efekt | Kdy použít |
|---|---|---|---|
| MS1 | Zadní vidlice | Přidá délku vidlice za čepici; vyžaduje houpací vůli | Otočné nebo oscilační dráhy zatížení |
| MP2 | Držák na nohy | Snižuje montážní plochu pod středovou čáru; stabilní základna | Horizontální posuvy s konzolami s pevnou výškou |
| MF1 | Přední příruba | Příruba na čelní desce; podpírá nosný konec | Tahová zatížení, vertikální montáž, kompaktní pevné držáky |
| MT4 | Trunnion | Přidá čepy na hlavni; vyžaduje vůli kolem těla | Vyklápěcí, naklápěcí a rotační pohyb |
Při výměně napříč značkami není číslo modelu nikdy dost. Vyžádejte si rozměrový výkres pro přesný způsob montáže, poté porovnejte celkovou délku, vzdálenost otvorů pro šrouby, velikost závitu tyče a polohu portu. Válec s vnitřním průměrem 40 mm od jednoho výrobce může být o 12 mm delší než od jiného výrobce se stejnou jmenovitou velikostí, což je více než dostačující pro kolizi s ochranným krytem, držákem senzoru nebo další stanicí. Toto je nejčastější rozměrová neshoda zjištěná během projektů modernizace.
Velikosti portů a poptávka po vzduchu: Dimenzování celého řetězce
Velikost otvoru válce je rozhraním mezi pohonem a ventilem a sleduje rozsah vrtání v předvídatelném vzoru. Malé díry používají závity M5 nebo G1/8, střední díry používají G1/4 a velké díry používají G3/8 nebo G1/2. Volba příliš malého portu omezuje průtok a zpomaluje cyklus; výběr příliš velkého portu zvyšuje náklady a činí armatury objemnými, aniž by se zvýšil výkon.
| Rozsah vrtání (mm) | Typické vlákno portu | Doporučený vnější průměr hadičky | Doporučená velikost ventilu |
|---|---|---|---|
| 8-16 | M5 nebo G1/8 | 4 - 6 mm | Přímočinný ventil |
| 20–25 | G1/8 | 6 - 8 mm | Pilotem ovládaný ventil |
| 32 - 40 | G1/4 | 8 - 10 mm | 5/2 nebo 5/3 ventil |
| 50-63 | G1/4 nebo G3/8 | 10 - 12 mm | 5/2 ventil s rychlým výfukem |
| 80–100 | G3/8 nebo G1/2 | 12 - 16 mm | Velkokapacitní 5/2 ventil |
Spotřeba vzduchu je další výpočet související s rozměry, který zabraňuje poddimenzovaným kompresorům a poklesu tlaku. Objem volného vzduchu na jeden zdvih je přibližně plocha pístu vynásobená zdvihem vynásobená kompresním poměrem pracovního tlaku. Pro a Vrtání 63 mm se zdvihem 200 mm při 6 barech , výsuv spotřebuje cca 4,3 litru volného vzduchu a zatahovací cca 4,1 litru. Při 20 dvojitých cyklech za minutu, to je zhruba 170 litrů za minutu požadavku na volný vzduch samotným válcem, před připočtením spotřeby pilotního ventilu a úniku. Bližší pohled na to, jak vnitřky válců převádějí tlak vzduchu na praktický pohyb, pomáhá při interpretaci těchto čísel ve skutečném obvodu a vysvětlení přesahuje rozměrový list.
Montáž regulačního ventilu rychlosti přímo na otvory válců je běžnou praxí, ale průtok výfukových plynů touto armaturou omezuje maximální rychlost pístu. Pokud je dimenzovaná rychlost tyče kritická pro dobu cyklu, zkontrolujte společně průtok armatury a ventilu; samotný válec je zřídka omezením.
Měření nainstalovaného válce, když je štítek pryč
Výměna často začíná opotřebovaným válcem, jehož štítek modelu je potřísněný olejem nebo poškrábaný tak, že jej nelze přečíst. V takové situaci musí být sada dimenzí obnovena ze samotného hardwaru. Níže uvedená sekvence poskytuje spolehlivé výsledky na většině standardních válců.
- Změřte zdvih od tyče. Roztáhněte válec a změřte odkrytou délku tyče od čela ložiska tyče ke konci tyče. Stáhněte jej a znovu změřte. Rozdíl mezi těmito dvěma údaji je zdvih. Tato metoda je s přesností asi 0,5 mm, když je konec tyče čistý.
- Určete vrt z vnějšího průměru trubky. U kulatých válců je vnější průměr trubky typicky otvor plus 3 až 6 mm tloušťky stěny. Změřte vnější průměr ve dvou směrech a poté jej porovnejte s tabulkou rozměrů výrobce pro podezřelou sérii. U válců spojovacích tyčí je vzdálenost mezi spojovacími tyčemi spolehlivějším identifikátorem vrtání než vnější průměr trubky.
- Změřte průměr tyče posuvným měřítkem. Proveďte měření ve dvou kolmých směrech a ve dvou vzdálenostech od konce tyče. Menší údaj je efektivní velikost tyče; rozdíly větší než 0,05 mm značí opotřebení.
- Poznamenejte si montážní rozměry. Změřte vzdálenost mezi montážními otvory, průměr otvoru, tloušťku příruby, vzdálenost od osy tyče k montážnímu povrchu a celkovou délku se zataženou tyčí.
- Identifikujte vlákna portu. Použijte měřidlo stoupání závitu nebo zkušební šroubení. Běžnými kandidáty jsou M5, G1/8, G1/4, G3/8 a G1/2. Nikdy šroubování nenásilně; poškozený port změní jednoduchou výměnu na výměnu těla válce.
- Před objednáním dílu objednejte výkres. Porovnejte své naměřené hodnoty s rozměrovým listem výrobce pro kandidátský model. Vrtání, zdvih, tyč a styl montáže musí odpovídat; jediná neshoda stačí k zastavení instalace.
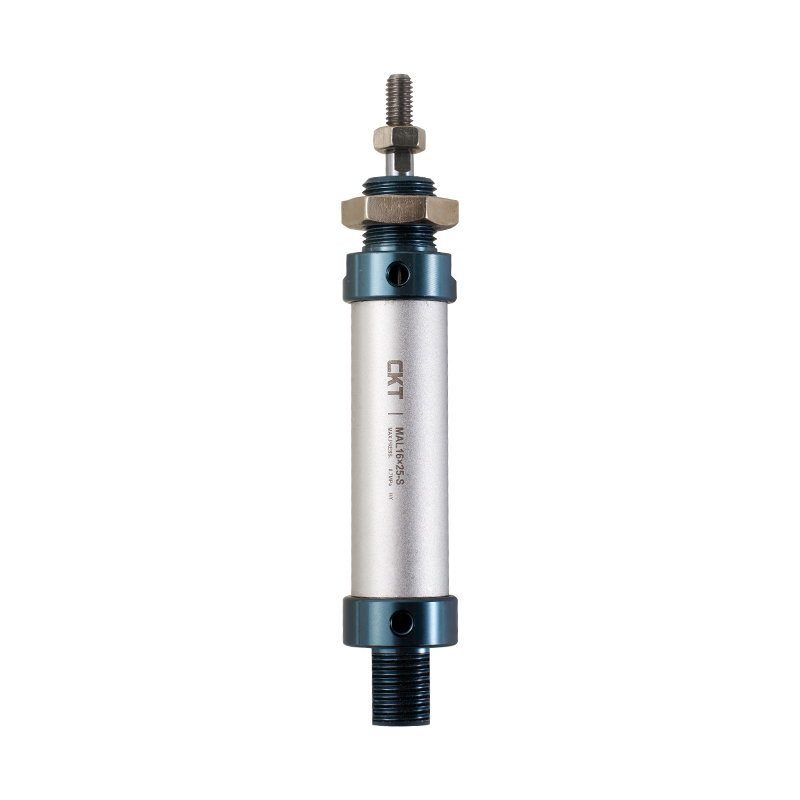 Mini válec z hliníkové slitiny řady MAL pro běžné potřeby výměny Lehký hliníkový válec s kulatou trubkou se závitovými koncovými kryty a samomaznými ložisky. Je k dispozici s otvory 20 až 40 mm a je to typický miniaturní válec používaný v balicích a manipulačních zařízeních, ideální pro výměny založené na měření v terénu. Zobrazit produkt →
Pro údržbové výměny v sortimentu malých průměrů je mini válec z hliníkové slitiny řady MAL jedním z nejběžnějších rámů, které se nacházejí v balicích a manipulačních zařízeních. Jeho tělo od plochého k plochému rozměru, závit portu a závit tyče sledují pravidelný vzor, který usnadňuje měření v terénu, když je značka původního modelu pryč.
Rozměrové chyby, které se projeví až po instalaci
Některé chyby rozměrů jsou na papíře neviditelné a na stroji zřejmé. Níže uvedený seznam shromažďuje ty nejběžnější, s nimiž se lze setkat při uvádění do provozu a při rekonstrukci.
- Poddimenzovaný vrt s teoretickým přebytkem. Vrtání 25 mm při 6 barech poskytuje teoreticky 295 N. Pokud je skutečná poptávka 280 N se starými těsněními, poklesem tlaku o 15 procent a rychle se zrychlující hmotou, válec se zastaví, když rychlost výroby stoupne. Zkušené týmy navrhují minimálně o 30 procent rezervy použitelné síly nad nominální zátěží.
- Předimenzovaný vývrt se skrytými náklady. Vrtání 100 mm spotřebuje na stejný zdvih zhruba čtyřnásobek vzduchu než vrtání 50 mm. Větší válec také potřebuje větší porty, těžší držáky a delší dobu tlumení. Větší není bezpečnější; jen je dražší na provoz.
- Zvolený zdvih bez koncové vůle. Válec, který se pohybuje přesně na jmenovitý zdvih, narazí plnou rychlostí na rám stroje nebo se produkt zastaví. Vždy přidejte vůli na obou koncích a přidejte dráhu tlumení, pokud rychlost překročí 500 mm/s.
- Metrické a imperiální rozměry smíšené. Vrtání 1/2 palce je 12,7 mm, nikoli 12 mm nebo 16 mm. Tyče o průměru 6 mm oproti 1/4 palce (6,35 mm) vypadají na pohled identicky, ale jinak selžou při zatížení. Vždy měřte v jednom systému a převádějte explicitně.
- Ignorování zatahovací síly. Válec, který tlačí zátěž 600 N vertikálně, se může často vysunout, ale nemusí zasunout stejné zatížení, pokud je tyč tlustá a účinná zatahovací plocha je malá. Zkontrolujte směr tahu podle skutečného průměru tyče, nikoli pouze podle vrtání.
- Nekontroluje se poloha drážky spínače. Poloha pístu, při které se magnetický spínač spustí, závisí na vzdálenosti mezi drážkou spínače a koncovými kryty. Válec se stejným vrtáním, ale jiným profilem těla může posunout spouštěcí bod spínače o několik milimetrů, což stačí k přerušení časování.
Často kladené otázky
Co znamená 32 x 100 na štítku pneumatického válce?
To znamená Vrtání 32 mm a zdvih 100 mm . Toto je nejčastější způsob, jak výrobci shrnují dva primární rozměry na typovém štítku. Průměr tyče je obvykle uveden samostatně nebo je součástí kódu modelu.
Jakou sílu může vyvinout válec o průměru 50 mm při tlaku 6 barů?
Teoretická tlačná síla je přibližně 1178 N . V praxi tření těsnění a ztráty tlaku v potrubí snižují použitelnou sílu na zhruba 600 až 900 N v závislosti na rychlosti, velikosti fitinku a stavu mazání.
Mění průměr tyče tlačnou sílu?
Ne. Přítlačná síla se vypočítá z celé plochy pístu. Průměr tyče pouze snižuje účinnou plochu na stáhnout zdvih , což snižuje tažnou sílu.
Mohu vyměnit válec ISO 15552 za kompaktní válec ISO 21287 se stejným vrtáním a zdvihem?
Pouze pokud jsou kompatibilní montážní schéma, celková délka, pozice portů a závit tyče. Kompaktní tělo je mnohem kratší, ale rozteč otvorů a možnosti odpružení se liší. Před objednáním vždy porovnejte rozměrové výkresy.
Co se stane, když zvolím zdvih delší, než je požadováno?
Válec bude stále fungovat, ale spotřebuje více vzduchu, prodlouží dobu cyklu, zvýší ohybový moment na tyči a zabere více místa stroje. Dlouhé zdvihy také zvyšují riziko vybočení, když náklad není podepřen.
Jak zjistím velikost portu na cylindru, který je stále nainstalován?
Změřte závit pomocí měřidla stoupání závitu nebo vyzkoušejte známé zkušební šroubení. Nejběžnější pneumatické porty jsou M5, G1/8, G1/4, G3/8 a G1/2. Správná identifikace závitu zabrání poškození hrdla válce během instalace armatury.
Jaký je maximální zdvih pro danou velikost otvoru?
Každý výrobce zveřejňuje maximální hodnoty zdvihu pro každou kombinaci vrtání a tyče. Nad těmito hodnotami se limitujícími faktory stávají odolnost tyče ve vzpěru a stabilita těla. Pro dlouhé zdvihy je povinná větší tyč nebo externí lineární vedení.
Klíčové věci, než si objednáte
Výběr pneumatického válce podle rozměrů je systematické cvičení. Začněte s potřebou síly a dostupným tlakem pro upevnění otvoru. Převeďte dráhu pohybu stroje na číslo zdvihu, které zahrnuje vůle a odpružení. Ověřte průměr tyče jak proti síle zatahování, tak proti riziku vybočení. Poté zkontrolujte styl montáže, velikost portu a celkovou délku podle fyzického obalu. Těchto pět kontrol pokrývá více než 90 procent rozměrových problémů, které způsobují selhání pole.
Uschovejte rozměrový výkres od výrobce jako konečného orgánu. Rozdíly mezi jednotlivými značkami jsou skutečné a milimetrový rozdíl v montážním držáku stačí ke zpoždění restartu výroby. Čas strávený dvojnásobným měřením na starém válci je vždy kratší než prostoj způsobený nesprávnou výměnou.