

Barel pneumatického válce je místem, kde skutečně žije kvalita válce
Pokud si o sudech pneumatických válců pamatujete pouze jednu věc, toto si ponechte: hlaveň definuje jmenovitý tlak, plynulost pohybu a životnost vzduchového válce. Píst v něm klouže, těsnění se pohybují proti jeho vnitřní stěně a každý zátěžový cyklus zdůrazňuje jeho strukturální tuhost. Hlaveň se špatnou kulatostí, hrubým broušeným povrchem nebo špatnou tloušťkou stěny vytváří úniky vzduchu, kolísání rychlosti a předčasné opotřebení těsnění dlouho předtím, než zbytek válce vykazuje viditelné poškození.
Pro většinu průmyslových aplikací je hliníková hlaveň pneumatického válce s eloxovaným nebo přesně upraveným vývrtem nejlepším vyvážením hmotnosti, odolnosti proti korozi, nákladů a obrobitelnosti. Pro prostředí s vysokou teplotou, mytí nebo styk s potravinami je bezpečnější volbou trubka pneumatického válce z nerezové oceli. Materiál a vnitřní úprava jsou důležitější než značka válce nebo barva eloxu.
Sečteno a podtrženo: když hodnotíte hlaveň pneumatického válce, nedívejte se nejprve na vnější profil. Podívejte se na toleranci otvoru, drsnost povrchu, přímost a výrobní proces za vnitřním povrchem. Tyto parametry určují, jak se válec chová při zatížení a kolik cyklů přežije.
Co vlastně dělá válec uvnitř vzduchového válce
Vývrt pneumatického válce je hlavním tělesem a tlakovou nádobou válce. Ukrývá píst a udržuje stlačený vzduch uvnitř pracovní komory. Pokud porozumíte pěti níže uvedeným rolím, pochopíte, proč kvalita hlavně ovlivňuje celý pohon.
- Tlaková kontejnment. Stěna hlavně musí odolávat vnitřnímu pneumatickému tlaku bez nadměrné radiální expanze. Válce pracující při tlaku 1 MPa potřebují silnější nebo pevnější hlaveň než válce pracující při tlaku 0,3 MPa.
- Vedení pístu. Vnitřní průměr hlavně vede sestavu pístu a pístnice. Pokud je vrtání oválné, píst se během pohybu naklání a vytváří nerovnoměrný kontakt těsnění.
- Těsnící partner. Těsnění pístu klouže proti vnitřní stěně hlavně. Hladký, konzistentní povrch je nezbytný pro nízké tření, stabilní rychlost a dlouhou životnost těsnění.
- Odvod tepla. Hliníkové sudy odvádějí teplo z kompresní komory rychleji než ocel, což pomáhá stabilizovat teplotu během rychlého cyklování.
- Konstrukční spojení. U válců s spojovací tyčí je hlaveň stlačena mezi koncovými uzávěry čtyřmi nebo více šrouby. Po aplikaci axiální upínací síly si hlaveň musí zachovat svou geometrii.
Hlaveň také určuje, jak snadno lze válec opravit. Poškozené těsnění lze vyměnit, ale poškozený hlaveň obvykle znamená, že celý válec musí být sešrotován. To je důvod, proč výrobci, kteří kontrolují proces dokončování sudů, jako je např výrobci pneumatických válců, kteří se zaměřují na kvalitu vnitřního válce , mají tendenci poskytovat konzistentnější akční členy po dlouhou dobu výroby.
Srovnávané materiály hlavně: hliník, ocel a nerezová ocel
Většina sudů pneumatických válců je vyrobena z hliníkových slitin řady 6xxx, protože se dobře vytlačují a lze je eloxovat. Ocelové hlavně se objevují v těžkých válcích se spojovací tyčí, kde záleží na odolnosti proti nárazu a pevnosti při vysokém tlaku. Nerezové sudy jsou vyhrazeny pro korozivní prostředí. Níže uvedená tabulka shrnuje praktické rozdíly pro kupující a konstruktéry.
| Materiál | Typická úprava | Nejlepší případ použití | Pozor na |
|---|---|---|---|
| Hliník 6063 / 6061 | Honovaný nebo válečkově leštěný otvor, eloxovaný vnější povrch | Standardní automatizační válce, kompaktní a mini válce | Nízká odolnost vůči agresivním chemikáliím a silným nárazům |
| Uhlíková ocel | Broušené, uvnitř někdy tvrdě chromované | Těžké táhlové válce, vysokotlaké vedení | Těžší, vyžaduje ochranu proti korozi |
| Nerezová ocel 304/316 | Honovaný nebo leštěný vývrt | Potravinářské, farmaceutické, mycí, námořní aplikace | Vyšší cena a nižší tepelná vodivost |
Hloubka eloxování je praktická specifikace ke kontrole. Typická anodizace kyselinou sírovou na hliníkových válcových sudech je asi 8 až 15 mikronů; tvrdá anodizace může dosáhnout 25 až 50 mikronů. U kluzných aplikací zlepšuje tvrdá anodizace odolnost proti opotřebení, ale vrtání je často dokončeno před nebo po povlakování, v závislosti na požadované konečné toleranci.
Běžné průřezy hlavně pro pneumatický válec
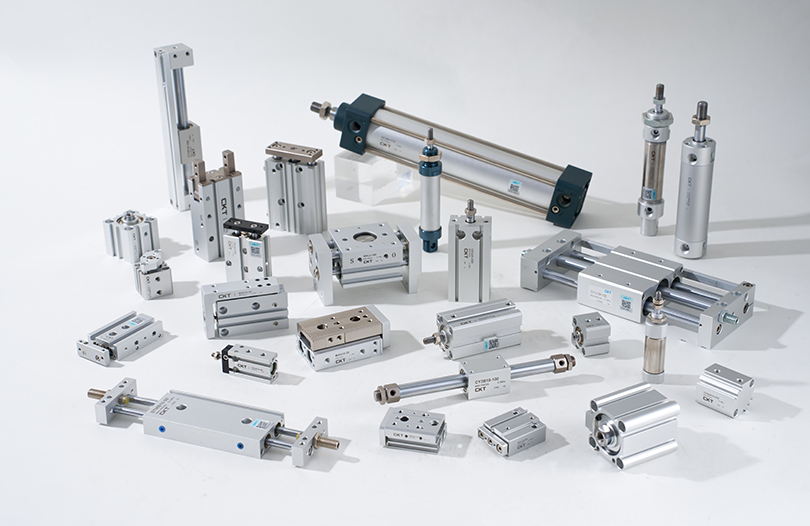
Tvary profilu sudu sledují geometrii válce, ke které patří. V průmyslových katalozích uvidíte čtyři rodiny profilů: kulaté, čtvercové, kompaktní a vedené nebo víceosé profily. Každý z nich existuje z jiného montážního nebo prostorového důvodu.
Kulaté táhlové hlavně
Klasická kulatá hlaveň se nachází v Válce spojovací tyče řady SC . Čtyři spojovací tyče upínají hlaveň mezi dvě koncovky, takže hlaveň samotná nepotřebuje přírubu. Tato konstrukce se snadno udržuje, protože hlaveň lze vyměnit samostatně. Je to také nejběžnější konfigurace pro velikosti otvorů od 32 mm do 320 mm. Pokud potřebujete standardní, globálně vyměnitelný válec, hledejte SC pneumatické válce se spojovací tyčí s hliníkovou hlavní a přesně opracovaným vývrtem.
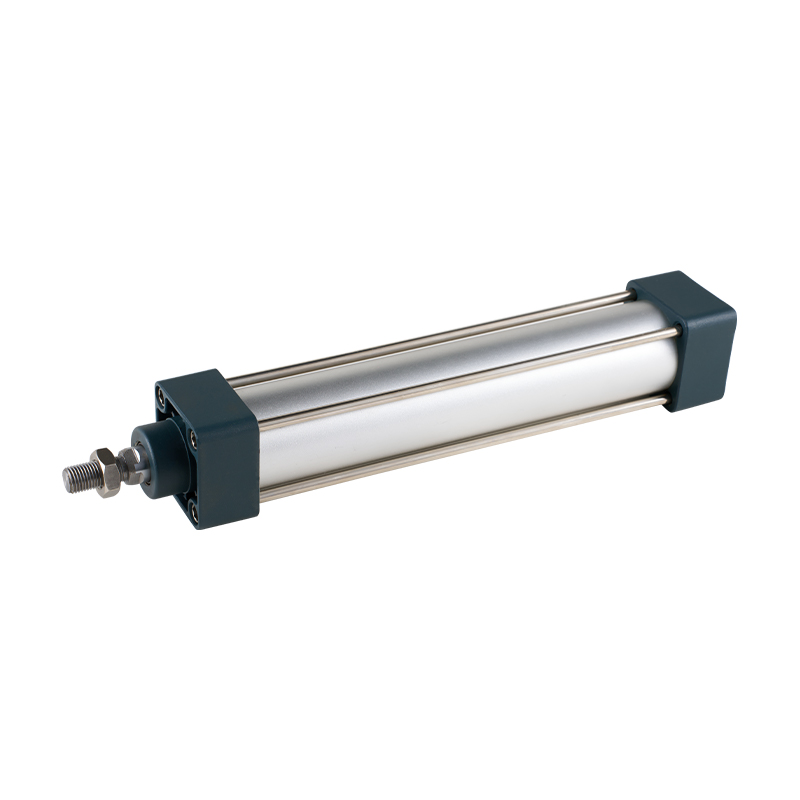 Dodavatelé standardních válců řady SC (typ spojovací tyče), továrna OEM/ODM - Zhejiang CKT Pneumatic je čínský velkoobchodní dodavatel standardních válců řady SC (typ spojovací tyče) a továrna OEM / ODM, 1. Těsnění pístu přijímá ... Zobrazit produkt →
Čtvercové a obdélníkové sudy
Čtvercové nebo obdélníkové hliníkové profily jsou typické pro válce bez pístnice a některé válce bez táhel. Čtvercový vnější tvar usnadňuje montáž senzorů, vodicích lišt nebo držáků přímo na hlaveň. Vnitřní vývrt zůstává kulatý, ale vnější geometrie je protlačena štěrbinami a drážkami pro příslušenství.
Profily Compact a Mickey Mouse
Kompaktní válcové sudy, často nazývané Profily Mickey Mouse protože dva laloky s kulatým vývrtem se objevují vedle sebe ve verzi se dvěma tyčemi, jsou navrženy pro automatizaci s krátkým zdvihem a omezeným prostorem. Populární rodiny CQ2 a SDA používají tento typ vytlačování hliníku. Tyto válce ušetří až 40 procent montážní délky ve srovnání se standardním válcem se stejným vrtáním. Pro kompaktní pohon s lehkou hliníkovou hlavní, recenze Kompaktní pneumatické válce řady CQ2 .
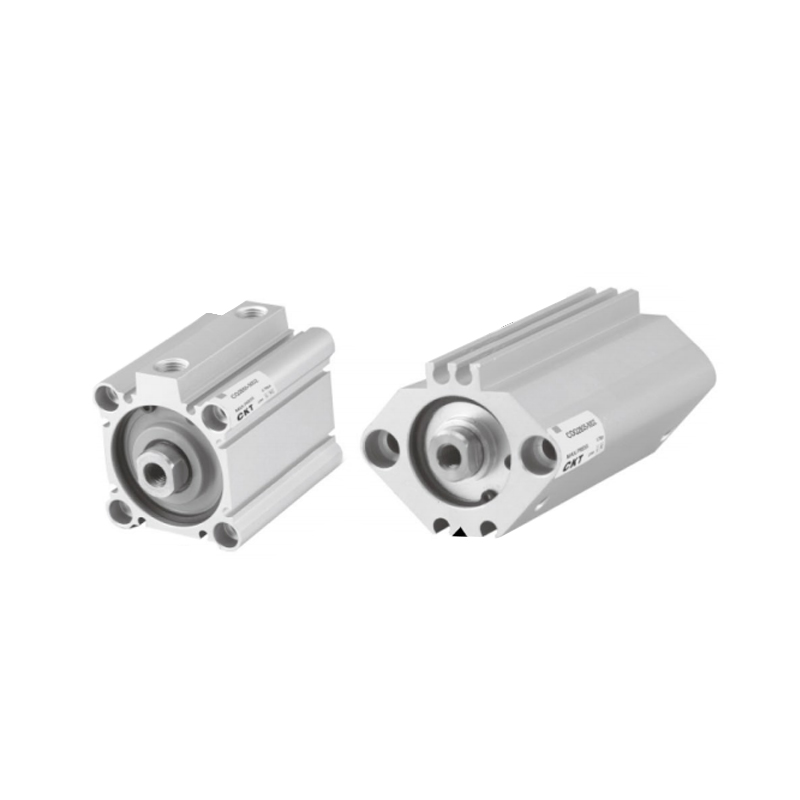 Dodavatelé tenkých válců řady CQ2, továrna OEM/ODM - Zhejiang CKT Pneumatic Co. CKT Pneumatic je čínský velkoobchodní dodavatel tenkých válců řady CQ2 a továrna OEM/ODM, 1. Magnetický spínač nevyčnívá: předchozí... Zobrazit produkt →
Miniaturní a vedené sudové profily
Miniaturní válce používají malé kulaté hliníkové nebo nerezové válce o průměru 6 mm až 25 mm. Vedené válce kombinují hlaveň s lineárními vodícími hřídeli a profil hlavně může mít integrované kanály vodicí tyče. Pro kompaktní automatizaci, manipulaci s potravinami a lehké montážní nástroje, Mini válce z hliníkové slitiny řady MAL jsou typickým příkladem lehkého mini aktuátoru s kulatou hlavní.
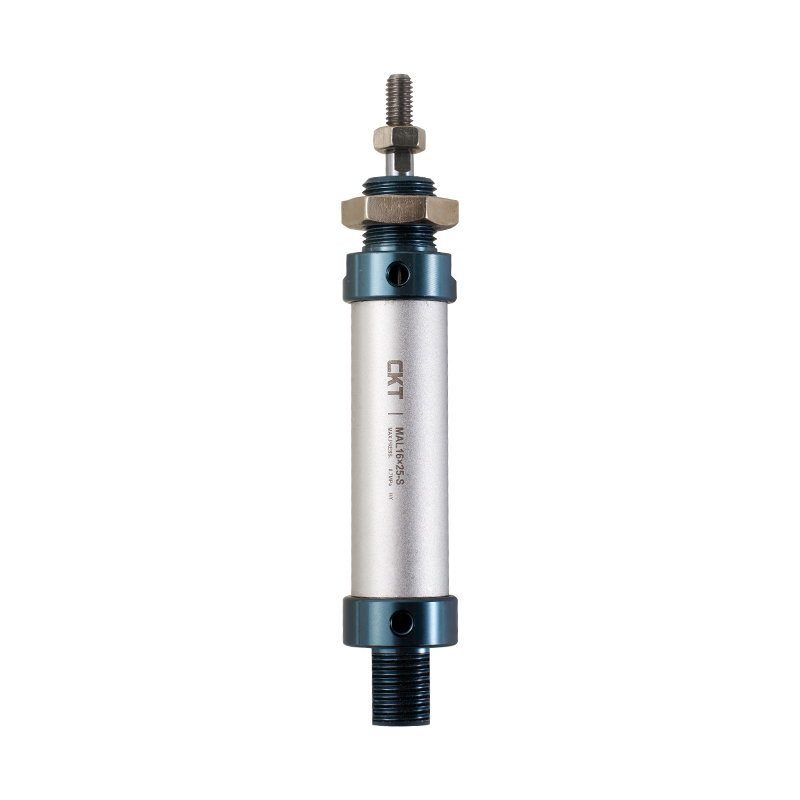 Dodavatelé miniválců z hliníkové slitiny řady MAL, továrna OEM/ODM - Zhejiang CK CKT Pneumatic je Čína velkoobchodní dodavatelé miniválců z hliníkové slitiny řady MAL a továrna OEM / ODM, 1. Implementujte stanovy společnosti... Zobrazit produkt →
Jak se vyrábí hlaveň pneumatického válce
Výrobní postup pro hliníkovou hlaveň pneumatického válce se liší od ocelové hlavně a o kvalitě vývrtu rozhodují dokončovací kroky.
- Vytlačování hliníku. Zahřátý hliníkový blok se protlačí matricí, aby se vytvořil profil hlavně. Z tohoto stupně vycházejí kulaté a kompaktní profily s hrubým vnitřním povrchem.
- Řezání a rovnání. Extrudované trubky jsou nařezány na délku a přímost je korigována, protože proces vytlačování může způsobit mírné ohýbání.
- Hrubé vyvrtávání nebo vystružování. Vnitřní průměr se otevře, aby se přiblížil konečné velikosti a odstranil se stopy po vytlačení.
- Přesné dokončení. Vývrt je buď honován brusnými kameny nebo leštěn válečkem pomocí hladkého válcovacího nástroje. Honování odstraňuje materiál, zatímco leštění válečkem stlačuje povrch. Obě metody zlepšují zaoblení a snižují drsnost povrchu na požadovaný rozsah.
- Povrchová úprava. Hliníkové sudy jsou eloxovány, aby chránily vnější povrch; některé hlavně mají také povlak na vývrtu, aby se snížilo tření a opotřebení.
- Závěrečná kontrola. Před odesláním na montážní linku válce je hlaveň zkontrolována na vnitřní průměr, kulatost, přímost a povrchovou úpravu.
Ocelové a nerezové sudy jdou podobnou cestou, ale výchozím bodem je obvykle tažená bezešvá trubka namísto extrudovaného profilu. Trubka je broušena na konečnou velikost a některé vysoce odolné hlavně mají vývrt potažený tvrdým chromováním, aby se zlepšila odolnost proti opotřebení.
Zde záleží na vnitropodnikové kontrole obrábění. Společnost Zhejiang CKT Pneumatic Co., Ltd. uvádí, že její sklad polotovarů obsahuje více než 20 000 typů komponentů a že více než 90 procent těchto dílů se vyrábí a zpracovává interně. Tato úroveň vertikální integrace dává společnosti přímou kontrolu nad obráběním sudů a kvalitou povrchu, spíše než se spoléhat na externího dodavatele trubek pro každou šarži.
Klíčové tolerance a specifikace povrchu pro hlaveň pneumatického válce
Výkres hlavně pneumatického válce obvykle uvádí čtyři nebo pět kritických parametrů. Měli byste požádat svého dodavatele o skutečné zprávy o měření, místo abyste akceptovali obecné tvrzení o kvalitě.
| Parametr | Typická průmyslová hodnota | Proč na tom záleží |
|---|---|---|
| Tolerance vnitřního průměru | ISO H7 pro přesnost, H8 pro standard | Řídí kompresi těsnění a vedení pístu |
| Drsnost povrchu (vnitřní otvor) | Ra 0,2 až 0,8 mikronů | Nižší drsnost znamená menší tření a delší životnost těsnění |
| Kulatost | V rozmezí 0,02 až 0,05 mm u přesných trubek | Ovalita způsobuje nerovnoměrné opotřebení a kolísavou rychlost pístu |
| Přímost | Asi 0,1 mm na metr u standardních jakostí | Zabraňuje bočnímu zatížení pístnice a vnitřnímu kontaktu |
| Rovnoměrnost tloušťky stěny | Udržuje jednotný po celé délce | Podporuje stejnou upínací sílu a odolnost vůči tlaku |
Jednoduchou kontrolou na dílně je změřit vývrt pomocí měřiče vývrtu ve třech polohách podél délky hlavně a ve dvou úhlech na pozici. Pokud se hodnoty změní o více než 0,05 mm, hlaveň by měla být vyřazena z důvodu přesného servisu válce. Drsnost povrchu lze kontrolovat pomocí přenosného profilometru; stylus by se měl pohybovat podél osy otvoru, nikoli po obvodu.
Výběr správného válce pneumatického válce pro vaši aplikaci
Výběr začíná požadovanou výstupní silou, nikoli profilem hlavně. Teoretická síla válce je tlak vzduchu vynásobený efektivní plochou pístu. Při běžném průmyslovém tlaku 0,5 MPa jsou k dispozici následující síly od několika standardních velikostí vrtání.
| Velikost otvoru (mm) | Plocha pístu (mm²) | Teoretický tlak při 0,5 MPa (N) |
|---|---|---|
| 16 | 201 | 100 |
| 32 | 804 | 402 |
| 50 | 1963 | 982 |
| 80 | 5027 | 2513 |
Pro praktickou konstrukci stroje použijte faktor zatížení 0,5 až 0,7 teoretické síly. Tato bezpečnostní rezerva pokrývá tření, kolísání tlaku a zpomalovací sílu na konci zdvihu.
Další faktory výběru, které se týkají přímo hlavně
- Styl montáže. Válce spojovací tyče potřebují kulatou hlaveň s dostatečným prostorem pro šrouby tyče; kompaktní válce používají pro snížení výšky plochý nebo profilovaný válec.
- Délka tahu. U válců s dlouhým zdvihem je nutné kontrolovat přímost hlavně, protože ohnutá hlaveň způsobuje vysoké tření a teplo.
- Prostředí. Vysoká vlhkost, chemické mytí a venkovní provoz vás tlačí směrem k nerezové oceli nebo správně eloxovanému hliníkovému sudu.
- Ovládání rychlosti. Vysokorychlostní cyklování vytváří teplo; hliník jej rozptyluje rychleji, takže hliníkový válec s pneumatickým válcem je často lepší volbou pro moduly s rychlým vyjímáním a umísťováním.
Co je třeba hodnotit při získávání válcových sudů od výrobce
Když odebíráte hlaveň pneumatického válce přímo od výrobce, měli byste ověřit tři možnosti: vytlačování nebo získávání trubek, přesné dokončování vrtání a měření kvality. Továrna, která pouze montuje válce z nakoupených sudů, má omezenou kontrolu nad nejkritičtějším parametrem, vnitřním vývrtem.
Požádejte o údaje na měřidlu vrtání, hodnoty drsnosti povrchu a záznamy o zkoušce těsnosti pro hotový válec. Zeptejte se také, jak dodavatel řeší přizpůsobení: změny velikosti vrtání, vlastní délky zdvihu, speciální pozice portů a možnosti povrchové úpravy jsou běžné požadavky na automatizační zařízení.
Zhejiang CKT Pneumatic Co., Ltd., která zahájila hromadnou výrobu válců v roce 2013 poté, co od roku 2002 vybudovala svou řadu pneumatických komponent, je příkladem výrobce, který klade důraz na vlastní výrobu. Společnost uvádí, že více než 90 procent jejích polotovarů se zpracovává interně ze základny více než 20 000 dílů. Pro širší přehled dostupných možností si můžete prohlédnout standardní řada pneumatických válců a porovnejte typy hlavně, než určíte číslo dílu.
Udržujte rozhodnutí o nákupu v souladu s požadavky na stroj: nejprve si vyžádejte vzorky nebo malou zkušební objednávku, změřte vrtání a proveďte test cyklu, než se zavážete k hromadné dodávce. Tento přístup řeší problémy s kvalitou sudů dříve, než ovlivní vaši výrobní linku.
Často kladené otázky o sudech s pneumatickými válci
Je hlaveň pneumatického válce stejná jako trubka válce?
Ano. Termíny se v pneumatickém průmyslu používají zaměnitelně. Barel válce, trubka válce nebo barel vzduchového válce všechny odkazují na hlavní válcové tělo, ve kterém se pohybuje píst. Někteří dodavatelé používají trubku pro surový extrudovaný nebo tažený produkt a válec pro hotovou obrobenou součást.
Proč je vnitřní povrch hliníkového válce broušený nebo válečkově leštěný?
Surový extrudovaný hliníkový povrch má vytlačovací linie a drsnost, které by poškodily těsnění a vytvářely tření. Honování odstraňuje poškozenou vrstvu a vytváří skutečnou geometrii válce; válečkové leštění vyhlazuje povrch a stlačuje materiál, zvyšuje tvrdost a odolnost proti opotřebení. Oba procesy snižují tření a umožňují konzistentní pohyb pístu.
Mohu vyměnit ocelový válec za hliníkový?
Ne automaticky. Musíte zkontrolovat jmenovitý tlak, provozní teplotu, typ montáže a požadovanou životnost. Hliník je lehčí a má lepší tepelnou vodivost, ale ocel je pevnější a odolnější vůči nárazu a opotřebení v náročných aplikacích. Náhradní hlaveň by měla být vždy přizpůsobena původní konstrukci válce a testována při skutečném provozním tlaku.
Jak vypadá hlaveň pneumatického válce Mickey Mouse?
Hlavňový profil Mickey Mouse má dva kulaté vývrty spojené do jednoho výlisku, připomínající dva laloky. Běžně se vyskytuje v kompaktních dvoutyčových válcích nebo válcích s integrovanými vodícími tyčemi. Tvar šetří místo ve srovnání se dvěma samostatnými kulatými hlavními a zvyšuje odolnost proti nerotujícímu zatížení.
Jak změřím vývrt hlavně pneumatického válce?
Použijte dvoubodový vrtoměr nebo číselníkový vrtoměr. Změřte alespoň ve třech polohách podél délky hlavně a proveďte dvě měření v každé poloze, jednu při 0 stupních a jednu při 90 stupních. Porovnejte naměřené hodnoty a zkontrolujte zaoblení a kuželovitost. U přesného válce válce by měl být rozdíl v rozmezí několika setin milimetru.