

Jaké tlakové rozsahy jsou kompatibilní s požadavky průmyslové automatizace?
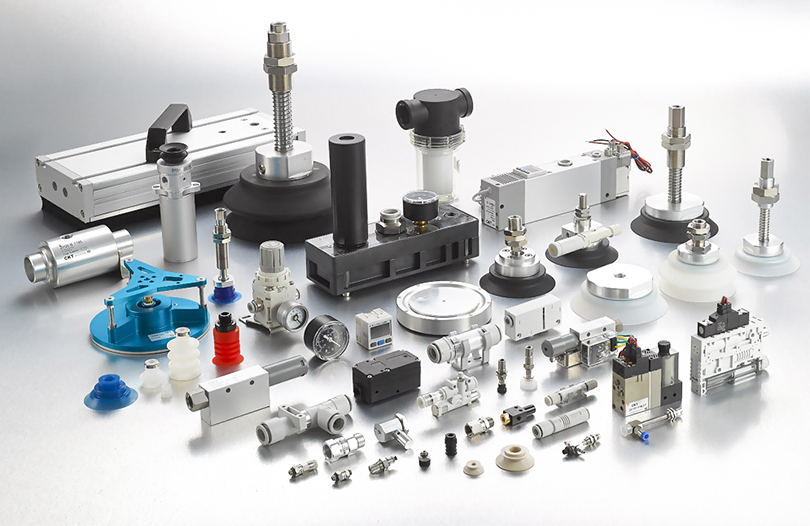
Poptávka po aplikacích průmyslové automatizace pneumatické vakuové generátory s parametry tlaku přizpůsobenými manipulačním úkolům, nosnosti a konfiguracím zařízení. Úroveň vakua v jádru se obvykle pohybuje od -60 kPa do -95 kPa (přetlak) se třemi hlavními kategoriemi: nízké vakuum (-60 až -75 kPa) pro lehké neporézní obrobky (např. plastové díly, elektronické součástky); střední vakuum (-76 až -85 kPa) pro všeobecnou manipulaci (např. plechy, obalové materiály); a vysoké vakuum (-86 až -95 kPa) pro velká zatížení, porézní materiály nebo vysokorychlostní operace (např. panely karoserií automobilů, stohy lepenky). Napájecí tlak (vstup stlačeného vzduchu) je stejně kritický – většina průmyslových generátorů pracuje s napájecím tlakem 0,4–0,8 MPa (4–8 bar), přičemž optimálního výkonu je dosaženo při 0,5–0,6 MPa, což vyvažuje účinnost vytváření vakua a spotřebu energie. Tyto tlakové rozsahy jsou v souladu se standardními průmyslovými systémy stlačeného vzduchu a zajišťují bezproblémovou integraci do automatizačních linek.
Jak sladit parametry tlaku se zatížením a charakteristikami obrobku?
Výběr správného tlaku vyžaduje přesné vyrovnání s hmotností obrobku, porézností materiálu a plochou uchopovací plochy. Základní vzorec pro vakuovou sílu (F) je F = P × A × K, kde P je tlak vakua (kPa), A je plocha přísavky (m²) a K je bezpečnostní faktor (1,5-3,0 pro průmyslové aplikace). Například zvedání 50 kg kovové desky pomocí přísavky o ploše 0,01 m² vyžaduje minimální podtlak (50×9,8)/(0,01×1,5) ≈ 32,7 kPa (přetlak), takže je vhodný generátor středního nebo vysokého vakua (-76 až -95 kPa). Porézní materiály (například dřevo, pěna) vyžadují vyšší úrovně vakua (-86 až -95 kPa), aby kompenzovaly únik vzduchu, zatímco neporézní, lehké předměty (například desky plošných spojů) mohou používat nízké vakuum (-60 až -75 kPa), aby se zabránilo poškození obrobku. Vysokorychlostní automatizace (doba cyklu ≤ 2 sekundy) navíc těží z generátorů s rychlým nárůstem tlaku (dosažení cílového vakua za ≤ 0,3 sekundy), který často koreluje se středním až vysokým napájecím tlakem (0,6-0,8 MPa).
Jak metriky výkonu související s tlakem ovlivňují efektivitu automatizace?
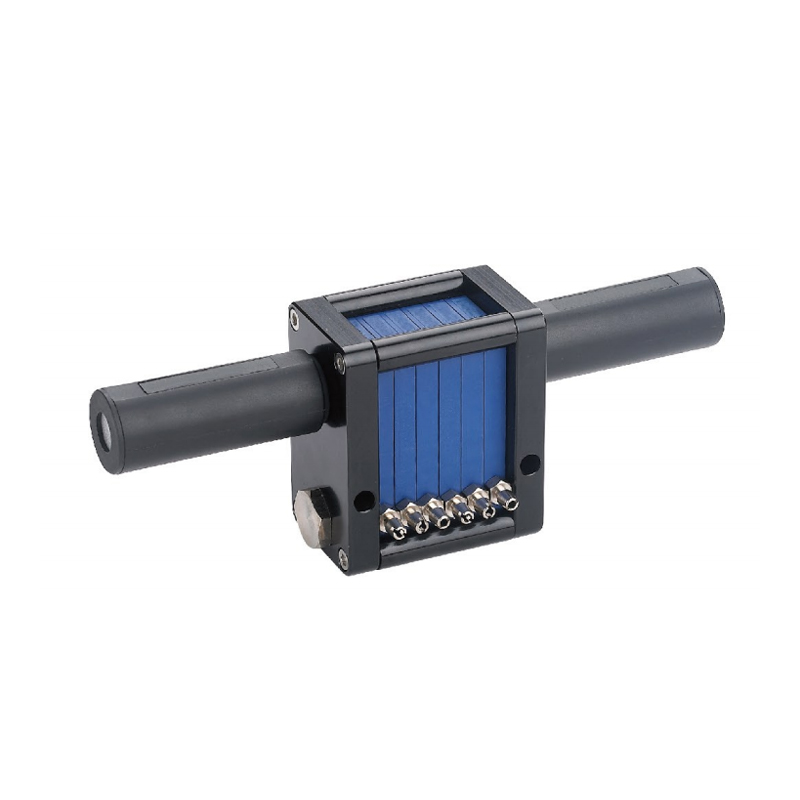
Tlakové charakteristiky pneumatické vakuové generátory přímo ovlivňují propustnost automatizační linky, energetickou účinnost a spolehlivost. Průtok vakua (spotřeba vzduchu) se zvyšuje s přívodním tlakem – generátory pracující při 0,6 MPa obvykle spotřebují 10-30 l/min (ANR) na jednotku, zatímco vyšší přívodní tlak (0,8 MPa) může zvýšit spotřebu o 20-30 %, ale zkracuje dobu nárůstu tlaku. Energetická účinnost je optimalizována přizpůsobením napájecího tlaku požadovanému vakuu: předimenzovaný napájecí tlak (např. použití 0,8 MPa pro úlohy s nízkým vakuem) plýtvá stlačeným vzduchem, což zvyšuje provozní náklady. Stabilita tlaku (kolísání ≤±2 kPa) zajišťuje konzistentní uchopovací sílu a zabraňuje prokluzování obrobku v přesné automatizaci (např. Navíc doba obnovení tlaku (≤ 0,5 sekundy po uvolnění) umožňuje rychlé doby cyklu, kritické pro velkoobjemové výrobní linky (např. balení, třídění). Tyto metriky společně určují, jak dobře se generátor integruje do automatizovaných procesů, vyvažuje rychlost, náklady a spolehlivost.
Jaké scénáře průmyslové automatizace vyžadují specifické konfigurace tlaku?
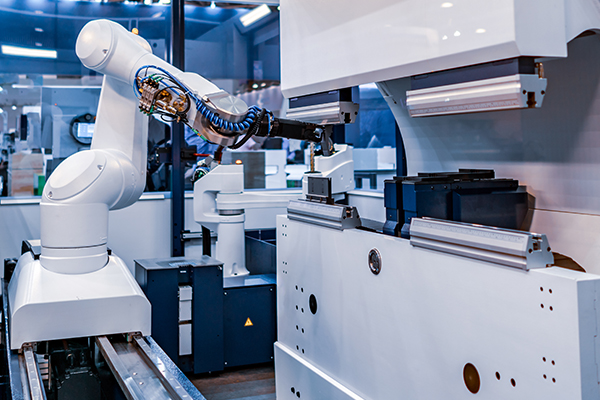
Různé automatizační aplikace vyžadují přizpůsobené nastavení tlaku, aby vyhovovaly potřebám specifických úkolů. V robotických pick-and-place systémech pro výrobu elektroniky nízkovakuové generátory (-60 až -75 kPa) s nízkým napájecím tlakem (0,4-0,5 MPa) šetrně manipulují s křehkými součástmi, aniž by způsobily poškození. Dopravníkové třídicí systémy pro těžké balíky (20-50 kg) používají středně vakuové generátory (-76 až -85 kPa) s napájecím tlakem 0,5-0,6 MPa, zajišťující stabilní uchopení při vysokorychlostním pohybu. Automobilové montážní linky (např. zvedací dveře, blatníky) spoléhají na vysokovakuové generátory (-86 až -95 kPa) a napájecí tlak 0,6-0,8 MPa pro manipulaci s těžkými, porézními nebo nepravidelně tvarovanými obrobky. Automatizace balení (např. vakuové těsnění, tvarování kartonů) využívá střední až vysoké vakuum v závislosti na materiálu – porézní lepenka vyžaduje vysoké vakuum, zatímco plastové fólie používají střední vakuum. Pro automatizaci čistých prostor (např. výroba polovodičů) zabraňují kontaminaci nízkohlučné nízkotlaké generátory (-65 až -75 kPa) s nasáváním filtrovaného vzduchu při zachování přesnosti.
Jaké bezpečnostní normy a standardy shody provádějí výběr tlaku?
Pneumatické vakuové generátory pro průmyslovou automatizaci musí splňovat bezpečnostní a výkonové normy související s tlakovým provozem. Soulad s normou ISO 6431 (Pneumatic Fluid Power—Vacuum Generators) definuje metody měření tlaku, bezpečnostní rezervy a výkonnostní kritéria, včetně maximálních přípustných kolísání tlaku. Normy OSHA a EU pro strojní bezpečnost (EN ISO 12100) vyžadují přetlakové ventily, aby se zabránilo nadměrnému vakuu (pod -95 kPa), které může poškodit obrobky nebo přísavky. Systémy monitorování tlaku (např. vakuové spínače s přesností ±1 kPa) jsou povinné pro detekci poklesu tlaku a spouštějí nouzové zastavení, pokud je síla uchopení nedostatečná. Kromě toho normy energetické účinnosti (např. ISO 14981) podporují optimalizaci přívodního tlaku za účelem snížení spotřeby vzduchu v souladu s cíli udržitelnosti v průmyslové automatizaci. Pravidelná kalibrace tlaku (čtvrtletně nebo po 1 000 provozních hodinách) zajišťuje shodu se specifikacemi výkonu, předchází bezpečnostním rizikům a prostojům ve výrobě.