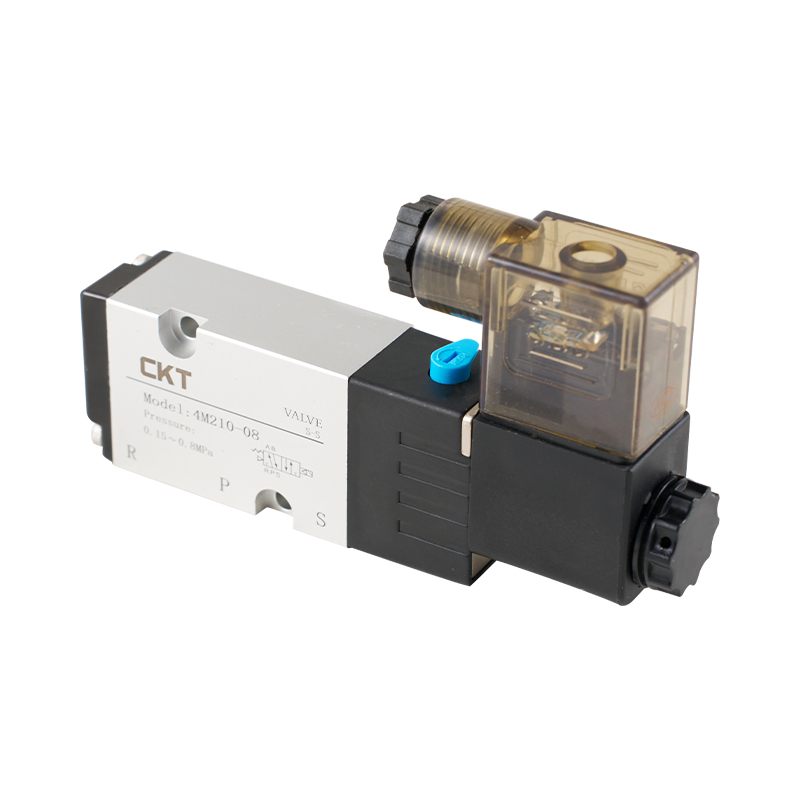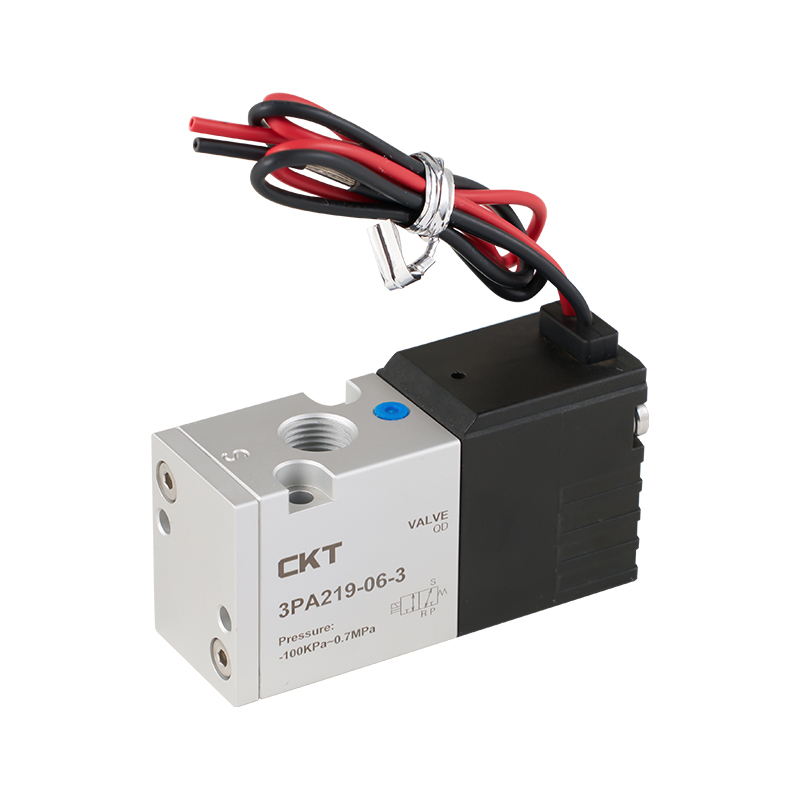


V průmyslových oblastech, jako je petrochemie, úprava vody a výroba energie, Procesní ventily fungují jako „chlopně v krevních cévách“ a regulují každý tok tekutiny. Průmyslová data ukazují, že v kompletním průmyslovém výrobním systému může počet procesních ventilů dosáhnout stovek nebo dokonce tisíců. Jejich provozní stav přímo ovlivňuje efektivitu výroby (porucha ventilů může snížit efektivitu výroby o více než 30 %) a bezpečnost (přibližně 40 % nehod v oblasti průmyslové bezpečnosti souvisí s netěsností nebo poruchou ventilu). Většina praktikujících je však stále vnímá pouze jako „přepínací nástroje“, ignorující složitou technickou logiku a náležitosti provozu a údržby, které se za nimi skrývají. Tento článek komplexně rozebere základní znalosti procesních ventilů z hlediska definice, typů, výběru, instalace, nouzové manipulace a každodenní kontroly a poskytne praktické vodítko pro průmyslovou výrobu.
I. What Exactly Are Procesní ventily? What Role Do They Play in Industrial Processes?
Abychom skutečně porozuměli Process Valves, musíme se nejprve posunout za hranice jednorozměrného chápání „přepínačů“ a interpretovat je ze tří dimenzí: princip fungování, základní funkce a průmyslová hodnota. Z profesionální definice jsou Process Valves zařízení pro řízení kapalin navržená speciálně pro řízení průmyslových procesů. Ve srovnání s ventily pro domácnost (jako jsou kohoutkové ventily) mohou nejen realizovat základní funkci on-off, ale také přesně regulovat klíčové parametry, jako je průtok kapaliny, tlak a teplota. Musí se také přizpůsobit složitým pracovním podmínkám v průmyslových scénářích, jako je vysoká teplota, vysoký tlak, silná koroze a vysoká viskozita. Jejich základním pracovním mechanismem je změna účinné plochy průřezu tekutinového kanálu prostřednictvím pohybu vnitřních pohyblivých součástí (jako jsou jádra ventilů, šoupátka a kuličky), čímž aktivně zasahují do procesu přenosu tekutiny.
V průmyslových procesech hrají procesní ventily „více rolí“ a každá role přímo ovlivňuje stabilitu a bezpečnost výroby:
Přesný "regulátor průtoku": Při výrobě čistých chemikálií vyžaduje syntéza určitého farmaceutického meziproduktu přísnou kontrolu poměru dvou surovin (např. poměr suroviny A k surovině B musí být udržován na 1:2,5). V tuto chvíli jsou zapotřebí dva vysoce přesné procesní ventily pro řízení toku přívodu obou surovin. Pokud je přesnost regulace ventilu nedostatečná, může i odchylka průtoku o pouhých 5 % vést k nedostatečné reakci a zvýšené produkci nečistot, což má vliv nejen na čistotu produktu (možná pokles z 99,5 % pod 95 %), ale také zvyšuje náklady na následnou separaci a čištění. Dalším příkladem je proces koncentrace šťávy v potravinářském průmyslu; Procesní ventily jsou nutné k řízení toku koncentrované šťávy, aby se zajistilo, že průtok koncentrované šťávy vstupující do sterilizačního zařízení je stabilní. Tím se zabrání neúplné sterilizaci v důsledku příliš rychlého průtoku nebo místního přehřátí zařízení a znehodnocení šťávy v důsledku příliš pomalého průtoku.
Spolehlivý „safety Guardian“: Kromě běžných bezpečnostních ventilů existuje v rodině procesních ventilů několik „bezpečnostních členů“. Například v přepravních potrubích zemního plynu „nouzový uzavírací ventil“ (typ procesního ventilu) nepřetržitě monitoruje tlak a průtok v potrubí. Když je zjištěno prasknutí potrubí (náhlý pokles tlaku) nebo únik (abnormální průtok), může se automaticky uzavřít do 0,5 sekundy, aby se zabránilo úniku velkého množství zemního plynu, aby způsobil výbuch. V reaktorovém systému chemických podniků je také instalován "přepadový ventil". Když hladina kapalných materiálů v reaktoru překročí bezpečnou výšku, přepouštěcí ventil se automaticky otevře, aby vypustil přebytečný materiál do záložního zásobníku, čímž se zabrání požáru nebo korozním nehodám způsobeným přetečením materiálu.
Flexibilní „přepínač procesů“: Moderní průmyslová výroba často vyžaduje flexibilní výrobu „více produktů, více dávek“ a procesní ventily jsou základními součástmi pro realizaci přepínání procesů. Vezměme si jako příklad dílnu pro lakování automobilů, různé barvy barvy je třeba dopravit do stříkací pistole stejnou sadou potrubí. V tomto okamžiku lze koordinovaným přepnutím skupiny procesních ventilů realizovat proces „vedení potrubí červené barvy → čištění potrubí po nástřiku → přechod na vedení potrubí modré barvy“. Není potřeba pokládat samostatné potrubí pro každou barvu, což výrazně snižuje náklady na vybavení a zabírání prostoru dílny. V systému destilačních věží petrochemie mohou být různé frakce, jako je benzín, nafta a kerosen, zaváděny do odpovídajících skladovacích nádrží přepínáním různých procesních ventilů, čímž se realizuje kontinuální a automatizovaná výroba.
II. What Are the Common Types of Process Valves? Jaké jsou rozdíly v jejich použitelných scénářích?
Klasifikace typů procesních ventilů není „libovolná“, ale je navržena na základě různých požadavků na řízení kapalin v průmyslových scénářích (jako je rychlost spínání, přesnost regulace, požadavky na těsnění a přizpůsobivost pracovním podmínkám). Mezi běžné typy patří nejen šoupátka, kulové kohouty, kulové ventily a pojistné ventily, ale také škrticí ventily, zpětné ventily, membránové ventily atd. Každý typ má svůj jedinečný konstrukční návrh a „exkluzivní“ scénáře použití. Jejich slepé míchání a párování může snadno vést k poruchám zařízení.
1. Uzavírací ventily: Proč se často používají ve scénářích „Plně zavřené“ nebo „Plně otevřené“?
Konstrukční návrh šoupátek určuje jejich „silné stránky“ a „slabé stránky“. Jejich základní součásti zahrnují šoupátko (obvykle obdélníkového nebo klínového tvaru), dřík ventilu a sedlo ventilu. Během provozu rotace dříku ventilu pohání vrata do vertikálního zdvihu. Když je šoupátko zcela zvednuté, může tekutina proudit bez překážek podél přímého kanálu s extrémně nízkým koeficientem odporu průtoku (obvykle menším než 0,1), mnohem nižším než u jiných typů ventilů. Když je šoupátko zcela spuštěno, těsně přiléhá k sedlu ventilu, aby bylo dosaženo utěsnění.
Z hlediska použitelných scénářů jsou „výhodná pole“ šoupátek soustředěna do potrubí o velkém průměru, která potřebují udržovat stav zapnuto-vypnuto po dlouhou dobu a nemají žádné požadavky na regulaci průtoku:
Hlavní vodovodní potrubí ve vodárnách: Průměr hlavního potrubí pro zásobování vodou z městských vodáren do městské oblasti je obvykle více než 1 metr a potřebuje zásobovat vodou 24 hodin denně. Nízká charakteristika průtokového odporu šoupátek může snížit spotřebu energie vodních čerpadel (pokud je průtokový odpor příliš velký, vodní čerpadlo musí vykonat další práci, aby udrželo tlak vody). Přitom v dlouhodobě plně otevřeném stavu nedochází k relativnímu tření mezi šoupátkem a sedlem ventilu a životnost může dosáhnout i více než 10 let.
Parní sběrače ve velkých elektrárnách: V tepelných elektrárnách je vysokoteplotní a vysokotlaká pára (teplota do 540°C, tlak do 16MPa) generovaná kotli distribuována do různých turbín přes sběrače páry. Průměr sběračů páry je obvykle 0,8-1,5 metru a musí zůstat po dlouhou dobu zcela otevřeny. Tomuto scénáři jsou dokonale přizpůsobeny vysoká teplotní a vysokotlaká odolnost (materiál tělesa ventilu je většinou chrom-molybdenová legovaná ocel) a výhody nízkého průtokového odporu šoupátek.
"Slabé stránky" šoupátek jsou však také velmi zřejmé: za prvé, při regulaci průtoku, pokud je šoupátko v pootevřeném stavu, kapalina způsobí silnou "škrtící erozi" na těsnící ploše šoupátka (průtok může být 3-5krát vyšší než v plně otevřeném stavu), což způsobí opotřebení těsnící plochy v krátké době a vede k netěsnosti. Za druhé, pokud se mezi šoupátko a sedlo ventilu dostanou částice nečistot (jako je svařovací struska, která zůstala při svařování potrubí a sediment v kapalině), šoupátko nemůže být zcela uzavřeno, což má vliv na těsnicí účinek. Proto se šoupátka nesmí používat ve scénářích, které vyžadují častou regulaci průtoku (jako je plnění reaktoru v chemickém průmyslu) nebo ve scénářích, kde má tekutina vysoký obsah pevných látek (jako je přeprava hlušiny v dolech).
2. Kulové ventily: Proč jsou první volbou ve scénářích rychlého přepínání?
Konstrukční návrh kulových kohoutů se zaměřuje na "rychlost a těsnění." Jejich ventilové jádro je koule s otvorem uprostřed (průměr otvoru je stejný nebo o něco menší než vnitřní průměr potrubí). Na obou stranách koule jsou instalována těsnící sedla (většinou vyrobená z polytetrafluoretylenu nebo kovu). Během provozu dřík ventilu pohání kouli do rotace. Když je kulový otvor zarovnán s osou potrubí, ventil je zcela otevřen; po otočení o 90° kulička zcela zablokuje potrubí a ventil je zcela uzavřen.
Tato struktura poskytuje kulovým ventilům tři hlavní výhody, díky nimž jsou „první volbou“ v scénářích rychlého přepínání:
Extrémně rychlá rychlost přepínání: Tradiční šoupátka vyžadují vícenásobné otočení dříku ventilu pro otevření nebo zavření (např. šoupátko o průměru 100 mm je třeba otočit 10-15krát), zatímco kulové ventily se potřebují otočit pouze o 90° (asi 1-2 sekundy pro ruční ovládání a lze je zkrátit na 0,5 sekundy pro elektrické ovládání), což může účinně snížit scénář nehody. Například ve výstupním potrubí skladovací nádrže ropy, pokud je detekován abnormální pokles hladiny kapaliny (možný únik) ze skladovací nádrže, elektrický kulový ventil se může okamžitě uzavřít, aby se zabránilo úniku velkého množství ropy. V přepravních potrubích na zkapalněný zemní plyn (LNG) rychlá spínací charakteristika kulových ventilů zajišťuje, že při kolísání tlaku v systému může být kapalina včas odříznuta, aby se zabránilo úniku kapaliny při nízké teplotě z mrazícího zařízení nebo personálu.
Vynikající těsnící výkon: Mezi koulí a těsnicím sedlem je liniové kontaktní těsnění (povrchový kontakt pro některé vysokotlaké kulové ventily) a materiál těsnicího sedla má dobrou elasticitu a odolnost proti opotřebení, které se mohou účinně přizpůsobit změnám tlaku kapaliny. Dokonce i za podmínek nízkého tlaku (např. 0,1 MPa) lze dosáhnout "nulového úniku". Proto jsou kulové ventily široce používány ve scénářích s vysokými požadavky na těsnění, jako jsou potrubí pro přenos rozpouštědel v chemickém průmyslu (rozpouštědla jsou většinou hořlavé, výbušné nebo toxické látky a únik může způsobit bezpečnostní nehody) a potrubí pro přenos kapalných léčiv ve farmaceutickém průmyslu (tekutá léčiva vyžadují vysokou čistotu a vnější nečistoty se nesmí dostat dovnitř nebo unikat kapalná léčiva).
Silná odolnost proti znečištění: Povrch míče je hladký a má "samočistící" efekt během rotace. Jemné částice nečistot v tekutině se nesnadno přichytí na povrch koule. Proto ve scénářích, kde kapalina obsahuje malé množství nečistot (jako je například městský přenos plynu, který může obsahovat stopy prachu), je četnost selhání kulových ventilů mnohem nižší než u šoupátek.
Kulové kohouty však mají i svá omezení: obyčejné kulové kohouty (např. plovoucí kulové kohouty) mají nízkou přesnost regulace. Při použití ve scénářích, které vyžadují přesné řízení průtoku (jako jsou laboratorní reakční zařízení), dojde k velkým fluktuacím průtoku. Přestože nastavitelné kulové ventily (jako jsou kulové ventily s portem V) mohou realizovat regulaci průtoku, mají vysoké náklady a nejsou vhodné pro kapaliny s vysokou viskozitou (jako je asfalt a sirup), protože kapaliny s vysokou viskozitou přilnou k povrchu koule, což ovlivní flexibilitu spínání ventilu.
3. Kulové ventily: Jaké výhody mají ve scénářích regulace průtoku?
Konstrukční návrh kulových ventilů se zaměřuje na "přesnou regulaci". Jejich ventilové jádro je diskovité (nebo jehlovité) a ventilové sedlo je prstencové. Během provozu dřík ventilu pohání jádro ventilu tak, aby se pohybovalo nahoru a dolů podél osy sedla ventilu, čímž se mění mezera mezi jádrem ventilu a sedlem ventilu, aby se reguloval průtok tekutiny. Ve srovnání s kulovými kohouty a šoupátky má průtokový kanál kulových ventilů tvar "Z" a průtokový odpor je při plném otevření poměrně velký. Tato „nevýhoda“ se však stává „výhodou“ pro přesnou regulaci – když tekutina proudí v průtokovém kanálu ve tvaru „Z“, průtok se mění stabilněji, což je výhodné pro řízení průtoku mírným pohybem jádra ventilu.
Přesná výhoda regulace globálních ventilů se plně odráží v následujících scénářích:
Řízení nástřiku chemických reaktorů: Při syntéze určitého polymerního materiálu je třeba do reaktoru pomalu přidávat iniciátor (jako je peroxid). Množství přidaného iniciátoru musí být přísně kontrolováno mezi 0,1 % a 0,5 % z celkového materiálu a rychlost přidávání musí být rovnoměrná (příliš rychlé přidávání způsobí prudké reakce a náhlý nárůst teploty; příliš pomalé přidávání prodlužuje reakční dobu). V tomto okamžiku lze mírným nadzvednutím jádra kulového ventilu (např. rozsahem zdvihu 0,1 mm) regulovat průtok iniciátoru v rozsahu 0,5-1 l/h, aby byla zajištěna stabilní reakce.
Přesné kapalinové systémy v laboratořích: V laboratořích pro monitorování životního prostředí je nutné přesně transportovat stopová činidla (jako jsou standardní roztoky o koncentraci 0,01 mol/l) do detekčních přístrojů prostřednictvím kapalinových systémů. V tuto chvíli může přesnost regulace kulových ventilů dosahovat ±0,01 l/h, mnohem vyšší než u kulových ventilů (±0,1 l/h), což může účinně zajistit přesnost detekčních dat.
Regulace teploty v topných systémech: V systému ústředního vytápění velkých kancelářských budov je na vstupu vody do radiátoru v každé místnosti instalován malý ventil. Nastavením stupně otevření kulového ventilu (např. otevření 1/4 nebo 1/2) lze regulovat průtok horké vody vstupující do radiátoru, a tím upravit teplotu v místnosti (od 18 °C do 25 °C), aby vyhovovala teplotním potřebám různých oblastí.
Nevýhoda "vysokého průtokového odporu" kulových ventilů však také omezuje rozsah jejich použití: v potrubí s velkým průtokem (jako je potrubí chladicí vody o průměru větším než 200 mm), pokud jsou použity kulové ventily, bude tlaková ztráta potrubí příliš velká (možná dosahující více než 0,5 MPa). K udržení průtoku je zapotřebí další výkon vodního čerpadla, což má za následek plýtvání energií. Současně dochází k povrchovému kontaktu mezi jádrem ventilu a sedlem ventilu globusů, který je po dlouhodobém používání náchylný k opotřebení. Těsnicí části (jako jsou těsnění jádra ventilu) je třeba pravidelně vyměňovat, což má za následek relativně vysoké náklady na údržbu.
4. Bezpečnostní ventily: „Bezpečnostní bariéra“ průmyslových systémů – jaký je jejich princip fungování?
Pojistné ventily jsou mezi procesními ventily "specializovaným bezpečnostním" typem. Jejich konstrukčním účelem je zabránit explozi průmyslových systémů, jejich prasknutí a dalším nehodám v důsledku tlaku překračujícího povolené rozmezí. Proto má jejich pracovní princip dvě vlastnosti: „automatickost“ a „spolehlivost“. Mezi základní součásti bezpečnostních ventilů patří jádro ventilu, sedlo ventilu, pružina (nebo závaží) a seřizovací matice. Základní pracovní postup je následující: za normálních pracovních podmínek tlak pružiny (nebo závaží) pevně přitlačí jádro ventilu na sedlo ventilu a ventil se uzavře. Když tlak v systému překročí přednastavenou hodnotu (tj. „nastavený tlak“ pojistného ventilu), tlak tekutiny překoná tlak pružiny (nebo závaží), aby zvedl jádro ventilu, a ventil se otevře, aby vypustil přebytečnou tekutinu přes výtlačný otvor. Když tlak v systému klesne na "dosedací tlak" (obvykle o 5%-10% nižší než nastavený tlak), tlak pružiny (nebo závaží) opět přitlačí jádro ventilu zpět k sedlu ventilu, ventil se uzavře a systém se vrátí do normálního provozu.
Podle různých způsobů řízení lze pojistné ventily rozdělit na pružinové, hmotnostní, pilotní atd. a různé typy mají různé použitelné scénáře:
Pojistné ventily pružinového typu: Mají jednoduchou konstrukci, malé rozměry a snadno se instalují. Jsou vhodné pro většinu průmyslových scénářů (jako jsou kotle, tlakové nádoby a tlaková potrubí). Například u parních kotlů je nastavený tlak pružinových pojistných ventilů obvykle nastaven na 1,05-1,1násobek jmenovitého tlaku kotle (např. u kotle se jmenovitým tlakem 10MPa je nastavený tlak nastaven na 10,5MPa). Když tlak páry v kotli překročí 10,5 MPa, pojistný ventil se automaticky otevře, aby uvolnil tlak, čímž se zabrání explozi kotle v důsledku přetlaku.
Bezpečnostní ventily typu závaží: Realizují těsnění gravitací závaží, mají vysokou přesnost regulace tlaku, ale jsou velké a mají přísné požadavky na úhel instalace (musí být instalovány svisle). Používají se především pro pevná zařízení (jako jsou velké skladovací nádrže a reaktory). Například na horní části nádrže na skladování oleje je instalován závaží pojistný ventil. Když tlak v zásobníku vzroste v důsledku těkání materiálu a překročí nastavený tlak, otevře se pojistný ventil, aby vypustil těkavý plyn do atmosféry (nebo regeneračního systému), čímž se zabrání deformaci zásobníku.
Bezpečnostní ventily pilotního typu: Skládají se z hlavního ventilu a pilotního ventilu. Pilotní ventil je zodpovědný za monitorování tlaku v systému a hlavní ventil je zodpovědný za odlehčení tlaku. Vyznačují se citlivým působením a dobrým těsnicím výkonem a jsou vhodné pro scénáře vysokého tlaku a velkého průtoku (jako jsou velké plynovody a hlavní parovody tepelných elektráren). Například u dálkových plynovodů je nastavený tlak pojistného ventilu pilotního typu nastaven na 1,08 násobek návrhového tlaku potrubí. Když tlak v potrubí abnormálně stoupne, pilotní ventil se otevře jako první a hlavní ventil se zatlačí, aby se otevřel přes řídicí olejový okruh (nebo plynový okruh), aby se dosáhlo rychlého uvolnění tlaku.
Nutno podotknout, že „nastavený tlak“ pojistných ventilů musí být odborně zkalibrován a pravidelně ověřován (minimálně 1x ročně). Pokud je nastavený tlak příliš vysoký, ztratí svou bezpečnostní ochrannou funkci; pokud je nastavený tlak příliš nízký, způsobí to časté otevírání pojistného ventilu, což má za následek plýtvání kapalinou a opotřebení zařízení.
III. Jak správně udržovat procesní ventily? Které detaily údržby mohou prodloužit jejich životnost?
Životnost Process Valves závisí nejen na kvalitě produktu, ale také na „zjemnění“ každodenní údržby. Podle statistik o údržbě průmyslových zařízení lze životnost procesních ventilů s dobrou každodenní údržbou prodloužit o 30 % až 50 % a poruchovost lze snížit o více než 60 %. Mnoho podniků však v procesu údržby špatně chápe „cenu údržby před prevencí“. Údržbu provádějí pouze tehdy, když má ventil problémy, jako je netěsnost nebo zaseknutí, což nejen zvyšuje náklady na údržbu, ale také narušuje výrobní plány. Níže podrobně popisujeme klíčové body údržby procesních ventilů ze tří hlavních rozměrů: čištění, mazání a detekce netěsností.
1. Pravidelné čištění: Proč je třeba zabránit nečistotám, aby "poškodily" ventily?
Průmyslové kapaliny často obsahují různé nečistoty, jako jsou usazeniny v oleji, nerozpuštěné látky v odpadních vodách, vodní kámen v páře a pevné částice v chemických surovinách. Pokud se tyto nečistoty hromadí uvnitř ventilu po dlouhou dobu, způsobí „progresivní poškození“ součástí ventilu:
Opotřebené těsnící povrchy: Částice nečistot se mohou usadit do těsnicích povrchů jádra ventilu a sedla a způsobit škrábance a důlky, které poškozují těsnicí výkon a vedou k netěsnosti. Například v dopravním potrubí kalu čistírny odpadních vod proudí částice písku v kalu s tekutinou a nepřetržitě erodují těsnicí plochu šoupátka šoupátka. Bez včasného čištění těsnění šoupátka selže během 3-6 měsíců, což má za následek netěsnost.
Zasekávání pohyblivých součástí: Nečistoty se hromadí v pohyblivých mezerách dříku ventilu a jádra, což ztěžuje zdvihání dříku ventilu nebo otáčení jádra. V závažných případech se ventil může zaseknout a nemůže se normálně otevřít nebo zavřít. Například v potrubí pro dopravu kalu v chemickém průmyslu pevné částice v kalu ulpívají na mezeře mezi dříkem ventilu a tělesem kulového ventilu. Bez pravidelného čištění nemůže dřík ventilu pohánět kouli k otáčení, čímž se ventil stává nefunkčním.
Ucpávání průtokových kanálů: U ventilů s malým průměrem (např. kulové ventily s průměrem menším než 15 mm) mohou částice nečistot v tekutině zablokovat mezeru mezi jádrem ventilu a sedlem a zabránit tak ventilu v normální regulaci průtoku. Například v potrubích pro přenos laboratorních činidel mohou drobné nečistoty v činidlech zablokovat mezeru v jádru kulových ventilů, což může způsobit náhlý pokles toku činidel a narušit experimenty.
Pro různé scénáře jsou vyžadovány různé metody čištění:
Scénáře s vysokým obsahem nečistot (např. přeprava důlních hlušin, čištění odpadních vod): Nainstalujte „filtr typu Y“ nebo „košový filtr“ před vstup ventilu. Otvor filtračního síta by měl být zvolen na základě velikosti částic nečistot (obvykle 0,1-1 mm). Filtr čistěte jednou týdně (otevřete výpusť filtru, abyste vypustili nečistoty) a jednou za měsíc vyčistěte síto filtru (opláchněte vysokotlakou vodou nebo namočte do chemických čisticích prostředků). Kromě toho ventil každé 3 měsíce rozeberte, abyste důkladně vyčistili součásti, jako je jádro, sedlo a vřeteno: u kovových součástí odstraňte povrchové nečistoty a rez drátěným kartáčem (nebo brusným papírem), poté očistěte neutrálním čisticím prostředkem (např. u nekovových součástí (např. PTFE těsnění) otřete měkkým hadříkem, aby nedošlo k poškrábání povrchu tvrdými nástroji.
Scénáře s čistými kapalinami (např. pára, čistá voda, zemní plyn): Častá demontáž ventilu je zbytečná, ale vnější povrch ventilu by měl být čištěn každých 6 měsíců (odfoukněte prach stlačeným vzduchem a otřete tělo ventilu vlhkým hadříkem). Pravidelně kontrolujte, zda není ucpaný výfukový kanál ventilu (např. výfukový kanál pojistného ventilu); pokud ano, uvolněte jej tenkým drátkem (nebo speciálním čisticím kolíkem).
2. Údržba mazání: Které součásti vyžadují pravidelné mazání?
Pohyblivé součásti Procesní ventily (např. dříky ventilů, ložiska, převodové mechanismy ozubených kol) vytvářejí během provozu tření. Bez mazání se opotřebení součástí zrychluje, zvyšuje se provozní odpor a může dokonce dojít k „zadření“. Proto je jádrem údržby mazání „výběr správného maziva, identifikace správných mazacích bodů a řízení cyklu mazání“.
(1) Identifikace součástí vyžadujících mazání
Vřeteno ventilu: Vřeteno ventilu je klíčovou součástí spojující jádro a ovládací mechanismus. Jeho povrch má obvykle závity (pro připojení k jádru) nebo hladký povrch (pro lícování s ucpávkou). Během provozu ventilu se vřeteno tře o ucpávku v ucpávce. Bez mazání se opotřebení ucpávky zrychluje, což vede k vnější netěsnosti. Navíc, pokud závity vřetene rezaví v důsledku tření, zvedání vřetene se stává obtížným, což ovlivňuje činnost ventilu.
Ložiska: Ventily velkého průměru (např. šoupátka a kulové kohouty s průměrem nad 300 mm) jsou vybaveny ložisky (většinou valivými nebo kluznými ložisky) mezi vřetenem a tělem, aby se snížil rotační odpor. Během provozu dochází ke tření mezi vnitřními/vnějšími kroužky ložiska a valivými tělesy (nebo kluznými plochami). Nedostatečné mazání způsobuje přehřátí a opotřebení ložiska a ve vážných případech "zadření ložiska", které vyřadí ventil z provozu.
Ozubené převodové mechanismy: Elektrické nebo pneumatické pohony ventilů typicky zahrnují převodové mechanismy (např. čelní ozubená kola, kuželová ozubená kola) pro přenos výkonu z motoru nebo válce na dřík ventilu. Bez mazání v místech záběru ozubených kol se opotřebení povrchu zubů zrychluje, což vede k „lepení zubů“ (přilnavost kovového povrchu při vysokých teplotách) nebo „odlupování zubů“, což zhoršuje účinnost přenosu výkonu a může způsobit poruchu pohonu.
(2) Jak vybrat správné mazivo?
Výběr maziva musí odpovídat provozním podmínkám ventilu (teplota, tlak, vlastnosti kapaliny) a materiálům součástí. Mezi typy maziv existují významné rozdíly pro různé scénáře:
Vysokoteplotní podmínky (teplota > 200 °C, např. parovody, vysokoteplotní ropovody): Jsou vyžadována maziva odolná vysokým teplotám, jako je sirník molybdeničný (odolný teplotám až 350 °C) a komplexní mazivo na bázi sulfonátu vápenatého (odolné teplotám do 250 °C). Tato maziva se při vysokých teplotách nerozkládají ani nestékají a na povrchu součástí tvoří stabilní mazací film. Například vřeteno a ložiska šoupátek ve sběračích páry by měly být potaženy vazelínou sirníku molybdeničitého, aby se zabránilo selhání maziva při vysokých teplotách.
Nízkoteplotní podmínky (teplota < -20 °C, např. potrubí LNG, nízkoteplotní potrubí etylenglykolu): Jsou nutná maziva s nízkým bodem tuhnutí, jako je mazivo na bázi PTFE (bod tuhnutí < -60 °C) a mazivo na silikonové bázi (bod tuhnutí < -40 °C). Běžná maziva tuhnou a ztrácejí mazivost při nízkých teplotách, zatímco tato maziva si zachovávají dobrou tekutost. Například vřeteno a těsnicí sedlo kulových ventilů v přepravním potrubí LNG by mělo být potaženo mazivem na bázi PTFE, aby byl zajištěn normální provoz ventilu při nízkých teplotách.
Korozivní podmínky (tekutiny jsou kyseliny, zásady nebo roztoky solí, např. acidobazická přepravní potrubí v chemickém průmyslu): Jsou vyžadována maziva odolná proti korozi, jako je fluorouhlíkové mazivo (odolné vůči silným kyselinám a zásadám) a mazivo na bázi PEEK (polyetheretherketon) (odolné vůči chemické korozi). Tato maziva odolávají erozi kapaliny, zabraňují chemickým reakcím mezi mazivem a kapalinou a chrání povrchy součástí před korozí. Například vřeteno kulových ventilů v přepravním potrubí kyseliny chlorovodíkové by mělo být potaženo fluorouhlovodíkovým mazivem, aby se zabránilo korozi vřetene parami kyseliny chlorovodíkové a poškození mazacího filmu.
Normální podmínky (teplota -20 °C až 200 °C, kapaliny jsou voda, vzduch nebo běžné ropné produkty, např. vodovodní potrubí, potrubí hydraulického oleje): Lze použít maziva pro obecné použití, jako je mazivo na bázi lithia (vhodné pro teploty -20 °C až 120 °C) a mazivo na bázi vápníku (vhodné pro teploty -10 °C). Tato maziva jsou nákladově efektivní a splňují požadavky na mazání ve většině běžných pracovních podmínek.
(3) Mazací cykly a provozní metody
Cyklus mazání je určen frekvencí používání ventilu a náročností provozních podmínek. Obecně platí zásada „kratších cyklů pro vysokofrekvenční použití a drsné podmínky“:
Vysokofrekvenční ventily (např. kulové ventily a ventily přepínané více než 5krát za hodinu): Namažte vřeteno a ložiska jednou za měsíc a převodový mechanismus jednou za 2 měsíce.
Středněfrekvenční ventily (např. šoupátka a zpětné ventily přepínané asi 10krát za den): Namažte vřeteno a ložiska jednou za 3 měsíce a převodový mechanismus jednou za 6 měsíců.
Nízkofrekvenční ventily (např. pojistné ventily a přepouštěcí ventily přepínané 1–2krát za měsíc): Namažte vřeteno a ložiska jednou za 6 měsíců a mechanismus převodovky jednou za rok.
Ventily v drsných podmínkách (vysoká teplota, nízká teplota, korozivní prostředí): Zkraťte cyklus mazání o 50 %. Například ventily v podmínkách vysokých teplot vyžadují mazání vřetene každých 1,5 měsíce namísto 3 měsíců.
Operace mazání se řídí procesem „čištění-nástřik-kontrola“:
Čištění: Před mazáním setřete prach a nečistoty z povrchů součástí hadříkem. Pokud na povrchu zůstanou zbytky starého maziva (ztvrdlé nebo poškozené), očistěte jej rozpouštědlem (např. benzín, alkohol), abyste předešli smíchání starého a nového maziva, což zhoršuje účinnost mazání.
Nátěr: Naneste mazivo rovnoměrně na povrchy součástí. Množství maziva by mělo být přiměřené – naneste 0,5-1 mm silnou vrstvu na závity vřetene (jen tolik, aby zakryla závity), vyplňte 1/3-1/2 vnitřního prostoru ložiska (nadměrné mazivo způsobuje přehřívání ložiska) a naneste vrstvu o tloušťce 0,2-0,3 mm na místa záběru ozubených kol (pro zajištění rovnoměrného pokrytí povrchů zubů).
Kontrola: Po namazání ručně nebo elektricky aktivujte ventil 1-2krát, abyste zkontrolovali, zda je provoz hladký. Pokud je zjištěn zvýšený odpor nebo abnormální hluk, zkontrolujte, zda je mazivo naneseno rovnoměrně nebo zda nejsou součásti zaseknuté.
3. Detekce netěsností: Jak včas identifikovat netěsnost ventilu?
Netěsnost ventilu je nejčastějším typem poruchy. Nedetekce úniků včas vede k plýtvání kapalinami, znečištění životního prostředí a dokonce i bezpečnostním nehodám (např. výbuchům způsobeným únikem hořlavých a výbušných kapalin). Detekce netěsností proto vyžaduje kombinaci „pravidelné detekce“ a „denní kontroly“ za použití více metod, aby se zajistilo, že nehrozí riziko úniku.
(1) Detekce vnějšího úniku: Vizuální kontrola externích úniků
Vnější netěsnost se týká úniku tekutiny z ucpávky ventilu, přírubových spojů nebo defektů tělesa ven. Obvykle lze detekovat pomocí tří metod: vizuální kontrola, testování mýdlovou vodou a testování detektoru netěsností.
Vizuální kontrola: Během denních kontrol sledujte, zda na vnějším povrchu ventilu nejsou stopy kapaliny (např. kapičky vody, olejové skvrny, krystaly). Pokud například šoupátko ve vodovodním potrubí uniká z ucpávky, tvoří se kolem dříku ventilu kapky vody. Pokud kulový kohout v chemickém potrubí uniká z přírubového spoje, tvoří se kolem těsnící plochy příruby krystaly (některé chemické kapaliny krystalizují, když jsou vystaveny vzduchu). Všimněte si, že vizuální kontrola je neúčinná pro detekci netěsností plynových ventilů (např. kulových ventilů zemního plynu), takže jsou nutné jiné metody.
Testování mýdlovou vodou: U plynových ventilů nebo kapalinových ventilů s podezřením na netěsnosti použijte mýdlovou vodu (nebo zředěný mýdlový prostředek) na potenciální místa úniku (ucpávka, těsnící plocha příruby, svary těla ventilu). Pokud se tvoří bubliny, existuje netěsnost a frekvence tvorby bublin ukazuje rychlost úniku. Například při testování přírubového připojení kulového ventilu potrubí zemního plynu, pokud se po aplikaci mýdlové vody vytvoří 5-10 bublin za sekundu, je míra úniku vysoká a je nutná nouzová údržba.
Testování detektorů netěsností: Pro scénáře vyžadující vysokou přesnost (např. ventily tekutých léků ve farmaceutickém průmyslu, plynové ventily v polovodičovém průmyslu) se používají profesionální detektory úniků (např. ultrazvukové detektory netěsností, detektory úniku vodíku). Ultrazvukové detektory netěsností detekují ultrazvukové signály generované netěsnostmi ventilů (únik kapaliny vytváří vysokofrekvenční vibrace) a dokážou identifikovat mikroúniky (rychlost úniku < 0,1 ml/min). Detektory úniku vodíku detekují únik vodíku (malé množství vodíku je vstříknuto do ventilu; detekce vodíku vně indikuje únik) a jsou vhodné pro scénáře s přísnými požadavky na míru úniku.
(2) Detekce vnitřního úniku: Kontrola netěsností mezi jádrem ventilu a sedlem
Vnitřní netěsnost označuje únik tekutiny mezi jádrem ventilu a sedlem (tekutina dále proudí po proudu po uzavření ventilu). Protože uvnitř ventilu dochází k vnitřnímu úniku, je obtížné jej přímo pozorovat a vyžaduje posouzení pomocí metod detekce průtoku, detekce tlaku a detekce teploty.
Detekce průtoku: Po uzavření ventilu nainstalujte průtokoměr (např. turbínový průtokoměr, elektromagnetický průtokoměr) do výstupního potrubí. Pokud průtokoměr ukazuje průtok (přípustná vnitřní netěsnost je obvykle < 0,1 % jmenovitého průtoku), existuje vnitřní netěsnost. Například po uzavření přívodního kulového ventilu chemického reaktoru, pokud průtokoměr po proudu ukazuje průtok 0,5 l/h (jmenovitý průtok je 100 l/h), vnitřní netěsnost dosáhne 0,5 %, překračuje povolený rozsah, a jádro ventilu a sedlo vyžadují údržbu.
Detekce tlaku: Po uzavření ventilu nainstalujte do potrubí za potrubím manometr a zaznamenejte počáteční tlak. Pokud tlak nadále roste (což indikuje únik tekutiny proti proudu do po proudu vnitřními netěsnostmi) nebo se po uzavření výfukového ventilu po proudu neudrží (indikuje únik tekutiny po proudu zpět do protiproudu vnitřními netěsnostmi), existuje vnitřní netěsnost. Například po uzavření šoupátka v parním potrubí je počáteční tlak ve výstupním potrubí 0 MPa a po 1 hodině stoupne na 0,2 MPa, což ukazuje na vnitřní netěsnost a těsnící povrch šoupátka vyžaduje kontrolu.
Detekce teploty: U ventilů, které manipulují s kapalinami o vysoké nebo nízké teplotě, lze k určení vnitřních netěsností použít detekci teploty. Například po uzavření kulového ventilu v parovodu by měla teplota navazujícího potrubí postupně klesat. Zůstává-li teplota nezměněna nebo klesá pomalu, uniká vysokoteplotní pára do výstupního proudu vnitřními netěsnostmi. Po uzavření kulového ventilu v potrubí LNG by teplota v potrubí po proudu měla postupně stoupat. Pokud teplota zůstává nízká (např. pod -160 °C), uniká nízkoteplotní LNG do výstupního proudu vnitřními netěsnostmi.
(3) Léčba úniku: Jak reagovat po zjištění úniku?
Jakmile je zjištěn únik, přijmou se vhodná opatření k ošetření na základě typu a rychlosti úniku:
Menší vnější netěsnosti (např. mírné prosakování z ucpávky bez zjevného odkapávání): Nejprve zkuste utáhnout šrouby ucpávky (utahujte rovnoměrně, abyste zabránili deformaci dříku v důsledku nerovnoměrné síly na jedné straně). Pokud se únik po utažení zastaví, ventil lze dále používat; pokud netěsnost přetrvává, vypněte ventil a vyměňte ucpávku (vyberte typ ucpávky vhodný pro provozní podmínky).
Závažné vnější netěsnosti (např. výrazné odkapávání z přírubových spojů, prasklé tělo ventilu způsobující netěsnost): Okamžitě vypněte ventil, zavřete izolační ventily před a za vadným ventilem, vypusťte kapalinu z potrubí a poté proveďte údržbu – vyměňte těsnicí těsnění kvůli netěsnostem příruby (zkontrolujte, zda je těsnicí plocha příruby poškrábaná a poškrábaná); vyměňte ventil pro prasklá tělesa ventilu (zkontrolujte, zda je materiál tělesa ventilu vhodný pro provozní podmínky, aby nedošlo k opakovanému praskání).
Malé vnitřní netěsnosti (interní netěsnost < 0,1 % jmenovitého průtoku bez ovlivnění výroby): Ventil lze i nadále dočasně používat, ale četnost kontrol by měla být zkrácena (např. z jednou denně na jednou za 4 hodiny), aby bylo možné sledovat, zda se rychlost netěsnosti zvyšuje. Pokud se míra úniku postupně zvyšuje, vypněte ventil kvůli údržbě (např. obrouste jádro ventilu a těsnicí plochy sedla nebo vyměňte jádro a sedlo).
Závažné vnitřní netěsnosti (interní netěsnost > 0,5 % jmenovitého průtoku nebo ovlivňující bezpečnost výroby): Okamžitě ventil vypněte, rozeberte a zkontrolujte opotřebení jádra a sedla. Pokud je opotřebení těsnicí plochy mírné, opravte ji broušením (použijte brusnou pastu a postupujte podle kroků pro hrubé broušení, jemné broušení a přesné broušení). Pokud je opotřebení těsnicí plochy silné (hloubka poškrábání > 0,2 mm), vyměňte jádro nebo sedlo.
IV. Jaké chyby se snadno dělají při výběru procesních ventilů? Jak se jim vyhnout?
Během výběru procesních ventilů se mnoho podniků nebo odborníků dostane do chyb při výběru kvůli neúplným znalostem ventilů, přílišnému důrazu na jeden ukazatel (např. cena, průměr) nebo slepé replikaci zkušeností s výběrem z jiných scénářů. Tyto chyby vedou k tomu, že ventily nesplňují provozní požadavky, zvyšují náklady na výměnu zařízení a mohou způsobit výrobní nehody. Níže jsou uvedeny tři běžné chyby a odpovídající metody vyhýbání se, které pomohou odborníkům vybrat ventily přesně.
1. Chyba 1: Zaměření pouze na cenu a ignorování shody materiálu ventilu s provozními podmínkami
Někteří kupující upřednostňují při výběru ventilů cenu, volí levné možnosti a ignorují kompatibilitu materiálů ventilů s provozními podmínkami (vlastnosti kapalin, teplota, tlak). Zdá se, že tento přístup „výběr řízený cenou“ snižuje pořizovací náklady, ale ve skutečnosti vede k rychlému poškození ventilu kvůli nesouladu materiálu, zvyšuje náklady na následnou údržbu a výměnu a dokonce způsobuje bezpečnostní nehody.
Typický případ
Chemický podnik vybral obyčejné kulové kohouty z uhlíkové oceli (jednotková cena přibližně 800 juanů) pro potrubí přepravující 30% kyselinu chlorovodíkovou (teplota 25 °C, tlak 0,8 MPa), aby se snížily náklady. Uhlíková ocel nemůže odolat korozi kyselinou chlorovodíkovou, takže se v těle ventilu během 1 měsíce vytvořily silné koroze, které vedly k úniku kyseliny chlorovodíkové. To způsobilo korozi podlah dílen a poškození zařízení. Později musel podnik nahradit ventily kulovými kohouty z nerezové oceli 316L odolnými proti korozi (jednotková cena přibližně 3 000 juanů) a kompenzovat poškození zařízení, což vedlo k tomu, že celkové náklady daleko převyšovaly počáteční úspory při nákupu.
Metoda vyhýbání se
Při výběru ventilů upřednostněte „vhodnost materiálu“ a přesně vybírejte materiály těla ventilu, jádra a těsnění na základě provozních parametrů:
Vyjasnění provozních parametrů: Zaznamenejte podrobné informace o typu kapaliny (žíravá, hořlavá, výbušná, toxická), koncentraci (např. 30% kyselina chlorovodíková, 98% kyselina sírová), teplotním rozsahu (např. -10 °C až 80 °C) a provozním tlaku (např. 0,5 MPa až 2,5 MPa). Tyto parametry jsou základním základem pro výběr materiálu.
Srovnejte vlastnosti materiálu: Vyberte materiály tělesa ventilu na základě vlastností kapaliny – pro korozivní kapaliny (kyseliny, zásady, roztoky solí) upřednostněte nerezovou ocel (304, 316L), Hastelloy nebo slitinu titanu; pro vysokoteplotní kapaliny (>300°C) zvolte chrom-molybdenovou legovanou ocel (15CrMo, 25CrMo); pro nízkoteplotní kapaliny (<-40°C) zvolte nízkoteplotní ocel (09MnNiD, 16MnD); pro běžné kapaliny (voda, vzduch, minerální olej) je přijatelná uhlíková ocel (Q235, ocel 20#).
Ověřte certifikace materiálu: Vyžádejte si od dodavatelů ventilů dokumenty o certifikaci materiálu (např. protokoly o zkouškách materiálu, certifikáty třetích stran), abyste se ujistili, že skutečný materiál ventilu odpovídá uvedeným specifikacím. Vyvarujte se, aby dodavatelé ořezávali rohy (např. použijte nerezovou ocel 201 místo nerezové oceli 304).
2. Chyba 2: Slepé sledování velkých průměrů a ignorování skutečných požadavků na průtok
Někteří praktici se domnívají, že „větší průměry znamenají dostatečný průtok“ a slepě vybírají ventily větší, než je průměr potrubí, nebo volí ventily s velkým průměrem bez výpočtu skutečného průtoku. To nejen zvyšuje pořizovací náklady (ventily s velkým průměrem jsou mnohem dražší než ventily s malým průměrem), ale také snižuje přesnost regulace ventilu a urychluje erozi kapaliny, což zkracuje životnost ventilu.
Typický případ
Potravinářská továrna vybrala kulový ventil o průměru 80 mm pro potrubí pro dopravu šťávy (průměr potrubí 50 mm, skutečný průtok 10 m³/h), aby „zajistil dostatečný průtok“. Během používání musel kulový ventil zůstat ve stavu „malého otevření“ (otevřeno pouze na 10%-20%), aby bylo možné regulovat průtok. V tomto okamžiku dosáhl průtok šťávy 5 m/s (normální průtok by měl být 1-2 m/s). Vysokorychlostní kapalina způsobila silnou erozi na těsnicím povrchu jádra ventilu, což vedlo k vážnému vnitřnímu úniku během 3 měsíců. Ventil již nemohl přesně řídit průtok a musel být nahrazen kulovým ventilem o průměru 50 mm.
Metoda vyhýbání se
Při výběru ventilů vypočítejte vhodný průměr ventilu na základě skutečných požadavků na průtok a charakteristické křivky průtoku ventilu, abyste se vyhnuli „použití velkého ventilu pro malý průtok“:
Vypočítat skutečný průtok: Určete maximální, normální a minimální průtoky potrubím na základě požadavků výrobního procesu. Jako základ pro výpočet průměru se obvykle používá normální průtok. Například pro přívodní potrubí chemického reaktoru je maximální průtok 15 m³/h, normální průtok je 10 m³/h a minimální průtok je 5 m³/h. Pro výpočet průměru by měl být použit normální průtok 10 m³/h.
Referenční křivky průtokových charakteristik: Dodavatelé ventilů obvykle poskytují průtokové charakteristické křivky pro různé průměry ventilů (ukazující vztah mezi otevřením ventilu a průtokem). Při výběru průměru zajistěte, aby otevření ventilu odpovídající normálnímu průtoku bylo mezi 30 % a 70 % – otevření pod 30 % může způsobit opotřebení těsnicí plochy v důsledku nadměrné rychlosti proudění; otevření nad 70 % ponechává nedostatečný prostor pro nastavení, aby se vyrovnal s kolísáním průtoku.
Přizpůsobit průměr potrubí: Pokud neexistují speciální požadavky (např. potřeba dodatečných rezerv průtoku), měl by průměr ventilu odpovídat průměru potrubí nebo být o jednu velikost menší (např. pro potrubí o průměru 50 mm lze zvolit ventil o průměru 40 mm nebo 50 mm), aby se předešlo problémům se seřízením způsobeným nadměrnými průměry.
3. Chyba 3: Ignorování výkonu těsnění a zaměření pouze na funkce zapnutí, vypnutí a regulace
Někteří praktici se zaměřují pouze na to, zda ventil může dosáhnout on-off nebo regulace průtoku během výběru, přičemž ignorují důležitost těsnícího výkonu. Zejména ve scénářích zahrnujících hořlavé, výbušné, toxické nebo vysoce hodnotné kapaliny může nedostatečný těsnicí výkon vést k vážným následkům.
Typický případ
Farmaceutická továrna vybrala kulový ventil s běžným těsnícím výkonem (třída netěsnosti ANSI třída IV, umožňující menší vnitřní netěsnost) pro potrubí přepravující vysoce toxické kapalné léky (používané při výrobě léků proti rakovině, drahé a toxické). Během používání vnitřní netěsnost kulového ventilu způsobila únik malého množství tekutého léku do potrubí po proudu, což mělo za následek nejen měsíční ztráty přibližně 50 000 juanů v důsledku tekutého odpadu z léků, ale také znečištění životního prostředí dílny těkavými tekutými léky. U zaměstnanců se dokonce objevily mírné příznaky otravy. Problém byl vyřešen až po výměně ventilu za kulový ventil ANSI třídy VI (nulový únik).
Metoda vyhýbání se
Během výběru ujasněte požadavky na těsnění ventilu na základě úrovně nebezpečí a hodnoty kapaliny a zajistěte těsnicí výkon ze tří dimenzí: třída těsnění, struktura těsnění a materiál těsnění:
Určení třídy těsnění: Vyberte třídu těsnění na základě průmyslových standardů. Mezi běžné normy třídy těsnění patří ANSI (American National Standards Institute) a ISO (Mezinárodní organizace pro normalizaci). Třída ANSI VI je nejvyšší třída těsnění (nulový únik) a je vhodná pro hořlavé, výbušné, toxické nebo vysoce hodnotné kapaliny; Třída ANSI IV je vhodná pro běžné kapaliny (voda, vzduch).
Vyberte vhodné těsnící struktury: Vyberte těsnicí strukturu na základě požadavků na těsnění – měkká těsnění (těsnící materiály: pryž, PTFE) nabízejí dobrý těsnící výkon (až do třídy VI ANSI), ale nízkou odolnost vůči vysokým teplotám a vysokému tlaku (vhodné pro teploty <200 °C, tlaky <2,5 MPa); tvrdá těsnění (těsnící materiály: kov, např. nerezová ocel, slinutý karbid) mají dobrou odolnost vůči vysokým teplotám a vysokému tlaku (vhodné pro teploty >300°C, tlaky >10MPa), ale mírně nižší těsnicí výkon (obvykle ANSI třída IV, kterou lze broušením vylepšit na ANSI třídu V).
Ověření těsnosti: Požádejte dodavatele, aby poskytl zprávy o zkouškách těsnosti ventilů (např. zprávy o zkoušce bublin, zprávy o zkoušce poklesu tlaku). Pokud je to nutné, proveďte testy těsnění na místě (např. test mýdlovou vodou, test detektoru netěsností), abyste zajistili, že těsnicí výkon ventilu splňuje požadavky.
V. Jaká jsou klíčová opatření pro instalaci procesního ventilu? Jaké problémy může způsobit nesprávná instalace?
Kvalita instalace Process Valves přímo ovlivňuje jejich následnou provozní stabilitu. Mnoho poruch ventilů nepochází ze samotného produktu, ale z nestandardních instalačních operací. Nesprávná instalace může způsobit zaseknutí ventilu, netěsnost těsnění, zkrácení životnosti a dokonce i bezpečnostní nehody. Proto je nezbytné se při instalaci zaměřit na klíčové detaily.
1. Předinstalační příprava: Základní kontrolní kroky
Předinstalační příprava musí zahrnovat tři rozměry – „samotný ventil, prostředí potrubí a nástroje/materiály“. Vynechání jakéhokoli odkazu může vést ke skrytým nebezpečím:
Vzhled ventilu a kontrola integrity součástí (s testovacími tipy):
Kromě rutinních kontrol na trhliny a deformace používejte specializované nástroje pro pomocné testování – ke kontrole tloušťky stěny tělesa ventilu použijte ultrazvukový tloušťkoměr (odchylka tloušťky stěny by měla být ≤ 5 % konstrukční hodnoty; např. pro návrhovou tloušťku stěny 10 mm by skutečná tloušťka měla být ≥ 9,5 mm), abyste se vyhnuli snížené tlakové nerovnoměrnosti stěny; použijte spároměr ke kontrole spáry mezi jádrem ventilu a sedlem (mezera ≤0,05 mm pro běžné ventily, ≤0,02 mm pro přesné ventily), abyste zajistili těsnicí výkon; u elektrických ventilů proveďte test otevření/zavření pohonu při zapnutí (odchylka zdvihu by měla být ≤ ± 1 %; např. pro jmenovitý zdvih 50 mm by skutečný zdvih měl být 49,5–50,5 mm), aby nepřesný zdvih způsobil neúplné otevření/zavření ventilu. Pokud se informace na typovém štítku ventilu (model, tlaková třída, materiál) neshodují s konstrukčními výkresy, vraťte ventil dodavateli, i když je jeho vzhled neporušený, abyste předešli nesprávnému použití ventilu.
Kontrola před úpravou potrubí (operace specifické pro scénář):
Požadavky na předúpravu potrubí se liší podle typu kapaliny:
U potrubí přepravujících čisté tekutiny (např. čistá voda, farmaceutické tekuté léky) proplachujte potrubí vysokotlakou čistou vodou (0,8-1,2 MPa) po dobu 1-2 hodin, poté jej vysušte stlačeným vzduchem (0,5 MPa), abyste zajistili, že nezůstanou žádné zbytkové nečistoty (posuďte umístěním bílého filtračního papíru na výstup potrubí pro kontrolu skvrn);
U potrubí přepravujících kapaliny o vysoké teplotě (např. pára, horký olej o vysoké teplotě) odmastěte potrubí (vnitřní stěnu otřete tetrachlormethanem nebo etanolem), abyste zabránili karbonizaci mastnoty při vysokých teplotách, která může přilnout k těsnicí ploše ventilu a ovlivnit těsnění;
U potrubí přepravujících korozivní kapaliny (např. kyselina chlorovodíková, kyselina sírová) zkontrolujte neporušenost antikorozní vrstvy vnitřní stěny (např. vrstvy potažené plastem, pryží) a použijte jiskrový tester (napětí 15-30 kV) k detekci malých dírek v antikorozní vrstvě (pokud je potřeba, aby tester obsahoval antikorozní alarmy). opraveno).
Mezitím by odchylka rovnoběžnosti přírub potrubí měla být ≤ 0,1 mm/m. Pokud je odchylka příliš velká, použijte k seřízení přírubu, abyste se vyhnuli nucenému vyrovnání během instalace.
Příprava instalačních nástrojů a pomocných materiálů (s výběrovými standardy):
Výběr nástroje musí přesně odpovídat typu ventilu:
Pro ventily s přírubovým připojením si připravte momentový klíč (třída přesnosti ≥±3%; např. pro instalaci přírubového ventilu DN100, PN1,6MPa vyberte momentový klíč s rozsahem 0-300N·m) a zkontrolujte hodnotu utahovacího momentu na základě specifikací šroubu (např. 80-100N·m pro šrouby z nerezové oceli, kvůli dobré tažnosti by měl být krouticí moment snížen o 10%-15% na 72-85N·m);
Pro svařované ventily (např. vysokotlaká šoupátka pro elektrárny) si připravte svářečku TIG (rozsah nastavení proudu 50-300A). Svařovací tyč musí odpovídat materiálu tělesa ventilu (např. použijte svařovací tyče E5015-G pro tělesa ventilů z chrom-molybdenové oceli. Před svařováním vysušte tyče při 350 °C a udržujte je v teple po dobu 1-2 hodin, aby se zabránilo poréznosti při svařování);
U pomocných materiálů musí materiály těsnění přesně odpovídat pracovním podmínkám: používejte flexibilní grafitová kompozitní těsnění (odolnost vůči tlaku ≤ 4,0 MPa) pro teploty >400 °C, těsnění PTFE (odolné kyselinám a zásadám, ale teplota ≤ 200 °C) pro korozivní kapaliny a kovové vinuté těsnění (navinuté z pásů z nerezové oceli, s vynikajícími těsnicími podmínkami z nerezové oceli a grafitových pásů). (>10 MPa).
2. Specifikace instalace: Podrobnosti, které určují kvalitu instalace
Proces instalace se musí řídit zásadami „přesného vyrovnání, rovnoměrného působení síly a instalace bez napětí“. Každý krok operace má jasné technické normy:
Směr instalace ventilu: Nikdy neinstalujte obráceně (s metodami pro identifikaci snadno zmatených ventilů):
Kromě ventilů označených šipkami směru proudění mají některé ventily snadno zaměnit směry instalace a vyžadují speciální označení:
Zpětné ventily: Zpětné ventily zvedání (kotouče ventilů se zvedají svisle) musí být instalovány v horizontálním potrubí s talířem směrem nahoru; kyvné zpětné ventily (kotouče ventilů se otáčejí kolem hřídele) mohou být instalovány v horizontálním nebo vertikálním potrubí, přičemž proudění vstupuje ze směru, který otevírá disk;
Škrticí ventily: U kónických nebo jehlovitých jader musí být instalovány ve směru „nízký dovnitř, vysoký výstup“ (kapalina vstupuje ze spodní části jádra a vystupuje shora). Obrácená instalace snižuje přesnost regulace o více než 50 %;
Redukční ventily: Pilotně ovládané redukční ventily musí být instalovány ve směru "vysoký tlak dovnitř, nízký tlak ven" s manometrem nainstalovaným na výstupní straně (rozsah 1,5-2násobku výstupního tlaku), aby se zabránilo výstupnímu přetlaku.
Po instalaci označte směr průtoku na tělese ventilu značkou pro pozdější snadnou kontrolu a údržbu.
Vyrovnání potrubí a ventilů: Vyhněte se násilné instalaci (s tipy pro nastavení odchylky):
Když odchylka osy mezi potrubím a ventilem překročí 0,5 mm/m, upravte změnou polohy podpěry potrubí:
Při malých odchylkách (0,5-1mm/m) povolte upevňovací šrouby podpěry potrubí a pomocí páčidla jemně upravte polohu potrubí. Na každých nastavených 100 mm délky by měla být odchylka řízena v rozmezí 0,1 mm;
Při velkých odchylkách (>1 mm/m) vyměňte potrubní vsuvku (odřízněte vhodnou délku potrubí a znovu svařte), aby byla zajištěna přesnost vyrovnání.
Během instalace použijte laserový vyrovnávací nástroj (přesnost ±0,01 mm/m), abyste detekovali odchylku osy a předešli chybám způsobeným vizuálním posouzením. Mezitím vyhraďte určitou dilatační mezeru pro potrubí na obou koncích ventilu (např. u potrubí s teplotami >100 °C vyhraďte mezeru 10-15 mm na každých 10 m délky), aby se zabránilo rozpínání/stahování potrubí v důsledku teplotních změn, které by vyvíjely dodatečné namáhání ventilu.
Utahování šroubů: Klíčem je rovnoměrné použití síly (s procesem operace krok za krokem):
Utahování šroubů příruby vyžaduje tři kroky k zajištění rovnoměrného působení síly:
Počáteční utažení: Pomocí momentového klíče utáhněte šrouby v diagonálním pořadí na 30 % jmenovitého momentu (např. pro jmenovitý moment 100 N·m je počáteční utahovací moment 30 N·m). V tomto okamžiku začíná těsnění lícovat s těsnicí plochou;
Průběžné utahování: Po intervalu 15-20 minut (aby se těsnění zcela zdeformovalo) utáhněte šrouby na 70 % jmenovitého momentu (70N·m) ve stejném pořadí. Ke kontrole mezery mezi přírubami použijte spároměr (mezera ≤0,05 mm a rovnoměrně rozložená);
Konečné utažení: Po dalších 15-20 minutách utáhněte šrouby jmenovitým momentem (100N·m). Po konečném utažení označte polohy šroubů (nakreslete zarovnávací čáru na šroub a přírubu barvou), abyste usnadnili kontrolu uvolnění během následujících obchůzek.
U přírub s velkým průměrem (>300 mm) zvyšte počet utahovacích cyklů (4-5krát), abyste zabránili neúplnému stlačení těsnění a následnému úniku.
3. Běžné důsledky nesprávné instalace: Problémy, na které je třeba si dát pozor (s analýzou případů nehod)
Následky nesprávné instalace jsou často "zpožděné" a mohou se objevit až 1-3 měsíce po instalaci. Důležité je včasné varování:
Zablokování ventilu (s pouzdrem a řešením):
Rafinérie instalovala šoupátko DN200 s osovou odchylkou 1,2 mm/m mezi potrubím a ventilem. Vynucené vyrovnání způsobilo, že dřík ventilu nesl ohybové napětí. Po 2 měsících používání došlo k zablokování šoupátka během otevírání/zavírání a vyžadovalo k provozu cheater bar. Demontáž odhalila, že dřík ventilu byl ohnutý (stupeň ohybu 0,5 mm/m) a jádro ventilu a sedlo byly nerovnoměrně opotřebované. Řešení: Vyměňte ohnutý dřík ventilu, upravte přesnost vyrovnání potrubí pomocí vyrovnávače přírub a znovu nainstalujte. Po opětovné instalaci šoupátko fungovalo opět hladce.
Tip prevence: Po instalaci ručně ovládněte ventil 3-5krát, abyste zkontrolovali, zda nedošlo k zaseknutí. Pokud je abnormální, okamžitě zkontrolujte přesnost vyrovnání.
Netěsnost těsnícího povrchu (s kroky k vyšetřování příčiny netěsnosti):
V chemické továrně došlo po instalaci kulového ventilu DN150 k neustálému úniku na přírubovém spoji. Zpočátku se jednalo o menší průsaky, ale netěsnost se po 1 týdnu zvýšila. Kroky vyšetřování: 1. Znovu utáhněte šrouby momentovým klíčem a zjistili jste, že některé šrouby měly pouze 50 % jmenovitého momentu (kvůli nediagonálnímu utahování během instalace); 2. Demontujte přírubu a zjistěte nerovné prohlubně na těsnění (na jedné straně hluboké, na druhé mělké); 3. Zkontrolujte těsnicí plochu příruby a najděte zbytky svařovací strusky (potrubí není vyčištěno). Řešení: Očistěte svařovací strusku z těsnící plochy, vyměňte těsnění a utáhněte šrouby krok za krokem podle standardního utahovacího momentu. Problém s únikem byl vyřešen.
Tip prevence: Ihned po instalaci proveďte tlakovou zkoušku (zkušební tlak 1,2-1,5násobek pracovního tlaku, vydržte po dobu 30 minut bez úniku podle kvalifikace).
Poškození tělesa ventilu (s testováním změny výkonu materiálu):
V elektrárně bylo instalováno vysokoteplotní vysokotlaké šoupátko (materiál 12Cr1MoVG) bez chladících opatření během svařování (teplota svařování přesáhla 800 °C a nebylo provedeno žádné tepelné zpracování po svařování), což způsobilo mezikrystalovou korozi ve svařované oblasti těla ventilu. Po 6 měsících používání se objevila trhlina ve svařované oblasti tělesa ventilu a došlo k úniku vysokotlaké páry. Testování odhalilo, že tvrdost svařované oblasti klesla ze 180 HB na 120 HB, což výrazně snížilo houževnatost materiálu. Řešení: Vyměňte poškozené těleso ventilu, během svařování použijte chlazení vodou (kontrolní teplota svařování ≤600 °C) a proveďte ošetření odlehčením pnutí při 250 °C po dobu 2 hodin po svařování, aby se zabránilo mezikrystalové korozi.
VI. Jak řešit poruchy procesního ventilu v různých pracovních podmínkách?
Nouzové řešení poruch procesního ventilu se musí řídit zásadami „bezpečnost především, rychlá izolace a minimalizace ztrát“. Manipulační postupy se výrazně liší podle pracovních podmínek a vyžadují plány specifické pro scénář.
1. Selhání ventilů v potrubí hořlavých a výbušných kapalin: Upřednostněte izolaci zdrojů nebezpečí (s podrobným provozním procesem)
Nesprávná manipulace s poruchami ventilů v potrubích s hořlavými a výbušnými kapalinami může způsobit výbuch. Přísné dodržování kroků je nezbytné:
Nouzové řešení úniku (klasifikováno podle míry úniku):
Menší úniky (rychlost úniku < 5 ml/min, žádné zjevné těkání plynu): Okamžitě uzavřete izolační ventily před a za ventilem (během provozu používejte antistatické rukavice, aby nedošlo ke vzniku statického jiskry), zapněte na místě nevýbušný odsávací ventilátor (objem vzduchu ≥ 1000 m³/h) a použijte k monitorování koncentrace úniku přirozenou koncentraci úniku plynu. ≤ 0,5 % LEL, tj. 5 % spodní meze výbušnosti). Pokud koncentrace klesne do bezpečného rozsahu, dočasně utěsněte místo úniku speciálním těsnicím prostředkem (např. těsnicím tmelem PTFE odolným proti výbuchu) a naplánujte důkladnou údržbu během výrobních přestávek;
Střední úniky (rychlost úniku 5-50 ml/min, zjevné těkání plynu): Kromě uzavření izolačních ventilů a zapnutí ventilace vytvořte kolem místa varovnou zónu (poloměr ≥10 m), aby se zabránilo vstupu neoprávněných osob. K rozebrání ventilu použijte nástroje odolné proti výbuchu (abyste předešli jiskrám z kolize nástroje), vyměňte těsnicí součásti a znovu nainstalujte. Po instalaci proveďte zkoušku vzduchotěsnosti (zkušební tlak 1,1násobek pracovního tlaku, výdrž po dobu 1 hodiny, míra úniku ≤0,1 %/h);
Závažné úniky (rychlost úniku > 50 ml/min nebo koncentrace plynu blížící se spodní hranici výbušnosti): Okamžitě aktivujte plán havarijní odezvy, evakuujte veškerý personál na místě, vypněte hlavní napájení systému (aby se zabránilo jiskrám z elektrického zařízení), zapněte systém protipožárních postřikovačů (pro snížení okolní teploty a zabránění výbuchu) a kontaktujte profesionální týmy na pohotovosti (např. Nepokoušejte se ventil samostatně rozebírat.
Nouzové zacházení se zablokováním ventilu (s tipy pro přepínání potrubí v pohotovostním režimu):
Pokud se ventil zablokuje a nelze jej zavřít, přepněte do 3 minut na záložní potrubí:
Rychle otevřete vstupní ventil rezervního potrubí (otočte ručním kolem o 2-3 otáčky proti směru hodinových ručiček, abyste zajistili úplné otevření);
Pomalu otevřete výstupní ventil záložního potrubí (sledujte průtokoměr za ním, abyste zabránili nárazu potrubí náhlými změnami průtoku);
Zavřete vstupní ventil vadného potrubí (pokud je také ucpaný vstupní ventil, zavřete hlavní uzavírací ventil dále proti proudu);
Otevřete vypouštěcí ventil vadného potrubí (otevírejte pomalu, abyste vypustili zbytkovou kapalinu a předešli nebezpečím souvisejícím s akumulací).
Po přepnutí ověřte, že tlak a průtok v záložním potrubí jsou normální, aby byla zajištěna nepřetržitá výroba.
2. Selhání ventilů ve vysokoteplotních a vysokotlakých kapalinových potrubích: Zabraňte popálení a poškození zařízení (s normami ochrany a snížení tlaku)
Únik vysokoteplotních a vysokotlakých kapalin (teplota >200°C, tlak >1,6MPa) může způsobit popáleniny a prasknutí potrubí. V případě nouze musí být prioritou ochrana a uvolnění tlaku:
Nouzové řešení úniku ventilu (s ochranným vybavením a dočasnými metodami těsnění):
Operátoři musí nosit kompletní ochranné vybavení pro vysoké teploty: žáruvzdorné rukavice (teplotní odolnost ≥500 °C, např. aramidové rukavice), tepelně odolné obličejové štíty (teplotní odolnost ochranného skla ≥800 °C) a vysokoteplotní ochranný oděv (např. kompozitní tkanina z hliníkové fólie, teplotní odolnost ≥600 °C). Postupujte takto:
Pomalu zavírejte vstupní a výstupní izolační ventily (regulujte rychlost zavírání na 10-15 sekund na otáčku, abyste zabránili vodnímu rázu – tlak vodního rázu může dosáhnout 3-5násobku normálního tlaku a poškodit potrubí);
Pokud je netěsnost na přípojce příruby, použijte k dočasnému utěsnění speciální přírubovou těsnící svorku (složenou z nerezového rámu a grafitového těsnění, tlaková odolnost ≤10MPa): upevněte svorku kolem příruby, seřiďte šrouby tak, aby těsnění těsně přitlačilo k povrchu příruby, dokud se netěsnost zastaví;
Pokud tělo ventilu praskne a prosakuje (velká míra úniku), okamžitě otevřete pojistný ventil systému (regulujte rychlost uvolnění tlaku na 0,1-0,2 MPa/min, abyste zabránili deformaci zařízení v důsledku náhlých poklesů tlaku). Jakmile tlak klesne pod 0,1 MPa, uzavřete hlavní izolační ventil a vyměňte tělo ventilu.
Během manipulace používejte infračervený teploměr ke sledování teploty těla ventilu (abyste zabránili selhání ochranného zařízení z nadměrného tepla). Pokud teplota překročí 600 °C, před pokračováním nejprve ochlaďte těleso ventilu (stlačeným vzduchem) pod 300 °C.
Nouzové řešení selhání bezpečnostního ventilu (s ručním uvolněním tlaku a procesem výměny záložního ventilu):
Selhání pojistného ventilu (selhání otevření nebo zavření) je hlavním nebezpečím ve vysokotlakých systémech. Postupujte podle tohoto postupu zpracování:
Okamžitě otevřete ruční přetlakový ventil (otáčejte ručním kolem ve směru hodinových ručiček pro pomalé otevírání, řiďte rychlost uvolnění tlaku, abyste snížili tlak v systému o 0,5-1,0 MPa za hodinu) a pečlivě sledujte tlakoměr, abyste zabránili poklesu tlaku příliš nízko a narušení výroby;
Zavřete uzavírací ventily před a za vadným pojistným ventilem (pokud je uzavíracím ventilem šoupátko, otáčejte ručním kolem, aby se úplně uzavřelo a zablokujte, aby se zabránilo náhodnému spuštění);
Demontujte vadný pojistný ventil (použijte k tomu určený klíč, aby nedošlo k poškození těsnící plochy příruby) a nainstalujte kalibrovaný záložní pojistný ventil (se stejným nastaveným tlakem jako originál);
Pomalu otevřete izolační ventily před a za bezpečnostním ventilem pohotovostního režimu, zavřete ruční přetlakový ventil a ověřte, že tlak v systému je stabilní (normální rozsah kolísání ≤±0,05MPa);
Před opětovným použitím zašlete vadný pojistný ventil do odborné instituce ke kalibraci (zkontrolujte tuhost pružiny a těsnicí povrch jádra ventilu; vyměňte unavené pružiny a opotřebené těsnicí plochy obruste).
3. Selhání ventilů v potrubích s korozivní kapalinou: Zabraňte šíření koroze (pomocí standardů neutralizace a čištění)
Únik korozivních kapalin může způsobit korozi zařízení a znečištění půdy. Nouzová manipulace musí upřednostňovat ochranu, sběr a neutralizaci:
Nouzové řešení úniku (s ochranným vybavením a kroky neutralizace):
Obsluha musí používat ochranné pomůcky odolné proti korozi: rukavice odolné proti kyselinám (např. rukavice z nitrilové pryže, odolné vůči koncentrované kyselině chlorovodíkové a kyselině sírové), oděvy odolné proti korozi (např. oděvy z PVC, odolné vůči většině kyselin a zásad) a ochranné brýle proti postříkání chemikáliemi (polykarbonátové čočky). Postupujte takto:
Zavřete vstupní a výstupní izolační ventily (použijte plastové klíče, abyste zabránili korozi kovových nástrojů);
Zachyťte uniklou kapalinu do nádoby odolné proti korozi (např. polyetylenové vědro o objemu ≥50 l). Do kbelíku předem přidejte neutralizační činidlo (např. přidejte roztok uhličitanu sodného k neutralizaci uniklé kyseliny chlorovodíkové na pH 6-8; přidejte zředěnou kyselinu chlorovodíkovou k neutralizaci uniklého hydroxidu sodného na pH 6-8), abyste zabránili přímému vypouštění;
Opláchněte uniklé místo velkým množstvím vody (objem oplachu ≥10L/m², doba oplachu ≥5 minut). Vypouštějte oplachovou vodu do vyhrazené nádrže na čištění odpadních vod odolné proti korozi, nikoli přímo do kanalizace;
Demontujte vadný ventil (opláchněte povrch ventilu vodou, abyste odstranili zbytky koroze), zkontrolujte korozi jádra ventilu a sedla (např. vyměňte jádra z nerezové oceli za jádra z Hastelloy, pokud dojde k důlkové korozi), vyměňte poškozené součásti a znovu nainstalujte. Po instalaci proveďte test vzduchotěsnosti (dusíkem, zkušební tlak 1,2násobek pracovního tlaku, vydržte 30 minut bez úniku).
VII. Na co je třeba se zaměřit při každodenních kontrolách procesních ventilů? Mějte tento kontrolní seznam po ruce
Denní kontroly musí být „komplexní a důkladné“ a spojovat „vizuální kontrolu, testování nástrojů a ověřování provozu“, aby bylo možné rychle identifikovat nebezpečí. Níže je uveden podrobný kontrolní seznam kontrol s frekvencí a hloubkou upravenou na základě důležitosti ventilu (kritické vs. obecné ventily), aby se optimalizovalo přidělování zdrojů.
1. Inspekční standardy klasifikované podle důležitosti ventilů
V průmyslových systémech jsou ventily klasifikovány podle funkce na kritické ventily (např. ventily přívodu do reaktoru, pojistné ventily sběrače páry, izolační ventily hořlavých kapalin) a obecné ventily (např. běžné uzavírací ventily chladicí vody, vypouštěcí ventily). Jejich požadavky na kontrolu se výrazně liší:
Kritické ventily (frekvence kontrol: jednou denně, u některých 24hodinové monitorování):
Kromě základních kontrol přidejte „vysoce přesné testování“ a „záznam stavu“:
Použijte tlakové vysílače k monitorování tlakových rozdílů na ventilu v reálném čase (např. u kulových ventilů přívodu do reaktoru by normální tlakový rozdíl měl být ≤0,2 MPa; náhlé zvýšení indikuje možné zablokování jádra ventilu) a zaznamenávejte údaje o tlaku za hodinu;
U elektrických ventilů použijte multimetr k testování proudu a napětí ovladače (např. pro jmenovitý proud 10A by skutečné kolísání proudu mělo být ≤±0,5A; abnormální proud indikuje poruchu motoru nebo zablokování jádra ventilu);
Jednou týdně provádějte „offline test“: zavřete vstupní a výstupní izolační ventily, tlakově otestujte ventil (zkušební tlak 1,1násobek pracovního tlaku, vydržte 1 hodinu) a zkontrolujte těsnicí výkon;
Vytvořte „záznam o stavu ventilu“, abyste zdokumentovali tlak, průtok a provozní pocity během každé kontroly. Použijte analýzu trendů k posouzení stárnutí ventilu (např. měsíční nárůst netěsnosti těsnící plochy o 0,1 ml/min indikuje stárnutí těsnění vyžadující proaktivní výměnu).
Obecné ventily (Frekvence kontrol: Jednou týdně, hloubková kontrola jednou za měsíc):
Zaměřte se na „ověření základní funkce“, abyste snížili zbytečné náklady na testování:
Vizuálně zkontrolujte těleso ventilu, zda nevykazuje zjevnou korozi nebo netěsnosti, a zkontrolujte, zda je ovládací rukojeť neporušená;
Ruční ovládání ventilu jednou za měsíc (úplný cyklus otevření-zavření) pro kontrolu ucpání. Pokud se odpor výrazně zvýší, proveďte údržbu mazání;
Jednou za čtvrt roku zkontrolujte uvolněné šrouby příruby (k jemnému otočení šroubů použijte klíč; pokud se šrouby otočí o více než 1/4 otáčky, znovu je utáhněte na 80 % jmenovitého momentu);
U zřídka používaných ventilů (např. vypouštěcí ventily) je otevřete jednou za měsíc (na 5-10 sekund), abyste zabránili zaseknutí jádra ventilu z dlouhodobé nečinnosti.
2. Záznamy o kontrole a proces řešení problémů
Inspekce nejsou „formality“ – standardizované záznamy a manipulace s uzavřenou smyčkou zajišťují včasné řešení nebezpečí:
Klíčové položky záznamu o kontrole:
Použijte záznam „elektronické zálohování papíru“, včetně:
Základní informace: čas prohlídky, inspektor, číslo ventilu, umístění, typ a specifikace;
Stavová data: tlak (hodnoty před a po proudu), teplota (teplota povrchu těla ventilu), únik (přítomnost/nepřítomnost, míra úniku) a provozní stav (hladký/zaseknutý);
Abnormality: podrobné popisy anomálií (např. „Kapnutí na přírubovém připojení ventilu FV-001, 1 kapka každých 10 sekund“) a místa s poznámkami (s fotografiemi na místě).
Nahrávejte záznamy do systému správy zařízení v reálném čase pro vzdálenou kontrolu a dohledatelnost ze strany manažerů.
Proces řešení problémů v uzavřené smyčce:
Implementujte „klasifikované zacházení a časově omezenou nápravu“ na základě závažnosti problému:
Nouzové problémy (např. silný únik, zablokování bránící provozu):
Okamžitě vypněte systém a aktivujte nouzový plán (informace o nouzové situaci viz část VI);
Informujte personál údržby, aby vypracoval plán oprav do 2 hodin a dokončil opravy do 24 hodin;
Po opravě před opětovným použitím proveďte tlakové a funkční zkoušky;
Uspořádejte „schůzku k analýze selhání“, abyste zjistili základní příčiny (např. nesprávná instalace, nesoulad materiálu) a předešli opakování.
Obecné problémy (např. menší únik, zvýšený provozní odpor):
Zdokumentujte podrobnosti a vypracujte plán nápravy (např. „Kompletní mazání do 3 dnů“);
Inspektoři ověří nápravu a potvrdí řešení;
Pokud se problémy opakují (např. 3 netěsnosti za 6 měsíců), vyhodnoťte výměnu ventilu (např. upgrade materiálu, změna typu).
Možná nebezpečí (např. stárnutí těsnění, malá koroze tělesa ventilu):
Klasifikujte nebezpečí (např. nízké riziko: 3 měsíce zbývající životnosti těsnění; střední riziko: hloubka koroze 0,1 mm vyžadující opakovanou kontrolu jednou za dva týdny);
Sledujte nebezpečí v „seznamu rizik“ s pravidelnou opakovanou kontrolou až do vyřešení;
Řešte nízkoriziková rizika během plánovaných odstávek, abyste předešli přerušení výroby.
3. Inspekční opatření pro speciální scénáře
Upravte kontrolní metody pro extrémní prostředí, abyste zajistili bezpečnost a přesnost:
Prostředí s vysokou teplotou (např. v blízkosti kotlů, vysokoteplotních ropovodů):
Používejte ochranné vybavení proti vysokým teplotám a vyhněte se přímému kontaktu s tělem ventilu;
K měření teploty povrchu těla ventilu použijte infračervený teploměr (u teplot >300°C dodržujte bezpečnou vzdálenost ≥1m). Pokud teplota překročí konstrukční limit (např. 420 °C pro ventil s jmenovitým výkonem 400 °C), prozkoumejte možný vnitřní únik;
Vyhněte se dlouhodobým kontrolám během období s vysokou teplotou (např. letní odpoledne), abyste předešli úpalu.
Vlhké/korozivní prostředí (např. čistírny odpadních vod, chemické dílny):
Používejte oděv odolný proti korozi a neklouzavou obuv, abyste zabránili uklouznutí nebo kontaktu pokožky s korozivními kapalinami;
Použijte baterku ke kontrole skrytých oblastí (např. dna ventilů) náchylných ke korozi;
Po použití nástroje natřete antikorozním olejem a uložte je na suchém místě.
Provoz ve velkých nadmořských výškách (např. ventily na stojanech na potrubí):
Noste celotělový bezpečnostní postroj a stůjte na stabilních plošinách (vyhněte se chůzi po neupevněných trubkách);
Pro dálkové kontroly používejte dalekohledy nebo drony (udržujte vzdálenost 3–5 m, abyste se vyhnuli kolizím);
Kontroly provádějte s partnerem (jedna osoba pracující ve výšce, jedna osoba monitorující na zemi).
4. Údržba a kalibrace kontrolních nástrojů
Přesnost nástroje přímo ovlivňuje výsledky kontroly. Pravidelná údržba a kalibrace zabrání chybnému úsudku v důsledku chyb nástroje:
| Typ nástroje | Příklady nástrojů | Kalibrační cyklus | Kalibrační standard/nástroje | Přípustná chyba | Tipy pro každodenní údržbu |
| Nástroje pro tlakové zkoušky | Převodník tlaku Rosemount 3051 | 6 měsíců | Kalibrátor Druck DPI 610 (±0,025 %) | ≤±0,1 % | Vyčistěte rozhraní po použití; skladujte v prostorách bez vibrací |
| Nástroje pro testování teploty | Infračervený teploměr Fluke 62MAX | 6 měsíců | Ametek Dry Block (±0,1°C) | ≤±2°C (200-600°C) | Otřete čočku suchým hadříkem; vyhnout se kontaminaci olejem |
| Elektrické zkušební nástroje | Multimetr Fluke 117C | 12 měsíců | Certifikace třetí stranou | ≤±1,0 % (napětí/proud) | Vyfoukejte prach z testovacích vodičů; mějte po ruce náhradní vodiče |
VIII. Vyřazení z provozu a výměna procesních ventilů: Jak vědecky určit načasování výměny?
Procesní ventily musí být vyřazeny z provozu a vyměněny okamžitě, když dosáhnou konce své životnosti nebo nesplňují výrobní požadavky, aby se předešlo bezpečnostním rizikům z „nadměrného používání“. Mnoho podniků však postrádá standardy vědeckého úsudku, což vede buď k předčasné výměně (plýtvání zdroji), nebo k opožděné výměně (vytváří nebezpečí). Níže jsou uvedeny pokyny ke kritériím vyřazování z provozu, zásadám výběru náhrady a specifikacím instalace.
1. Kritéria vyřazení z provozu: Kdy je nutné vyměnit ventily?
Komplexně zhodnoťte vyřazení z provozu na základě životnosti, snížení výkonu a bezpečnostních rizik. Indikátory vyřazení jádra z provozu se liší podle typu ventilu:
| Typ ventilu | Životnost designu (roky) | Prahová hodnota životnosti (roky, 80 % životnosti návrhu) | Normy pro vyřazování kritických komponent z provozu | Bezpečnostní normy pro vyřazení z provozu (hořlavé/toxické kapaliny) |
| Šoupátka/kulové ventily | 8-12 | 6,4-9,6 | Opotřebení těsnění >0,5 mm; koroze dříku ventilu >20 % tloušťky stěny | Vnitřní netěsnost >2x norma ANSI třídy VI; nouzové vypnutí > 3 sekundy |
| Globe/Pojistné ventily | 6-10 | 4,8-8,0 | Praskliny sedla ventilu >5 mm; odchylka nastaveného tlaku pojistného ventilu >5% | Opakujte únik do 1 měsíce po 2 opravách; nedostatečné odlehčení tlaku |
| Membránové ventily | 3-5 | 2,4-4,0 | Praskliny způsobené stárnutím membrány; deformace tělesa ventilu >0,2mm/m | Poškození membrány způsobující únik kapaliny; selhání izolovat tok |
Překročená životnost:
Pokud ventil překročí "prah životnosti" v tabulce, proveďte úplnou výkonnostní zkoušku (tlak, těsnění), i když není viditelné žádné zjevné poškození. Vyřaďte z provozu, pokud testy selžou nebo se výkon sníží o >30 % (např. přesnost regulace průtoku klesne z ±1 % na ±3 %).
Vážně poškozené kritické součásti:
Vyřaďte z provozu, pokud náklady na opravu překročí 50 % nového ventilu (např. šoupátko s opotřebením těsnění 0,6 mm vyžadující broušení, které stojí 60 % nového ventilu).
Nekontrolovatelná bezpečnostní rizika:
Okamžitě vyřaďte z provozu ventily v potrubích s hořlavými/toxickými kapalinami, pokud splňují „standardy bezpečnostních rizik“ v tabulce (např. nouzový uzavírací ventil zemního plynu, jehož uzavření trvá 4 sekundy).
2. Zásady výběru náhrady: Jak si vybrat lépe padnoucí ventil?
Vyhněte se „kopírování starého modelu“ – vyberte ventily na základě aktualizovaných podmínek procesu a technických vylepšení:
Adaptace provozních podmínek:
Upgradujte specifikace pro změněné procesy (např. zvýšení teploty z 200 °C na 300 °C: nahraďte šoupátka z uhlíkové oceli ventily z chrom-molybdenové slitiny oceli; zvyšte tlak z 1,6 MPa na 2,5 MPa: upgradujte kulové ventily z PN1,6 na PN4,0). Upravte materiály na základě změn vlastností kapalin (např. přechod z vody na odpadní vodu obsahující síru: vyměňte ventily z nerezové oceli 304 za dvojité ventily z nerezové oceli 2205 pro zvýšení odolnosti proti korozi).
Energetická účinnost a zlepšení výkonu:
Upřednostněte energeticky účinné ventily, abyste snížili provozní spotřebu energie: vyměňte běžné ventily za ventily s nízkým odporem průtoku (koeficient průtokového odporu snížen z 5,0 na 2,0, snížení spotřeby energie vodního čerpadla o 15 %-20 %); nahraďte ruční ventily elektrickými ventily vybavenými inteligentními polohovadly (přesnost regulace se zlepšila z ±5 % na ±0,5 %, což snižuje náklady na pracovní sílu a chyby seřízení).
Snížení nákladů na údržbu:
Vyberte ventily s jednoduchou konstrukcí a snadnou údržbou pro snížení dlouhodobých provozních nákladů: nahraďte šoupátka vyžadující častou výměnu ucpávky vlnovcovými šoupátky bez ucpávky (cyklus výměny ucpávky prodloužený ze 3 měsíců na 3 roky); vyměňte kulové kohouty s tvrdým těsněním náchylné k opotřebení za kulové kohouty s keramickým těsněním odolné proti opotřebení (životnost těsnicí plochy prodloužena z 1 roku na 5 let).
3. Specifikace operace výměny: Jak zajistit kvalitu instalace nového ventilu?
Výměna nového ventilu probíhá ve čtyřech krocích – „odstranění-čištění-instalace-testování“ – aby se předešlo problémům s výkonem v důsledku nesprávného provozu:
Demontáž starého ventilu:
Zavřete před a za izolační ventily a vypusťte kapalinu z potrubí (přes vypouštěcí nebo přetlakové ventily). U korozivních nebo hořlavých kapalin proplachujte potrubí inertním plynem (např. dusíkem) po dobu alespoň 30 minut, aby byla zajištěna koncentrace zbytkové kapaliny ≤ 0,1 %. Při demontáži šroubů příruby dodržujte zásadu „diagonálního, postupného uvolňování“, aby se zabránilo deformaci příruby nerovnoměrnou silou. Pomocí jeřábu nebo vysokozdvižného vozíku zvedněte starý ventil hladce, abyste zabránili kolizím s rozhraními potrubí.
Čištění a kontrola potrubí:
Propláchněte rozhraní potrubí vysokotlakou vodou (nebo stlačeným vzduchem), abyste odstranili nečistoty a zbytky starých těsnění. Použijte vnitřní mikrometr k ověření, že vnitřní průměr potrubí odpovídá novému ventilu (odchylka ≤±0,5 mm). Zkontrolujte rovinnost těsnící plochy příruby pomocí testeru rovinnosti (odchylka ≤0,1 mm/m); pokud existují rýhy nebo prohlubně, opravte je bruskou (dosáhněte drsnosti povrchu Ra ≤0,8μm po broušení).
Instalace nového ventilu:
Před instalací ověřte, že model, specifikace a materiál nového ventilu odpovídají požadavkům výběru. Otestujte otevírání/zavírání ventilu, abyste zajistili hladký pohyb vnitřních součástí. Během instalace se ujistěte, že je ventil vyrovnán s osou potrubí (odchylka ≤0,5 mm/m). Utáhněte šrouby příruby podle principu "diagonální, postupné utahování" (utahovací momenty viz manuál ventilu; např. 180-200N·m pro šrouby příruby DN100, PN4,0MPa). U elektrických ventilů zkalibrujte vyrovnání zdvihu vřetena pohonu (zajistěte 100 % signálu pohonu při úplném otevření a 0 % při úplném uzavření).
Testování po instalaci:
Proveďte tlakovou zkoušku (zkušební tlak 1,2násobek pracovního tlaku, vydržte po dobu 30 minut bez úniku), test těsnění (zkouška vnitřní netěsnosti dusíkem při 1,0násobku pracovního tlaku, vydržte po dobu 1 hodiny s mírou úniku ≤1×10⁻⁶Pa·m³/s; test vnější netěsnosti s mýdlovou vodou na těsnicích plochách, bez bublin, test otevření – 3 plynulé otevírání a elektrické ovládání) a funkční mrtvice). Ventil uveďte do provozu až po absolvování všech testů a aktualizujte záznam o stavu ventilu.
IX. Závěr: Vytvoření systému řízení celého životního cyklu pro procesní ventily
Efektivní provoz Process Valves se nespoléhá na optimalizaci jednoho článku, ale vyžaduje vybudování systému řízení celého životního cyklu „výběr-instalace-provoz-údržba-vyřazení z provozu“. Od přesného výběru, aby se zabránilo „vrozeným vadám“, standardizované instalace až po položení „pevného základu“, pečlivé údržby pro prodloužení „životnosti“ a vědeckého vyřazení z provozu k dosažení „bezpečné výměny“, každý článek musí být úzce propojen a přísně kontrolován.
Pro průmyslové podniky je nezbytné vytvořit specializovaný tým pro správu ventilů s profesionálními techniky (např. ventiloví technici, technici provozu a údržby), vyvinout komplexní systémy řízení (např. kontrolní postupy, normy údržby, procesy vyřazování z provozu) a využít digitální nástroje (např. systémy správy zařízení, monitorování inteligentních senzorů) k dosažení monitorování stavu ventilů v reálném čase a včasného varování trendů. Mezitím posílit školení personálu s cílem zlepšit profesionální schopnosti operátorů a personálu údržby (např. pravidelné školení v oblasti demontáže ventilů a diagnostiky poruch s kvalifikací požadovanou před nástupem do funkce), aby se předešlo selháním způsobeným lidskou chybou.
Přestože jsou procesní ventily malé, jsou „kritickým článkem“ při zajišťování stabilního provozu průmyslového systému. Pouze přijetím vědeckého manažerského myšlení, přísných provozních standardů a neustálého technologického vylepšování – a věnováním pozornosti každému detailu – může tento „neviditelný správce“ skutečně plnit svou roli a zajistit bezpečnost, efektivitu a energetickou účinnost průmyslové výroby.