

Co vlastně odděluje spolehlivé Výrobce pneumatického chapadla Od zbytku
Krátká odpověď: spolehlivý výrobce pneumatických chapadel je definován třemi měřitelnými věcmi, nikoli marketingovou kopií — opakovatelná uchopovací síla v tisících cyklů, utěsněná konstrukce, která odolává vnikání prachu a vlhkosti, a přesnost zdvihu čelisti v rozmezí 0,02 mm až 0,05 mm. Vše ostatní – barva povlaku, tloušťka katalogu nebo velikost showroomu – je vedlejší. Kupující, kteří hledají výrobce pneumatických chapadel, se obvykle snaží vyřešit jeden ze dvou problémů: chapadlo, které se příliš rychle opotřebovává na vysokorychlostní lince, nebo chapadlo, které nedokáže udržet konzistentní sílu na díly s různou povrchovou úpravou. Oba problémy sahají zpět k volbám designu učiněným ve fázi výroby, a proto se tato příručka zaměřuje spíše na to, co je třeba zkontrolovat před zadáním objednávky, než na obecné popisy produktů.
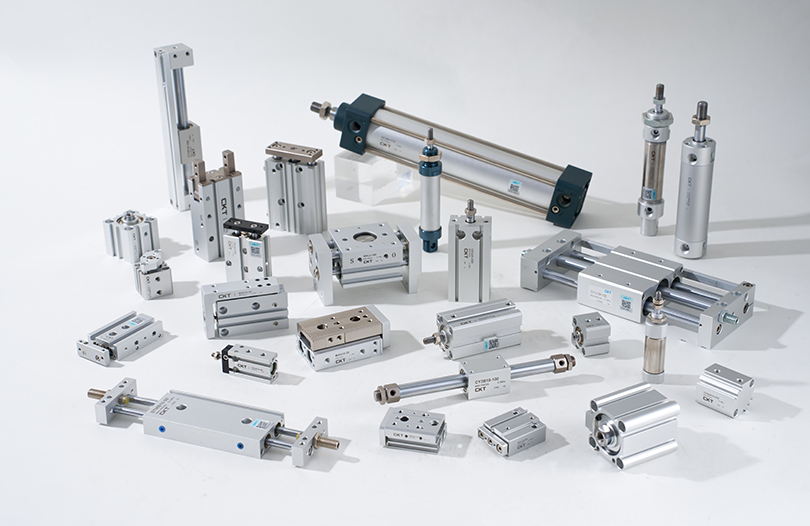
Pneumatická chapadla zůstávají nákladově nejefektivnější možností nástrojů na konci ramene pro opakující se práce typu pick-and-place a poptávka zůstala silná až do roku 2026, protože montáž elektroniky, linky dílčích součástí pro automobily a automatizace balení se neustále rozšiřují. Zhejiang CKT Pneumatic Co., Ltd postavil svůj katalog na této přesné křivce poptávky a vyrábí řady paralelních, hranatých a tříčelisťových chapadel zaměřených na integrátory OEM, kteří potřebují konzistentní dodací lhůty a konzistentní výkon.
Jak pneumatický chapadlo skutečně přeměňuje tlak vzduchu na sílu uchopení
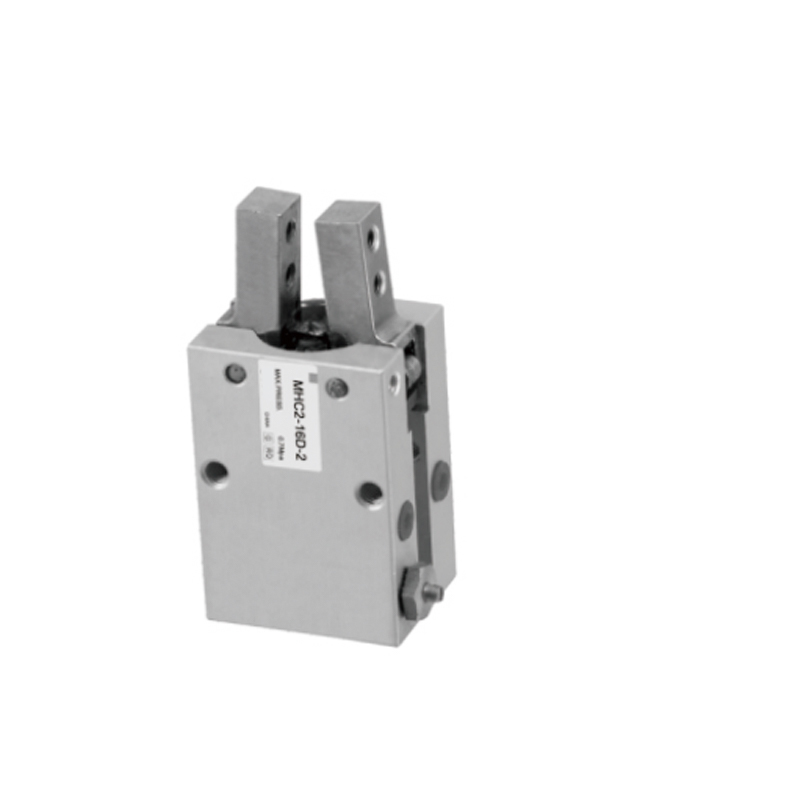
Pneumatický chapač je mechanický pohon, který převádí tlak stlačeného vzduchu na lineární nebo úhlový pohyb čelistí prostřednictvím mechanismu pístu a vačky nebo pístu a hřebenu. Vzduch vstupuje do jednoho otvoru, tlačí píst podél vrtání a tento pohyb pístu je převeden na sílu sevření čelisti prostřednictvím mechanického propojení. Vztah je přímočarý, ale kupující ho často nepochopí, když porovnávají specifikace:
Základní komponenty v sekvenci
- Tělo válce — obsahuje píst a definuje průměr otvoru, který přímo nastavuje maximální teoretickou sílu
- Píst a tyč — pohyblivý prvek, který přijímá tlak vzduchu na jedné nebo obou stranách
- Vačkové nebo ozubené spojení – převádí lineární pohyb pístu na pohyb čelistí, buď rovnoběžný nebo úhlový
- Vedení čelistí — lineární ložiska nebo rybinová vedení, která udržují dráhu čelisti bez boční vůle
- Těsnění – součást, která je nejvíce zodpovědná za dlouhodobou spolehlivost, protože opotřebení těsnění je hlavní příčinou poklesu síly na poli
Integrátory vzorce používají k odhadu teoretické síly uchopení F = P × A × n , kde P je tlak přiváděného vzduchu, A je účinná plocha pístu a n je počet čelistí v kontaktu s dílem. Toto číslo je vždy strop, nikoli záruka – reálná síla uchopení klesne zhruba o 15 % až 30 % v závislosti na ztrátách třením v táhlu, což je přesně důvod, proč dvě chapadla s identickými průměry otvoru mohou fungovat velmi odlišně v závislosti na toleranci obrábění a konstrukci táhla.
Jednočinné versus dvojčinné obvody
Jednočinná chapadla se spoléhají na tlačnou pružinu, která vrátí čelisti do jejich výchozí polohy, což znamená, že tlak vzduchu funguje pouze v jednom směru. Tato konstrukce je běžná u menších velikostí vrtání, kde je z důvodu bezpečnosti žádoucí normálně zavřená poloha čelistí, protože díl zůstane sevřený, pokud dojde ke ztrátě tlaku vzduchu uprostřed cyklu. Dvojčinné chapadla místo toho směrují vzduch na obě strany pístu přes dva samostatné porty, čímž vytvářejí konzistentnější sílu ve směru otevírání i zavírání, za cenu potřeby 5/2 nebo 5/3 cestného solenoidového ventilu namísto jednoduššího 3/2 cestného ventilu používaného pro jednočinné obvody.
Role řízení toku a tlumení
Ventily pro řízení průtoku namontované na každém vzduchovém portu regulují, jak rychle se píst pohybuje, což je důležitější, než většina kupujících předpokládá. Čelisti, která se zaklapne příliš rychle na choulostivé součásti, riskují její poškození nebo prasknutí, zatímco čelist, která se zavírá příliš pomalu, se stává úzkým hrdlem ve vysokorychlostním cyklu „vyzvedni a ulož“. Výrobci, kteří místo pevných otvorů zabudovávají nastavitelné porty pro řízení průtoku, dávají integrátorům více prostoru pro vyladění doby cyklu bez přidání externího hardwaru ventilu. Tlumení na konci zdvihu, typicky dosahované pomocí malého elastomerového nárazníku nebo vnitřní komory vzduchového polštáře, snižuje mechanické rázy na táhlo v plně otevřené a plně zavřené poloze – detail, který se projevuje v hodnocení životnosti mnohem více, než většina technických listů uznává.
Porovnání čtyř typů chapadel, které výrobci běžně vyrábějí
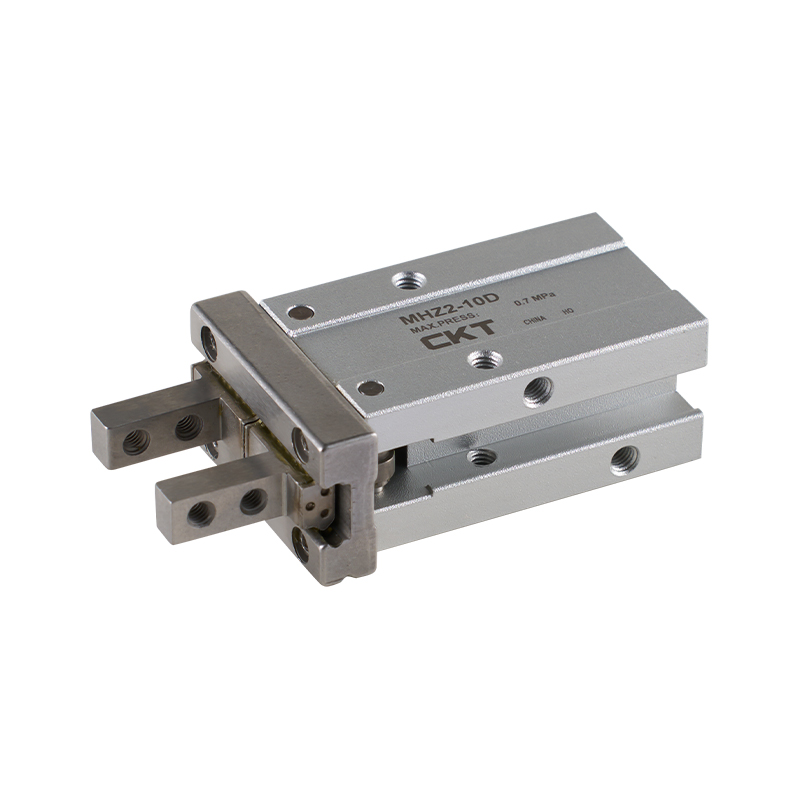
Ne každé pneumatické chapadlo je vyrobeno stejným způsobem a výběr špatného typu pro danou aplikaci je jedinou nejčastější chybou při získávání zdrojů. Níže uvedená tabulka odráží typické specifikace zveřejněné středně velkými čínskými výrobci vyrábějícími standardní katalogové řady chapadel v roce 2026.
| Typ chapadla | Pohyb čelistí | Typický rozsah vrtání | Nejvhodnější pro |
|---|---|---|---|
| Paralelní (dvě čelisti) | Obě čelisti se pohybují symetricky dovnitř | 10 mm až 63 mm | Ploché nebo válcové části vyžadující středový sběr |
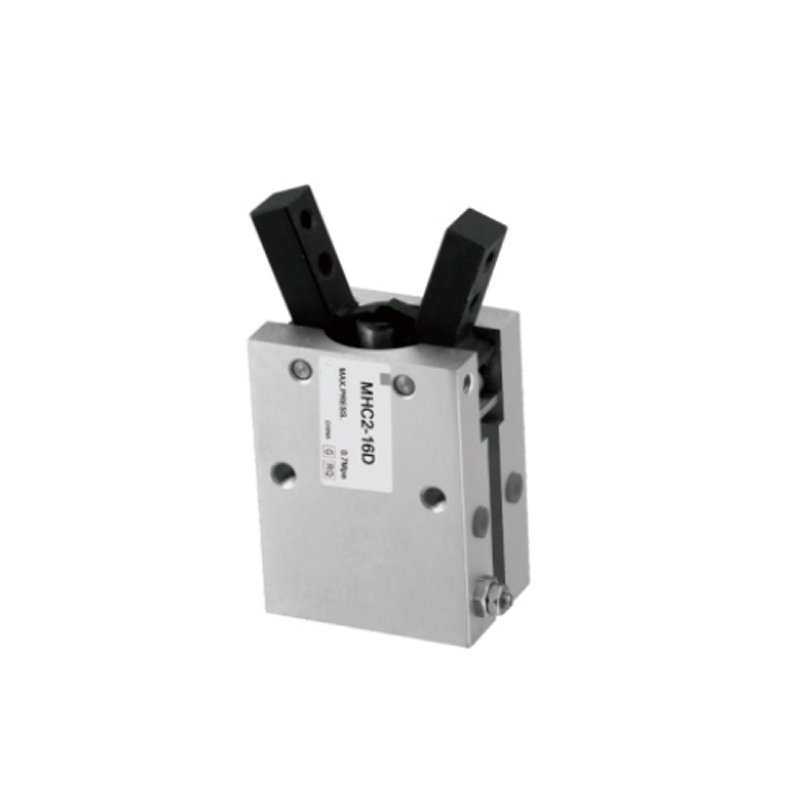
| Hranatý | Čelisti se otevírají na čepu | 16 mm až 50 mm | Omezené prostory, kde je omezen lineární pohyb čelistí |
| Tři čelisti centrické | Tři čelisti se zavírají současně směrem ke středu | 20 mm až 80 mm | Kulaté nebo symetrické obrobky vyžadující samostředění |
| Přepínací páka | Čelisti jsou na konci zdvihu uzamčeny mechanickým překlápěním | 25 mm až 100 mm | Těžké díly vyžadující přídržnou sílu i po ztrátě vzduchu |
Paralelní chapadla představují největší podíl objednávek, protože většina úkolů typu pick-and-place v elektronice a lehké montáži zahrnuje ploché nebo krabicovité díly. Tříčelisťová chapadla zaznamenávají stálou poptávku ze strany výrobců dodávajících automobilový průmysl a obrábění, kde dominují kulaté a válcové komponenty.
Výpočet uchopovací síly, kterou skutečně potřebujete
Následují integrátory pravidla: požadovaná síla uchopení by měla být minimální 4 až 6 násobek hmotnosti manipulovaného dílu a vyšší pro díly pohybující se rychlostí nebo vystavené rázovému zatížení, jako jsou náhlá zastavení na lince s dopravníkem. Dvoukilogramový komponent pohybující se standardní rychlostí uchopení a umístění obvykle potřebuje 80 až 120 N uchopovací síly jako bezpečnostní rezervu, nikoli holých 20 N, které by vyžadovala samotná gravitace.
Výrobci, kteří chápou tento rozdíl – spíše než jednoduše uvádět nejvyšší teoretickou sílu na technickém listu – mají tendenci poskytovat přesnější pokyny k velikosti během fáze nabídky. Toto je jedna z oblastí, kde má práce přímo s inženýrským týmem výrobce, spíše než s čistě obchodní společností, tendenci k lepším výsledkům, protože otázky dimenzování vyžadují někoho, kdo je obeznámen s geometrií vnitřního propojení, nejen s publikovaným průměrem vrtání.
Zpracovaný příklad velikosti
Vezměme si 1,5 kg litou kovovou konzolu, která se pohybuje střední rychlostí uchopování a umísťování se dvěma čelistmi v kontaktu. Při použití 4- až 6násobného bezpečnostního faktoru cílová síla přilnutí přistane mezi 59N a 88N. Je-li přívodní tlak pevně nastaven na 0,5 MPa, požadovaná efektivní plocha pístu pracuje zpětně od F = P × A × n: při n = 2 čelistech, řešení pro A dává zhruba 59 až 88 čtverečních milimetrů efektivní plochy pístu na čelist, jakmile se zpětně započítají ztráty třením kolem 25 %. 16mm jednotka, která by splnila cílovou sílu pouze na samém vrcholu svého jmenovitého tlakového rozsahu a nezanechala žádnou bezpečnostní rezervu, pokud by tlak vzduchu v dílně kolísal během špičkové poptávky kompresoru.
Proč povrchové tření mění matematiku
Výše uvedené výpočty předpokládají mírný koeficient tření mezi čelistí a povrchem součásti, typicky v rozsahu 0,15 až 0,3 pro obrobený kov na obrobený kovový kontakt. Díly s mastným, leštěným nebo práškově lakovaným povrchem mohou tento koeficient výrazně snížit, což znamená, že stejná teoretická síla uchopení se promítá do menší skutečné schopnosti držení. To je důvod, proč jsou tak běžně požadovány vlastní vložky pro prsty čelistí s texturovanými nebo polymerovými kontaktními plochami — zvyšují efektivní koeficient tření, aniž by vyžadovaly větší a dražší tělo chapadla.
Faktory kvality materiálu a konstrukce, které určují životnost
Dvě chapadla mohou vypadat identicky na technickém listu a přesto fungovat velmi odlišně během 24měsíčního servisního okna. Diferenciátory jsou téměř vždy skryté ve výběru materiálu a vnitřních tolerancích spíše než v čemkoli viditelném zvenčí.
Materiály těla a pístu
Těla z hliníkové slitiny, obvykle eloxovaná po obrábění, zůstávají standardem pro aplikace citlivé na hmotnost, zatímco vodicí kolejnice z tvrzené oceli uvnitř saní čelistí odolávají opotřebení mnohem lépe než neošetřená hliníková vodítka v podmínkách vysokého cyklu. Výrobci vyrábějící chapadla s výkonem nad 2 miliony cyklů téměř vždy používají pro vodicí lišty čelistí kalenou a broušenou ocel , protože kontakt hliníku na hliníku na skluzu čelisti je jediným nejčastějším zdrojem předčasné vůle.
Výběr těsnění
Těsnění z nitrilové pryže (NBR) si přiměřeně poradí se standardním prostředím v dílně, ale těsnění z fluorokarbonu (FKM) jsou preferována tam, kde okolní teploty překračují 60 °C nebo kde je chapadlo vystaveno mlze chladicí kapaliny, běžné v aplikacích obráběcích buněk. Kupující odebírající zdroje od výrobců pneumatických chapadel pro balicí linky přilehlé k potravinám by měli konkrétně potvrdit kompatibilitu těsnicích směsí, protože standardní těsnění z NBR se mohou při opakovaných mycích cyklech rychleji rozkládat.
| Komponenta | Standardní materiál | Upgradovaná možnost |
|---|---|---|
| Tělo | Eloxovaná hliníková slitina | Tvrdě eloxovaný hliník pro abrazivní prostředí |
| Vodicí lišta čelistí | Povrchově kalená ocel | Broušená a chromovaná ocel |
| těsnění | NBR (nitrilový kaučuk) | FKM (fluorocarbon) pro vystavení vysokým teplotám nebo chladicí kapalině |
| Prsty čelistí | Ocel, nekalená | Zakázkově obrobené podle geometrie součásti, často s polymerovým povrchem |
Spotřeba vzduchu je skutečným provozním nákladem, nikoli dodatečným nápadem
Každý cyklus chapadla spotřebuje pevný objem stlačeného vzduchu úměrný velikosti otvoru a délce zdvihu a stlačený vzduch je jedním z dražších zařízení v typické továrně, jakmile se započítají ztráty při výrobě a distribuci. Cyklus 20mm chapadla jednou za sekundu během tří směn může spotřebovat podstatně větší podíl výkonu kompresoru, než na jaký integrátoři plánují během fáze plánování. Kupující, kteří posuzují více výrobců pneumatických chapadel, by měli požádat o typickou spotřebu vzduchu na cyklus při jmenovitém zdvihu, nikoli pouze o průměr otvoru, protože dva chapadla se stejným otvorem se mohou lišit délkou zdvihu, a tedy i odběrem vzduchu na cyklus.
Pneumatické versus elektrické chapadla
Elektrická chapadla se prosadila v aplikacích vyžadujících programovatelnou sílu nebo zpětnou vazbu polohy, ale pneumatické chapadla zůstávají dominantní pro přímou práci typu pick-and-place díky nižší jednotkové ceně a jednodušším požadavkům na ovládání. Níže uvedené srovnání odráží typické kompromisy, které kupující zvažují při rozhodování mezi těmito dvěma.
| Faktor | Pneumatický uchopovač | Elektrický uchopovač |
|---|---|---|
| Jednotková cena | Nižší, obvykle zlomek ekvivalentní elektrické jednotky | Vyšší, poháněný motorem a cenou regulátoru |
| Kontrola síly | Pevné napájecím tlakem, nastavitelné pouze pomocí regulátoru | Programovatelné a opakovatelné na více úrovních síly |
| Potřebná infrastruktura | Přívod a filtrace stlačeného vzduchu | Elektroinstalace a pohybový ovladač |
| Rychlost cyklu | Obecně rychlejší pro jednoduchý pohyb otevření-zavření | Trochu pomalejší, ale s jemnějším polohovým ovládáním |
Tam, kde pneumatická chapadla nejtěžší zvedání napříč odvětvími
Poptávka po výrobcích pneumatických chapadel pokrývá širší soubor průmyslových odvětví, než většina kupujících původně očekávala, a požadavky na velikost a konfiguraci čelistí se mezi nimi významně liší.
- Montáž elektroniky — paralelní chapadla s malým průměrem v rozsahu 6 mm až 20 mm pro manipulaci s moduly PCB, konektory a malými kryty
- Automobilová podsestava — tříčelisťové a kloubové chapadla se středním až velkým otvorem pro součásti motoru, ložiskové kroužky a válcové kovové části
- Balení a manipulace s pouzdry — úhlové chapadla s prodlouženými čelistmi pro kartony, sáčky a nepravidelné měkké obaly
- Obsluha strojů — Vysoce odolná paralelní chapadla určená pro opakované vystavení chladicí kapalině a kovovým třískám uvnitř pracovních buněk CNC
- Sestavení lékařského zařízení — přesné chapadla s malým otvorem s úzkými tolerancemi opakovatelnosti, často pod 0,02 mm
Zejména aplikace pro obsluhu strojů mají tendenci tlačit výrobce k utěsněným krytům chapadel s krytím IP64, protože vnikání chladicí kapaliny do vrtání pístu je jedním z nejrychlejších způsobů, jak zkrátit životnost na instalaci chapadla v blízkosti CNC.
Montáž chapadla na rameno robota nebo pevný rám automatizace
Většina pneumatických chapadel se dodává se standardizovaným vzorem montážní příruby, který odpovídá běžným rozhraním robota na zápěstí, ale kupující integrující chapadlo na pevný rám pro výběr a umístění spíše než na rameno robota často potřebují místo toho jednodušší držák držáku. Včasné potvrzení montážního rozhraní zabrání běžnému zpoždění, kdy chapadlo dorazí správně sestavené, ale integrátor musí opracovat desku adaptéru, než může pokračovat instalace. Vedení kabelů a vzduchového vedení si také zaslouží včasnou pozornost – chapadla namontovaná na zápěstí pohybujícího se robota potřebují flexibilní vzduchovou hadici dimenzovanou na nepřetržité cyklování ohybu, což je jiná specifikace než pevná vzduchová trubka používaná u chapadla s pevnou polohou.
Možnosti zpětné vazby senzoru
Snímání polohy na pneumatickém uchopovači je obvykle řešeno pomocí magnetických jazýčkových spínačů nebo polovodičových senzorů namontovaných ve štěrbině podél těla válce, které detekují, kdy píst dosáhne plně otevřené nebo plně uzavřené polohy. Tato binární zpětná vazba otevření/zavření je dostatečná pro většinu úloh typu pick-and-place, ale aplikace, které potřebují detekovat součást, která je přítomná, ale poddimenzovaná, někdy nazývaná funkce částečného zavření nebo částečné detekce, vyžadují mezilehlou polohu snímače nebo analogový obvod pro snímání části na základě tlaku. Kupující s tímto požadavkem by měli potvrdit kompatibilitu slotu senzoru a typ senzoru ve fázi nabídky, nikoli až poté, co byl chapač již obroben.
Postupy údržby, které prodlužují životnost chapadla po záruční dobu
- Měsíčně kontrolujte filtraci vzduchového potrubí – kontaminace částicemi v přiváděném vzduchu je hlavní příčinou zrychlení opotřebení těsnění
- Domazávejte vrtání pístu v pevném intervalu, spíše než čekáte na pokles výkonu, obvykle každých 500 000 až 1 000 000 cyklů v závislosti na pracovním cyklu
- Čtvrtletně kontrolujte vůli vedení čelistí pomocí úchylkoměru; vůle přesahující 0,1 mm signalizuje opotřebení vodicí lišty vyžadující výměnu
- Po prvním měsíci provozu ověřte utahovací moment montážního šroubu, protože uvolňování vibrací je u nově instalovaných nástrojů běžné
- Tam, kde je to možné, se počítá počet cyklů na uchopovači, protože většina výrobců hodnotí životnost spíše v cyklech než v kalendářním čase
Zařízení, která implementují plánované mazání vrtání spíše než reaktivní údržbu, obvykle vykazují životnost chapadla přesahující o 30 až 40 % základní hodnocení výrobce, a to na základě protokolů údržby sdílených středně velkými integrátory automatizace obsluhujícími vícesměnné výrobní linky.
Běžné příznaky pole a co obvykle znamenají
| Symptom | Pravděpodobná příčina | Typická oprava |
|---|---|---|
| Síla úchopu postupně slábne | Utěsněte opotřebení nebo rýhy vrtání od kontaminovaného vzduchu | Vyměňte sadu těsnění, zkontrolujte předřazenou filtraci |
| Hra čelistí nebo viklání při plném natažení | Opotřebení vodicí lišty vysokým počtem cyklů | Vyměňte sestavu vodicí lišty |
| Pomalý nebo zdlouhavý cyklus | Poddimenzované přívodní potrubí vzduchu nebo ucpaná regulace průtoku | Zkontrolujte průměr potrubí a vyčistěte otvor pro řízení průtoku |
| Slyšitelný únik vzduchu z těla | Porucha těsnění pístu nebo uvolněná montáž portu | Nejprve utáhněte armatury a poté zkontrolujte vnitřní těsnění |
| Nekonzistentní odběr dílů | Opotřebovaný nebo znečištěný povrch prstů čelisti | Vyčistěte nebo vyměňte vložky prstů čelistí |
Co si ověřit před zadáním objednávky u výrobce pneumatického chapadla
Získávání zdrojů od zámořských výrobců zavádí vrstvu náležité péče, kterou domácí kupující někdy přeskakují, a její přeskakování je místem, kde vzniká většina lítosti při získávání zdrojů. Před potvrzením objednávky by si kupující měli přímo od prodejního technického týmu výrobce vyžádat následující:
Dokumentace na vyžádání
- Skutečné naměřené křivky síla versus tlak, nejen teoretický vzorec založený na obrázku
- Jmenovitá životnost cyklu při specifickém pracovním cyklu odpovídající vaší aplikaci, protože hodnocení 5 milionů cyklů při nízké rychlosti se nepřenáší přímo na vysokorychlostní linku
- Vzor zprávy o rozměrové kontrole pro rovnoběžnost čelistí a opakovatelnost
- Standardní doba realizace versus dodací lhůta pro vlastní obrábění prstů čelistí, které je často skutečným úzkým hrdlem v harmonogramu projektu
Zhejiang CKT Pneumatic Co., Ltd je jedním z několika zavedených čínských výrobců v tomto prostoru, kteří dodávají jak standardní katalogové řady chapadel, tak vlastní obrábění čelistí pro OEM integrátory, a stejný kontrolní seznam due diligence výše platí bez ohledu na to, kterého výrobce pneumatických chapadel kupující hodnotí. Vyžádání vzorových jednotek pro interní testování cyklu před zadáním úplné výrobní zakázky zůstává jediným nejspolehlivějším způsobem, jak ověřit nový dodavatelský vztah, zejména pro kupující integrující chapadla do linky, kde jsou náklady na prostoje vysoké.
Jak vypadá typická časová osa cenové nabídky
U standardních katalogových velikostí otvorů bez vlastních čelistí je vyřízení nabídky od zavedeného výrobce obvykle rychlé, často během jednoho až dvou pracovních dnů od potvrzení požadované síly, zdvihu a montážního rozhraní. Vlastní obrábění prstů čelistí významně prodlužuje tuto časovou osu, protože před zahájením obrábění vyžaduje cyklus kontroly výkresu. Kupující s tvrdým termínem projektu by měli zaslat výkresy dílů pro návrh prstu čelisti co nejdříve, ještě před dokončením velikosti otvoru, protože geometrie prstu čelisti a velikost chapadla se často rozhodují společně, spíše než v přesném pořadí.
Vytvoření poctivého obrázku celkových nákladů na vlastnictví
Jednotková cena je pouze jednou položkou ve skutečných nákladech na nasazení pneumatického chapadla na výrobní lince. Úplné srovnání celkových nákladů mezi dvěma konkurenčními nabídkami by mělo zahrnovat jednotkovou cenu chapadla, očekávané náklady na výměnu sady těsnění během tříletého období, náklady na spotřebu vzduchu při skutečné míře účinnosti elektřiny a kompresoru v zařízení a mzdové náklady na plánovanou údržbu versus reaktivní opravy. Uchopovač, jehož cena je předem o 10 % vyšší, ale má dvojnásobnou životnost na kalených vodicích lištách, často vyjde levněji během tříletého nasazení jakmile se započítají práce na výměnu a prostoje linky, proto samotná jednotková cena je špatným základem pro srovnání výrobců pneumatických chapadel.
Stručný referenční glosář pro technické listy chapadla
| Termín | Co to znamená |
|---|---|
| Průměr vrtání | Vnitřní průměr válce, primární budič teoretického silového výstupu |
| Zdvih na čelist | Vzdálenost, kterou každá čelist urazí od zcela otevřené po zcela zavřenou |
| Opakovatelnost | Jak konzistentně se čelisti vracejí do stejné polohy cyklus po cyklu |
| Jmenovitá životnost cyklu | Počet cyklů otevření-zavření, které má uchopovač provést, než bude potřeba větší servis |
| Momentová nosnost | Maximální excentrické nebo krouticí zatížení, které mohou vodítka čelistí tolerovat bez zrychleného opotřebení |
| IP hodnocení | Standardizovaná stupnice popisující odolnost proti vnikání prachu a kapalin do pouzdra chapadla |
Často kladené otázky
Jaký tlak vzduchu potřebuje většina pneumatických chapadel, aby správně fungovaly?
Většina průmyslových pneumatických chapadel je dimenzována pro rozsah pracovního tlaku 0,3 MPa až 0,7 MPa (zhruba 44 až 100 psi), přičemž 0,5 MPa až 0,6 MPa je nejběžnějším provozním bodem na standardních systémech dílenského vzduchu. Běh pod jmenovitým minimem úměrně snižuje dostupnou uchopovací sílu, zatímco překročení jmenovitého maxima zrychluje opotřebení těsnění.
Jak dlouho obvykle vydrží pneumatické chapadla, než je třeba vyměnit?
Standardní katalogové chapadla jsou běžně hodnoceny mezi 3 miliony a 10 miliony cyklů v závislosti na velikosti otvoru, materiálu vedení čelistí a pracovním cyklu. Odolné modely s vodicími kolejnicemi z kalené oceli a vylepšenými těsněními mohou tento rozsah s plánovaným mazáním výrazně přesáhnout.
Mohou pneumatické chapadla udržet součást, pokud dojde ke ztrátě přívodu vzduchu uprostřed cyklu?
Standardní paralelní chapadla s podporou pružiny nebo dvojčinné paralelní chapadla typicky uvolní nebo ztratí přídržnou sílu, pokud tlak vzduchu klesne, a proto jsou konstrukce s přepínací pákou určeny pro aplikace, kde musí být přídržná síla zachována i během krátkodobého přerušení dodávky vzduchu.
Jaký je rozdíl mezi jednočinnými a dvojčinnými pneumatickými chapadly?
Jednočinná chapadla používají tlak vzduchu k otevírání nebo zavírání v jednom směru a pružinu k návratu čelistí, zatímco dvojčinná chapadla používají tlak vzduchu pro otevírání i zavírání, obecně produkují vyšší a konzistentnější sílu v obou směrech za cenu potřeby dvou vzduchových vedení namísto jednoho.
Jak mohu vybrat správnou velikost otvoru pro konkrétní hmotnost dílu?
Začněte od požadované síly uchopení (obvykle 4 až 6násobek hmotnosti dílu, vyšší pro vysokorychlostní manipulaci), poté porovnejte tento údaj s výrobcem publikovaným grafem síla versus tlak pro každou velikost otvoru při vašem dostupném napájecím tlaku, spíše než dimenzování pouze podle rozměrů dílu.
Nabízejí výrobci pneumatických chapadel obvykle vlastní obrábění prstů čelistí?
Ano, většina zavedených výrobců nabízí obrábění prstů čelistí na zakázku tak, aby odpovídaly konkrétní geometrii součásti, protože standardní ploché prsty čelisti jsou zřídka optimální pro nepravidelné nebo jemné součásti. Dodací lhůta u vlastních prstů je obvykle delší než u standardních katalogových jednotek, takže by to mělo být potvrzeno na začátku procesu nabídky.
Kolik vzduchu spotřebuje typický pneumatický chapač na cyklus?
Spotřeba vzduchu závisí na velikosti vrtání a délce zdvihu, ale jako přibližná reference středně velký paralelní chapač s vrtáním 20 mm až 25 mm typicky spotřebuje někde v rozsahu 0,05 až 0,15 litru volného vzduchu na celý cyklus při vstupním tlaku 0,5 MPa. Kupující provozující linky s vysokým cyklem by si měli vyžádat údaje o spotřebě naměřené výrobcem spíše než odhady pouze na základě velikosti vrtání, protože konstrukce spoje ovlivňuje skutečný zdvihový objem.
Může být pneumatické chapadlo použito v mycím prostředí nebo v prostředí sousedícím s potravinami?
Ano, ale obvykle to vyžaduje chapadlo vyrobené z materiálů těla odolných proti korozi, vylepšené těsnicí směsi určené pro mycí chemikálie a utěsněné sloty pro senzory, aby se zabránilo vnikání vlhkosti. Standardní katalogové jednotky obvykle nejsou bez těchto upgradů hodnoceny pro opakované vyplachování, takže by to mělo být výslovně označeno při žádosti o cenovou nabídku.
Jaký je rozdíl mezi opakovatelností čelistí a přesností čelistí?
Opakovatelnost popisuje, jak konzistentně se čelisti vracejí do stejné polohy během opakovaných cyklů, zatímco přesnost popisuje, jak blízko je tato poloha k zamýšlené cílové poloze. Chapadlo může mít vynikající opakovatelnost, ale stále může být mírně mimo skutečnou polohu, pokud nebylo správně kalibrováno během instalace, a proto jsou obě čísla důležitá pro přesnou montážní práci.
Jak poznám, že potřebuji samostředící chapadlo místo standardního paralelního chapadla?
Samostředící, typicky tříčelisťové chapadla jsou správnou volbou vždy, když je středová poloha dílu důležitá pro přesnost umístění po proudu a samotný díl je kulatý nebo symetrický, protože čelisti se zavírají současně směrem ke společnému středu bez ohledu na to, kde díl nejprve dosedne do otvoru čelisti. Standardní dvoučelisťové paralelní chapadlo nezaručuje toto vystředění, pokud díl není umístěn přesně před uzavřením čelistí.
Co způsobuje, že se u pneumatického chapadla časem vyvíjí nadměrné kývání čelistí?
Kolísání čelistí se téměř vždy vrací k opotřebení vodicí kolejnice nebo lineárního ložiska, které udržuje čelist v přímém směru. Toto opotřebení se rychleji zrychluje na hliníkových vodicích kolejnicích za podmínek vysokého bočního zatížení, a proto jsou vodicí kolejnice z kalené oceli určeny pro aplikace s vysokým cyklem nebo těžkými díly.