

Co je dvoučinný pneumatický válec s magnetem?
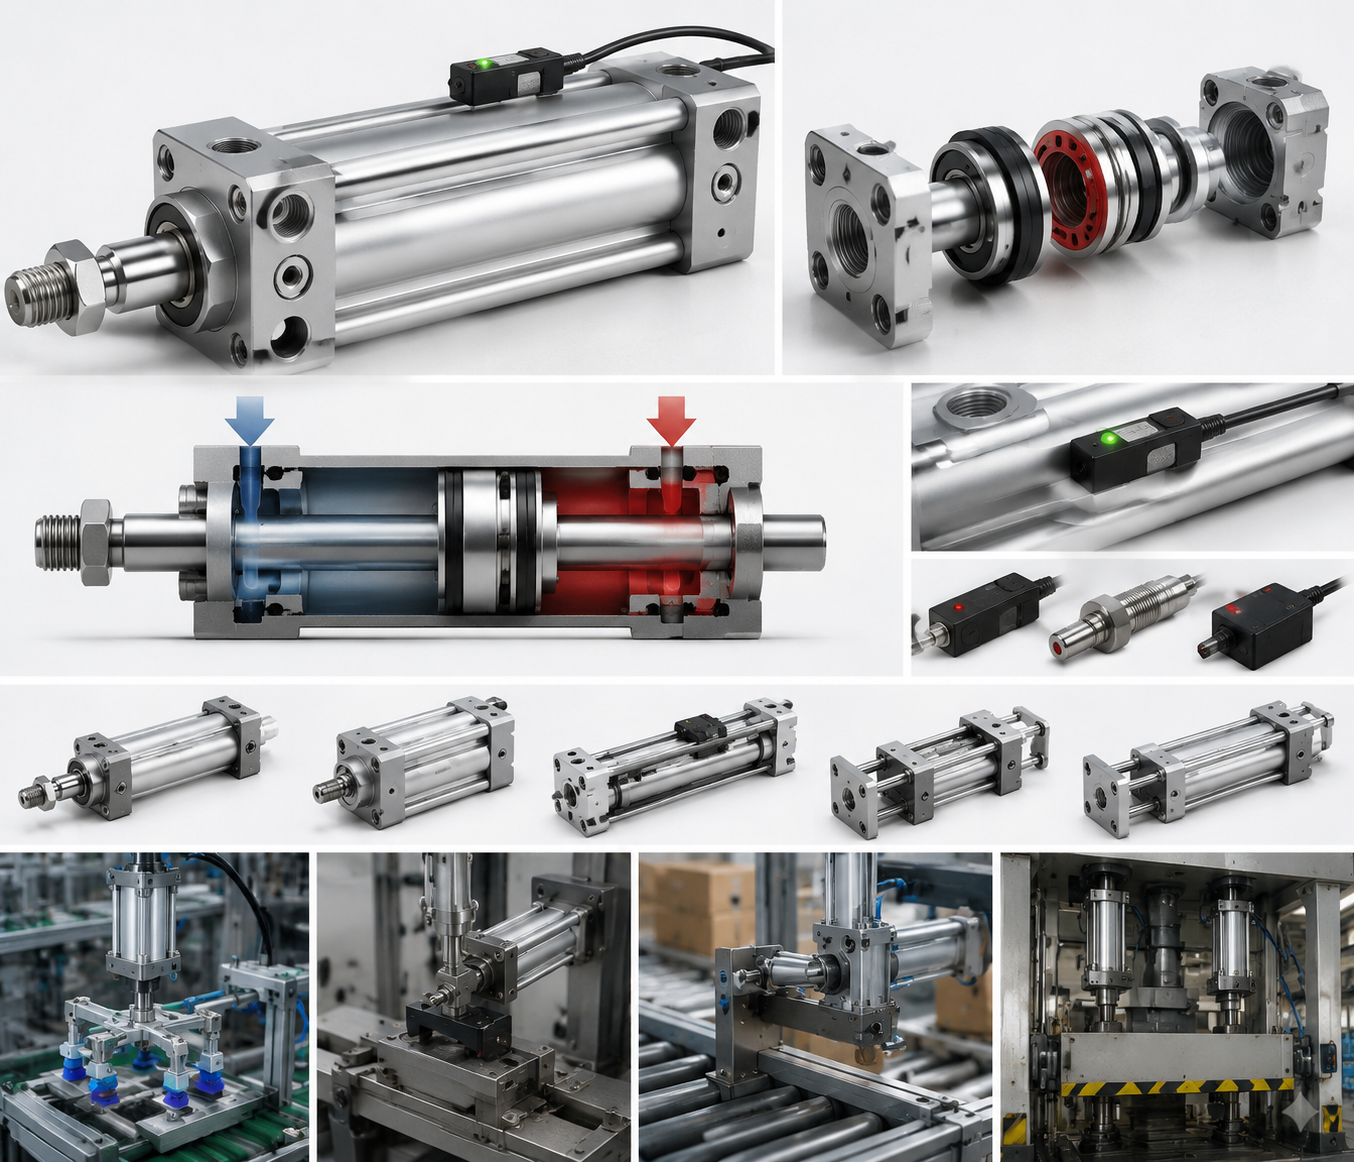
A pneumatický válec dvojčinný s magnetem je vzduchový válec, který používá stlačený vzduch k pohonu pístu ve směru vysouvání i zatahování, zatímco permanentní magnet zapuštěný v pístu umožňuje externímu magnetickému jazýčkovému spínači nebo senzoru Hallova efektu detekovat polohu pístu bez jakéhokoli fyzického kontaktu. Tento design poskytuje inženýrům přesnou zpětnou vazbu v reálném čase o tom, zda je tyč zcela vysunutá, zcela zasunutá nebo – s více spínači – v mezipolohách.
Krátká odpověď pro každého, kdo vybírá vzduchový válec pro automatizovanou linku: pokud váš stroj potřebuje potvrzení polohy před provedením dalšího kroku, zvolte dvojčinný válec s vestavěným pístovým magnetem. Odstraňuje potřebu externích snímačů přiblížení namontovaných na konzolách, zjednodušuje kabeláž a zkracuje dobu instalace o 30–50 % ve srovnání s uspořádáním externího snímání.
Dvojčinné válce tvoří dominantní podíl pneumatických pohonů používaných v průmyslové automatizaci – odhady hlavních distributorů komponentů je řadí na zhruba 70–80 % všech prodejů vzduchových válců – protože dodávají řízenou sílu v obou směrech a umožňují stroji aktivně tlačit a tahat břemena, spíše než se spoléhat na vratnou pružinu. Přidání funkce magnetu stojí jen nepatrně více, ale přináší podstatné zvýšení ovladatelnosti a diagnostických schopností.
Jak funguje mechanismus dvojího účinku
Princip činnosti dvoučinného vzduchového válce je přímočarý. Stlačený vzduch vstupuje zadním portem a tlačí píst – a připojenou tyč – dopředu. Když se přepne směrový řídicí ventil, vzduch vstupuje předním portem a pohání píst zpět. Vysouvací i zatahovací zdvih jsou poháněny tlakem vzduchu, proto se používá termín „dvojčinný“.
Mezi klíčové vnitřní komponenty patří:
- Válcový válec – obvykle vyrobený z hliníkové slitiny, nerezové oceli nebo trubky z tvrdochromové oceli, v závislosti na prostředí.
- Píst — kluzný kotouč utěsněný O-kroužky nebo miskovitými těsněními, které oddělují dvě tlakové komory.
- Pístnice — přenáší mechanickou sílu na zátěž; povrchová tvrdost je typicky 58–62 HRC, aby odolala opotřebení.
- Koncové uzávěry (hlava a uzávěr) – utěsňují konce hlavně a obsahují armatury portu.
- Těsnění tyče a stěrač – zabraňují úniku vzduchu a zabraňují vnikání nečistot.
- Permanentní magnet — prstencový nebo segmentový magnet, typicky neodymový (NdFeB) nebo ferit, spojený nebo vtlačený do pístu.
Protože válec musí umožnit vnějšímu senzoru detekovat magnetické pole, většina sudů válců používaných s magnetickými písty je vyrobena z nemagnetických materiálů – nejběžnější je eloxovaný hliník. Verze s ocelovou hlavní existují, ale pro montáž snímače vyžadují nemagnetický pásek nebo okénko ve stěně hlavně.
Síla natažení vs. Síla zatažení
Protože tyč zabírá část plochy pístu na straně tyče, je účinná plocha při vysouvání větší než při zatahování. Například válec s vrtáním 50 mm a průměrem tyče 20 mm při vstupním tlaku 6 barů produkuje:
- Síla vytažení: π/4 × 50² × 6 × 0,1 ≈ 1 178 N
- Síla stahování: π/4 × (50² − 20²) × 6 × 0,1 ≈ 990 N
Tato asymetrie je důležitá v aplikacích, kde se zatížení při zatahovacím zdvihu téměř rovná zatížení při vysunutém zdvihu. Inženýři často dimenzují vrtání podle požadavku na natahovací sílu, protože to je nižší z těchto dvou.
Role pístového magnetu a snímání polohy
Magnet zapuštěný v pístu se pohybuje spolu s pístem podél otvoru. Senzory připnuté nebo připevněné k vnější straně hlavně detekují, když magnetické pole projde jejich polohou, a přepnou svůj výstupní stav. To dává PLC nebo řídicí jednotce binární signál: "píst je zde" nebo "píst zde není."
Typy snímačů kompatibilní s magnetickými cylindry
- Jazýčkové spínače — mechanické kontakty, které se uzavřou, když je přítomno magnetické pole dostatečné síly. Nízká cena, jednoduchá elektroinstalace, obvykle dimenzovaná na 100 milionů operací. Vhodné pro rychlosti cyklů až 300–500 cyklů/min.
- Senzory s Hallovým jevem — polovodičová zařízení bez pohyblivých částí. Rychlejší spínání (až několik kHz), odolné vůči vibracím, delší životnost. K dispozici ve výstupních konfiguracích NPN nebo PNP.
- Senzory GMR (Giant Magnetoresistance). — nabízí vyšší rozlišení a delší dosah snímání než Hallův efekt; používá se, když musí být cílová poloha detekována z větší vzdálenosti.
- Analogové snímače polohy — výstup nepřetržitého napětí nebo proudu úměrného poloze pístu, což umožňuje sledování délky zdvihu spíše než jen detekci konce zdvihu.
Systémy pro montáž senzorů
Různé rodiny válců nabízejí různé možnosti montáže snímače:
- T-drážka / C-drážka drážka — podélná drážka obrobená do profilu hlavně umožňuje tělesu snímače klouzat a zajišťovat se v jakékoli poloze podél zdvihu. Toto je nejběžnější uspořádání u profilových válců ISO 15552.
- Upevnění na pásek nebo kravatu — snímače jsou drženy kovovým nebo plastovým páskem kolem kulatého válce. Běžné u miniválců ISO 6432 a válců s kulatým tělem VDMA 24562.
- Držák na kolejnici — samostatná lišta snímačů přišroubovaná ke straně válce, která se používá, když je potřeba více snímačů v těsně rozmístěných místech.
Při nastavování pozic snímačů počítejte s magnetickou hysterezí spínače – typicky 0,5–2 mm pro jazýčkové spínače a 0,3–1 mm pro zařízení s Hallovým efektem. Umístěte snímač tak, aby se zablokoval několik milimetrů před mechanickým koncem zdvihu, aby se zabránilo falešným vypnutím způsobeným odskokem koncového polštáře.
Klíčové specifikace, kterým je třeba porozumět před výběrem
Výběr správného dvojčinného pneumatického válce s magnetem vyžaduje přizpůsobení několika parametrů vaší aplikaci. Níže uvedená tabulka shrnuje ty nejkritičtější:
| Parametr | Typický rozsah | Poznámky |
|---|---|---|
| Průměr vrtání | 8 mm – 320 mm | Určuje maximální výstupní sílu |
| Délka tahu | 1 mm – 2 000 mm | Delší zdvihy vyžadují podporu nebo vedení tyče |
| Provozní tlak | 1 – 10 bar | Většina lahví ISO dimenzovaných na max. 10 bar |
| Teplotní rozsah | −20 °C až 80 °C (standardní) | Vysokoteplotní těsnění jsou k dispozici až do 150 °C |
| Typ magnetu | Neodym nebo ferit | Neodym poskytuje silnější pole a širší rozsah senzorů |
| Odpružení | Žádné / pevné / nastavitelné | Nastavitelné polštáře potřebné nad ~0,3 m/s |
| Velikost portu | M5 až G1½ | Přizpůsobeno požadavku na průtok |
| Styl montáže | Patka, příruba, čep, vidlice, čep | ISO 15552 definuje standardizované upevnění |
Velikost otvoru: Nepřetěžujte
Mnoho inženýrů obvykle předimenzuje vzduchové válce „pro jistotu“, ale to vytváří skutečné problémy: vyšší spotřebu vzduchu, větší ventily, těžší sestavy a pomalejší časy cyklů, protože při každém zdvihu je třeba naplnit a vypustit větší objem. Standardním přístupem je vypočítat požadovanou sílu, přidat 25–30% bezpečnostní faktor pro změny tření a zatížení a vybrat nejmenší vrtání, které odpovídá této hodnotě. Pro zatížení 500 N s faktorem 30 % a přívodem 6 barů je požadovaný otvor přibližně 37 mm – správnou volbou je tedy standardní válec s průměrem otvoru 40 mm, nikoli jednotka 63 mm.
Úvahy o zdvihu a bočním zatížení
Profilové válce ISO 15552 nejsou navrženy tak, aby přenášely boční zatížení přes pístnici – boční zatížení urychluje opotřebení těsnění pístnice a může v průběhu času ohnout tyč. Když zdvihy překročí přibližně 10× průměr otvoru nebo jsou-li boční síly nevyhnutelné, použijte vedený válec (nazývaný také válec s řízenou tyčí nebo válec se dvěma tyčemi s vedením) spíše než standardní vzduchový válec s kruhovým nebo profilovým vývrtem. Někteří dodavatelé nabízejí integrální posuvné jednotky, které kombinují dvojčinný válec s magnetem s lineární vodicí kolejnicí v jediném kompaktním balení.
Mezinárodní standardy pro dvojčinné vzduchové lahve
Standardizace je jedním z prakticky nejužitečnějších aspektů výběru pneumatického válce, protože to znamená, že můžete vyměnit válec od jednoho výrobce za jiný bez úpravy stroje – za předpokladu, že oba vyhovují stejnému standardu. Tři nejdůležitější normy pro dvojčinné pneumatické válce jsou:
- ISO 15552 — definuje profilový válec s vrtáním (také známý jako profilový válec DIN/ISO nebo VDMA 24562). Pokrývá velikosti otvorů od 32 mm do 320 mm. Určuje montážní rozměry, pozice portů a odpružení. Jedná se o nejpoužívanější standard pro střední a velké automatizační válce.
- ISO 6432 — pokrývá miniaturní válce a válečky s malým otvorem s velikostí otvoru od 8 mm do 25 mm. Konstrukce s kulatou hlaveň, obvykle se snímači pro montáž na pásku.
- ISO 21287 — standard kompaktního válce, pokrývající velikosti vrtání 20–100 mm s kratší celkovou délkou než ekvivalenty ISO 15552. Oblíbené v konstrukcích strojů s omezeným prostorem.
Všechny tři standardy jsou kompatibilní s možnostmi magnetového pístu, i když se geometrie montážní drážky snímače liší: ISO 15552 používá profil C-drážka nebo T-drážka podél vytlačování hlavně, ISO 6432 se obvykle spoléhá na páskování a ISO 21287 často obsahuje podélnou drážku na kompaktním těle.
Při objednávce specifikace normy (např. "ISO 15552, vrtání 63 mm, zdvih 200 mm, dvojčinný, magnetický píst, nastavitelné odpružení na obou koncích") poskytuje kvalifikovanému dodavateli dostatek informací pro dodání vyměnitelné jednotky. Vždy se ujistěte, že náhradní jednotka obsahuje magnetický píst jako standardní funkci nebo jako specifikovanou možnost – některé katalogové modely jej ve výchozím nastavení vynechávají.
Spotřeba vzduchu a energetická účinnost
Stlačený vzduch je jedním z nejdražších zařízení ve výrobním zařízení. Výroba 1 m³ stlačeného vzduchu při 7 barech obvykle stojí 0,02–0,04 EUR v závislosti na cenách energie a účinnosti kompresoru. Dvojčinný vzduchový válec spotřebovává vzduch při každém zdvihu – vysunutí i zatažení – na rozdíl od jednočinného válce, který spotřebovává vzduch pouze na jeden zdvih. Toto je kompromis za aktivní sílu v obou směrech.
Spotřebu vzduchu na cyklus lze vypočítat takto:
Q (litry/cyklus) = [(A_prodloužení × zdvih) (A_zatažení × zdvih)] × (P_zásoba 1) / 1000
Kde jsou plochy v cm², zdvih v cm a tlak v barech. Pro příklad vrtání 50 mm / 20 mm tyče / 100 mm zdvihu při 6 barech:
- A_extend = π/4 × 5² = 19,6 cm²
- A_retract = π/4 × (5² − 2²) = 16,5 cm²
- Q = [(19,6 × 10) (16,5 × 10)] × 7 / 1000 = 2,53 litrů/cyklus
Při 20 cyklech za minutu to znamená 50,6 litrů za minutu – neboli asi 3 m³/hodinu – z jednoho válce. Stroj s 30 takovými válci může čerpat téměř 90 m³/hod., což je značné zatížení kompresoru. Mezi strategie pro snížení spotřeby bez obětování výkonu patří:
- Snížení tlaku — provoz při 4 barech místo 6 barech (pokud to síla dovolí) snižuje spotřebu asi o 36 %.
- Zmenšení válců — jak je popsáno výše, použití nejmenšího přiměřeného vrtání je jediným nejúčinnějším opatřením.
- Ventily s měkkým rozběhem a ventily pro rychlé vypouštění — snížit plýtvání vzduchem během spouštěcích sekvencí a urychlit výfuk, zkrátit dobu cyklu a tím i celkovou spotřebu.
- Držení břemen pomocí mechanických zámků — pokud válec musí udržet zatížení po delší dobu, použijte spíše mechanický zámek nebo svěrný válec než udržujte tlak vzduchu.
Běžné průmyslové aplikace
Kombinace obousměrného ovládání a integrovaného snímání polohy dělá z dvojčinného pneumatického válce s magnetem jednu z nejuniverzálnějších součástí v automatizaci továren. Níže jsou uvedeny reprezentativní aplikace v několika průmyslových odvětvích.
Montáž a Pick-and-Place
U vertikálních jednotek typu pick-and-place dvoučinný vzduchový válec zvedá a spouští chapadlo nebo přísavku. Snímač zatažení informuje PLC, že rameno je zcela zvednuté a že je bezpečné indexovat přenášecí stůl. Senzor vysunutí potvrzuje, že chapadlo sestoupilo do pozice pro odběr. Bez těchto potvrzení by stroj běžel naslepo na pevný časovač – systém magnetů a senzorů tuto nejistotu eliminuje. Doby cyklů v těchto aplikacích obvykle trvají 1–3 sekundy na cyklus, přičemž doba odezvy snímače pod 5 ms snadno splňuje požadavek.
Upínání na CNC a svařovací přípravky
Upínače přípravků poháněné dvojčinnými válci drží obrobky během obrábění nebo svařování. Snímač vysunuté polohy potvrzuje, že je svorka zapojena před aktivací vřetena nebo svařovacího hořáku. Toto je blokování kritické z hlediska bezpečnosti: pokud snímač láhve nepotvrdí, proces se nespustí. Velikosti otvorů 32–63 mm při 5–6 barech jsou typické pro upínací síly 700–2 000 N. V prostředí svařování musí snímače tolerovat magnetické rušení svařovacím proudem – zde jsou upřednostňovány snímače s Hallovým efektem se stíněnými kabely před jazýčkovými spínači.
Třídicí a odkláněcí brány dopravníků
Odklápěcí klapky a uzavírací vrátka na dopravníkových systémech jsou poháněny kompaktními dvojčinnými vzduchovými válci – často kompaktními jednotkami ISO 21287 nebo miniválci ISO 6432 pro lehké klapky. Vysunutý senzor potvrdí, že se přesměrovač přesunul do vychylovací polohy, než dorazí položky. Potvrzení zatažení sděluje ovladači, že cesta je volná. Rychlosti cyklů mohou dosáhnout 60 cyklů za minutu při vysokovýkonném třídění, proto jsou často specifikovány snímače s Hallovým efektem spíše než jazýčkové spínače.
Balení potravin a nápojů
Nerezové dvojčinné válce s magnetickými písty jsou standardem v zařízeních na zpracování potravin, kde je běžné oplachování vodou a čistícími chemikáliemi. Senzory s krytím IP67 a IP69K zvládají vysokotlaký sprej. Funkce magnetického pístu není ovlivněna vlhkostí, což činí tuto oblast, kde je výhoda bezkontaktního snímání obzvláště cenná – uvnitř válce nejsou žádné elektrické kontakty, které by mohly korodovat. Velikosti otvorů bývají menší (16–50 mm), protože hmotnosti produktů v obalech potravin jsou skromné, ačkoli síly musí být dostatečné pro provoz při vysokých cyklech balicích strojů (často 100–200 cyklů/minutu nebo více).
Automobilové karosárny a lisovací aplikace
Dvojčinné válce s velkým otvorem – 100 mm až 200 mm otvor, někdy i větší – se používají v automobilových lisovacích přenosových systémech a manipulaci s panely karoserie. Běžné jsou síly v rozmezí 5 000–30 000 N. Magnetický píst zde poskytuje nejen zpětnou vazbu na konci zdvihu, ale lze jej kombinovat s analogovými snímači polohy pro sledování polohy uprostřed zdvihu pro ověření kvality. Vícepolohová detekce (tři nebo více senzorů na válec) umožňuje stroji potvrdit, že součástka byla přenesena do mezipolohy, než ji převezme další přenosové rameno.
Porovnání dvojčinného s magnetem s jinými typy vzduchových válců
Pomáhá vidět, kam zapadá dvojčinný válec s magnetem ve srovnání s alternativními typy válců:
| Typ válce | Aktivní síla | Magnetické snímání | Typické použití |
|---|---|---|---|
| Jednočinné, vratná pružina | Pouze prodloužit | Ano (volitelné) | Jednoduché zatlačení/svorka, bezpečný návrat |
| Dvojčinný s magnetem | Oba směry | Ano (standardní) | Obecná automatizace, většina aplikací |
| Bezpístnicový kabelový válec | Oba směry | Ano | Dlouhé zdvihy, úspora místa |
| Válec s vedením/dvojitým pístem | Oba směry | Ano | Antirotační, boční manipulace s nákladem |
| Tandemový válec | Oba směry | Ano | Dvojitá síla při stejné velikosti otvoru |
| Průchozí tyč (oboustranná) | Oba směry, equal force | Ano | Stejná síla obou zdvihů, ovládání vačky |
Dvojčinný válec s magnetem je výchozím bodem pro téměř každý nový design. Odchýlili byste se od něj pouze tehdy, když vás konkrétní omezení – stejná síla v obou směrech, boční zatížení, extrémně dlouhý zdvih, žádný prostor pro vysunutou tyč – tlačí k jedné z alternativ.
Doporučené postupy instalace
Maximální využití dvojčinného pneumatického válce s magnetem do značné míry závisí na správné instalaci. Následující postupy důsledně oddělují dobře fungující systémy od problematických.
Zarovnání
Středová osa válce musí být rovnoběžná se směrem pohybu. Nesouosost dokonce o 1–2° způsobuje boční zatížení pístnice a těsnění pístnice. Během tisíců cyklů to urychluje opotřebení a způsobuje netěsnosti těsnění. Kdykoli nelze zaručit dokonalé vyrovnání, použijte plovoucí klouby (nazývané také očka tyče s kulovými ložisky nebo kloubovými klouby) na konci tyče. Plovoucí spoje absorbují úhlové vyosení až 3–5° v závislosti na modelu.
Nastavení odpružení
Upravte šrouby koncového odpružení při běhu válce při provozní rychlosti a zatížení. Začněte s plně otevřeným polštářem (minimální omezení) a postupně jej zavírejte, dokud válec plynule nezpomalí bez poskakování na konci zdvihu. Cílová zóna zpomalení je typicky posledních 10–20 mm zdvihu. Přílišné utažení šroubu polštáře zbytečně prodlužuje dobu cyklu; nedostatečné odpružení způsobuje rázový hluk, mechanické namáhání koncových vík válců a rámu stroje a předčasné selhání sestavy pístu.
Umístění senzoru
Po instalaci zapněte napájení válce a sledujte, kde ve zdvihu svítí LED senzoru. Posuňte snímač tak, aby se kontrolka LED trvale rozsvěcovala a zhasínala v požadované poloze pístu. Ponechte 2–3 mm nárazníku od mechanického koncového dorazu. Utáhněte zajišťovací šroub snímače na výrobcem specifikovaný utahovací moment – obvykle 0,3–0,8 Nm pro malé snímače. Nedostatečně utažené senzory časem sklouznou; praskají přetočené senzory.
Kvalita přívodu vzduchu
Nainstalujte jednotku filtr-regulátor-maznice (FRL) před směrovým regulačním ventilem napájejícím válec. Filtr by měl odstranit částice větší než 5 μm a dosáhnout rosného bodu pod minimální okolní teplotou, aby se zabránilo kondenzaci uvnitř válce. Mnoho moderních těsnění válců je navrženo pro nemazaný provoz – před přidáním mazacího oleje zkontrolujte údaje výrobce, protože některá těsnění jsou navržena pro suchý vzduch a při vystavení olejové mlze bobtnají.
Řízení toku
Nainstalujte odměřovací regulační ventily průtoku (jeden na každý port) pro nezávislé ovládání rychlosti vysouvání a zasouvání. Meter-out – škrcení výfuku, nikoli přívodu – poskytuje plynulejší a lépe ovladatelný pohyb při různém zatížení. Náběh může způsobit nepravidelný pohyb pod zatížením. Regulaci průtoku nastavujte postupně při sledování rychlosti: pro většinu aplikací je typická rychlost tyče 0,1–0,5 m/s; vysokorychlostní aplikace mohou běžet až 1,5 m/s, ale budou vyžadovat větší ventily a odpružení vyšší třídy.
Plán údržby a odstraňování problémů
Dvojčinné vzduchové válce patří mezi nejspolehlivější komponenty v pneumatickém systému, nejsou však bezúdržbové. Strukturovaný přístup údržby zabraňuje neplánovaným odstávkám.
Místa rutinní kontroly
- Netěsnost těsnění tyče — na mazaném válci je přípustný malý olejový film; kapičky nebo viditelný únik vzduchu na těsnění pístnice značí opotřebení a potřebu výměny sady těsnění. U nemazaných válců je problém jakýkoli viditelný únik.
- Povrch tyče — zkontrolujte rýhy, korozi nebo promáčkliny, které by mohly poškodit těsnění tyče. Poškozenou tyč je nutné vyměnit, nejen vyleštit, protože drsnost povrchu dramaticky ovlivňuje životnost těsnění.
- Funkce senzoru — ověřte, že LED na každém snímači svítí ve správné poloze pístu při každém řazení. Senzor, který se již nespouští, spolehlivě indikuje buď vadný senzor, nebo oslabený magnet (velmi vzácné u neodymových magnetů, ale možné ve vysokoteplotních aplikacích).
- Montážní upevňovací prvky — zkontrolujte uvolnění způsobené vibracemi. Aplikujte přípravek pro zajištění závitů na spojovací prvky v prostředí s vysokými vibracemi.
- Tlak přívodu vzduchu — potvrďte, že provozní tlak na vstupu do válce odpovídá konstrukční specifikaci. Pokles tlaku v přívodním potrubí signalizuje poddimenzované potrubí nebo částečně uzavřený ventil.
Běžné vzorce poruch a jejich příčiny
- Válec se nevysouvá ani nezasouvá: Zkontrolujte činnost směrového ventilu, přívodní tlak a zda je regulační ventil průtoku zcela uzavřen. Pohybu může bránit i zablokovaný tlumič výfuku.
- Pomalý, pomalý pohyb: Poddimenzované potrubí nebo armatury, ucpaný filtr, částečně uzavřená regulace průtoku nebo nedostatečný přívodní tlak.
- Senzor se nespouští: Senzor je mimo polohu, vadný senzor nebo nesprávné zapojení vstupu PLC. Zkontrolujte LED senzoru – pokud svítí, ale PLC nevidí signál, problém je v kabeláži nebo vstupní kartě, nikoli v senzoru nebo magnetu.
- Unášení válce pod zatížením: Vnitřní netěsnost těsnění pístu umožňuje vzduchu obtékat píst. Vyměňte sadu těsnění pístu. Pokud je vývrt hlavně rýhovaný, musí být tělo válce vyměněno.
- Nárazový hluk na konci zdvihu: Šrouby tlumení nejsou správně seřízeny nebo jsou těsnění tlumiče opotřebovaná. Upravte nebo vyměňte těsnění polštářů.
Plánovaná výměna těsnění by se mělo vyskytovat v intervalech specifikovaných v servisních údajích výrobce – obvykle každých 2 000–5 000 km dráhy pístu nebo každých 2–5 let v aplikacích pro středně náročné použití. Sledování cyklů válců prostřednictvím PLC pomocí samotných signálů snímačů poskytuje přesný počet cyklů, který může automaticky spustit výstrahu údržby.
Výběr mezi hlavními výrobci
Trh s dvojčinnými pneumatickými válci s magnetem je vyspělý a konkurenční. Několik výrobců nabízí produkty vyhovující normě ISO se srovnatelným výkonem a rozhodnutí často závisí na faktorech mimo samotný válec.
- Festo — známý širokým sortimentem produktů včetně rodin DSBC (ISO 15552) a ADN (ISO 21287). Silný v Evropě, rozsáhlá dokumentace a online konfigurační nástroje.
- SMC — největší světový výrobce pneumatik podle tržeb. Série C95 (ISO 15552) a CQ2 (kompaktní) jsou široce skladovány po celém světě. Řada snímačů SMC je obzvláště široká.
- Parker Hannifin — řada P1D (ISO 15552) a P5S (ISO 6432). Silná v Severní Americe a na trzích těžkého průmyslu.
- Norgren — válce řady RM/92000 ISO 15552; dobrá dostupnost na evropských trzích.
- Airtac / Mindman / CKD — Asijští výrobci nabízející produkty vyhovující ISO za nižší ceny, široce používané v aplikacích OEM citlivých na náklady.
Při výměně a nákupu MRO se pokud možno držte stejného výrobce jako instalovaná jednotka, abyste se vyhnuli jemným rozměrovým rozdílům v geometrii slotu senzoru nebo umístění portu. U nových návrhů strojů vybírejte na základě místní dostupnosti, dodací lhůty, ceny za jednotku při očekávaném ročním objemu a kvality online produktového konfigurátoru výrobce – dobrý konfigurátor ušetří značný čas při navrhování.
Zvláštní varianty, které stojí za to znát
Kromě standardního dvoučinného vzduchového válce s magnetem řeší specifické potřeby použití několik specializovaných variant:
Čistá místnost a polovodičová třída
Válce určené pro čisté prostory ISO třídy 3–6 používají materiály s nízkým obsahem plynů, speciální maziva nebo povlaky se suchým filmem a vnější součásti z nerezové oceli. Funkce magnetického pístu je plně kompatibilní s požadavky na čisté prostory, protože snímač pracuje externě a během normálního provozu se uvnitř válce nevytvářejí žádné kovové částice.
ATEX / nebezpečná oblast
Ve výbušném prostředí — lakovny, chemické závody, zařízení pro manipulaci s obilím — musí mít válec i snímač certifikaci ATEX. Samotný vzduchový válec je ze své podstaty bezpečný (žádné elektrické komponenty), ale kabeláž a pouzdro snímače musí splňovat požadavky ATEX kategorie 2 nebo 3. Používejte pouze snímače výslovně uvedené jako ATEX schválené u příslušného modelu válce.
Nerezová ocel odolná proti korozi
Hlaveň, pístnice a koncové uzávěry z nerezové oceli 316 jsou k dispozici od několika výrobců pro námořní, pobřežní, farmaceutické a potravinářské aplikace, kde by hliník nebo uhlíková ocel korodovaly. Nemagnetické vlastnosti nerezu 316 jsou kompatibilní se snímáním pístového magnetu — slitina je austenitická, a proto neferomagnetická, takže nenarušuje schopnost senzoru detekovat pole pístového magnetu.
Vícepolohové válce
Kombinací dvojčinného válce s druhým válcem s různou délkou zdvihu v tandemu lze dosáhnout tří odlišných poloh: plně zasunutý, střední zdvih (první válec vysunutý, druhý zasunutý) a zcela vysunutý (oba vysunuté). Jedná se o cenově výhodnou alternativu k servopohonu, pokud jsou vyžadovány pouze tři diskrétní polohy. Každá poloha je ověřena magnetickým snímačem na příslušném válci.